
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ang limang-layer na SPC flooring line na tumatakbo sa lima hanggang anim na metro kada minuto ay maaaring mawalan ng kalahating shift ng output sa isang bagay na kasing liit ng 0.1 mm na kapal ng drift. Nakikita ito ng operator sa tapos na papag, hindi sa die, at sa sandaling iyon ang extruder ay nakapagtulak na ng ilang daang metro ng off-spec na tabla. Ang parehong pattern ay makikita sa CFRT tape lines, PVC at PU leather coating lines at metal composite laminating lines. Ang makina ay may kakayahang; ang proseso ay hindi sapat na mabilis na naitama.
Iyan ang tunay na kaso para sa pag-automate ng makinarya ng extrusion. Hindi ito tungkol sa pagpapalit ng mga operator, at hindi tungkol sa pagbili ng pinakamahal na controller sa merkado. Ito ay tungkol sa pagsasara ng mga loop na magpapasya sa kapal, pagdirikit at kalidad ng ibabaw, at pagsasara ng mga ito nang mabilis upang magkaroon ng pagwawasto bago masayang ang materyal. Ang lahat sa ibaba ay sumusunod mula sa nag-iisang ideya.
Ano Ang Talagang Sinasaklaw ng Extrusion Machinery Automation
Sa isang extrusion-based composite line, ang automation ay isang stack ng control loops sa halip na isang feature. Ang isang linya ay maaaring maayos na awtomatiko sa isang lugar at ganap na manu-mano ng dalawang metro sa ibaba ng agos, kaya naman ang dalawang pabrika na nagpapatakbo ng magkatulad na kagamitan ay nauuwi sa ibang-iba ang mga ani. Ang mga loop na pinakamahalaga ay:
- Matunaw na feed at dosing: gravimetric o volumetric na pagpapakain ng resin, filler at additive, na hawak sa isang makitid na banda kaya hindi na kailangang bayaran ng turnilyo ang gutom na lalamunan.
- Bilis ng tornilyo at presyon ng pagkatunaw: ang presyon sa pasukan ng die ay ang numero na nagpapakita kung ano ang nangyayari sa loob ng bariles, at dapat itong humimok ng bilis ng turnilyo, hindi sa kabilang banda.
- Temperatura ng barrel at die: kontrol sa zone na may sapat na resolution upang mapanatiling matatag ang lagkit ng natutunaw sa mahabang panahon, kabilang ang mga pagbabago sa pagsisimula at materyal.
- Gauge control: isang kapal o base-weight gauge na nagpapabalik sa die lip adjustment, roll gap o line speed, kaya awtomatiko ang pagwawasto sa halip na pinasimulan ng operator.
- Ang pag-synchronize ng bilis at tensyon: haul-off, laminating roll, embossing roll at winders na sumusubaybay sa isang master reference, kaya ang web ay hindi nakaunat o maluwag.
- Winding, trimming at edge control: pare-pareho ang tension winding at awtomatikong edge trimming na nagpapanatili sa natapos na roll na mabenta.
Ang mga loop na ito ay nakaupo sa apat na praktikal na antas. Ang manu-manong kontrol ay umaasa sa isang operator sa pagbabasa ng mga gauge at pag-ikot ng mga handwheel. Ang open-loop recipe control ay nag-iimbak ng mga setting sa bawat produkto ngunit hindi tumutugon sa drift. Ang closed-loop na kontrol na may gauge o pressure sensor ay nagwawasto nang mag-isa. Ang buong pangangasiwa sa linya ay nagdaragdag ng pag-log ng data, mga alarma, at kakayahang masubaybayan, na karaniwang ang unang bagay na hinihiling ng pag-audit ng customer na makita.
Kung saan Unang Nagbabayad ang Automation
Limitado ang mga badyet sa automation, kaya mas mahalaga ang pagkakasunud-sunod ng paggastos kaysa sa kabuuan. Sa karamihan ng mga composite plant, ang gauge control at tension control ay nagbabayad ng kanilang gastos nang mas mabilis kaysa sa anupaman, dahil inaatake nila ang scrap at downgrade, na nakikita sa balanse araw-araw. Ang oras ng pagbabago at pagkonsumo ng enerhiya ay karaniwang pumapangalawa.
| Control loop | Manu-manong operasyon | Sarado-loop na operasyon | Pangunahing epekto sa pananalapi |
|---|---|---|---|
| Kapal at timbang ng batayan | Pagwawasto pagkatapos makita ang drift | Patuloy na pagwawasto mula sa signal ng gauge | Mas kaunting scrap, mas kaunting pag-downgrade, mas mabibiling metro |
| Matunaw ang presyon at bilis ng turnilyo | Mga pagsasaayos na humahabol sa mga pagbabago sa presyon | Ang presyon ay gaganapin bilang kinokontrol na variable | Mga matatag na dimensyon, mas kaunting pagtanggi sa pagsisimula |
| Pag-igting sa web | Nakikitang malubay o kahabaan sa mas mataas na bilis | Tensyon na hawak ng mananayaw o feedback ng load cell | Mas kaunting mga wrinkles, mas mahusay na pagdirikit, mas kaunting mga break |
| Pag-zoning ng temperatura | Ang mga pagbabasa ay naaanod habang nagbabago ang mga kondisyon ng kapaligiran | Kontrol ng PID sa bawat zone | Consistent surface finish sa mga shift |
| Pagpalit ng recipe | Mga halaga ng hand-set, ilang pagsubok na metro | Na-recall ang mga naka-imbak na parameter sa isang hakbang | Mas maikling downtime sa pagitan ng mga grado ng produkto |
Ang isang simpleng paraan upang sukatin ang paggastos ay ang sukatin ang scrap rate at ang downgrade rate sa loob ng isang buwan, pagkatapos ay tantiyahin kung gaano karami sa bawat isa ang sanhi ng pagkakaiba-iba sa kapal, tensyon o temperatura. Ang automation na nag-aalis ng kalahati ng variation na iyon ay karaniwang nagbabayad nang maayos sa loob ng dalawang taon sa isang linya na tumatakbo ng dalawa o tatlong shift.
Pagtutugma ng Antas ng Automation sa Produktong Ginagawa Mo
Ang iba't ibang mga produkto ng extrusion at lamination ay naglalagay ng priyoridad sa iba't ibang mga loop. Ang isang control package na mainam para sa isang materyal ay maaaring palakihin, o simpleng itutok sa maling variable, para sa isa pa.
CFRT at thermoplastic composite na mga linya
Sa PET o PP na nakabatay sa tuluy-tuloy na fiber reinforced thermoplastic na mga linya, ang extruder ay kailangang i-plastikan ang polimer at i-impregnate ang fiber roving sa isang solong pass. Ang katatagan ng presyon ng matunaw at ang temperatura ng impregnation ay magpapasya kung ang tape ay ganap na basa, habang ang roving tension ay nagpapasya kung ang hibla ay mananatili sa kung saan ito inilagay. Ang pag-automate dito ay kadalasang tungkol sa pagpigil sa tatlong variable sa parehong oras habang tumataas ang bilis ng linya, at tungkol sa pag-log sa mga ito para maipakita sa isang customer ang window ng proseso sa likod ng isang naihatid na roll.
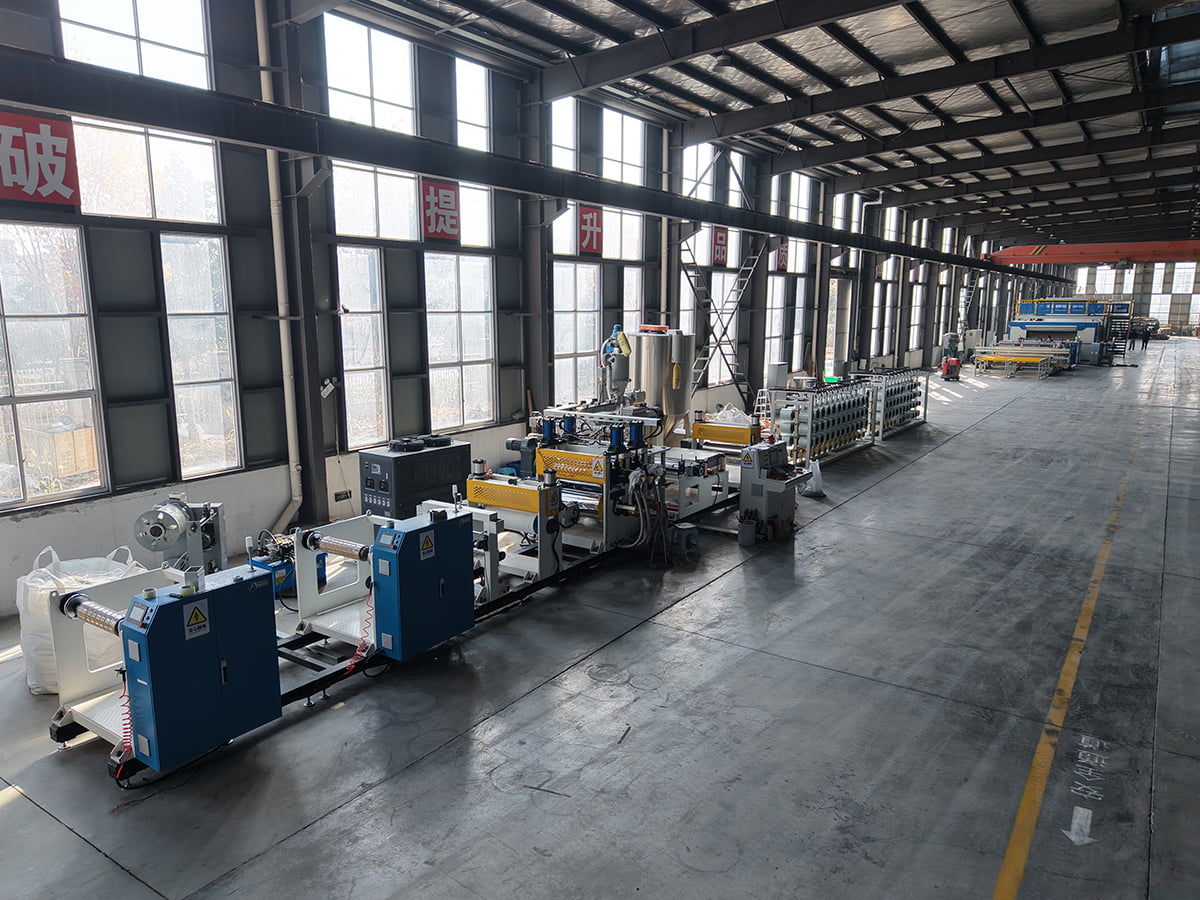 PET/PP CFRT Composite Material Production Line Suriin itong OEM PET/PP CFRT production line para sa tuluy-tuloy na fiber reinforced thermoplastic, kung saan ang stable na melt pressure, impregnation temperature at roving tension ay sumusuporta sa pare-parehong tape output. Tingnan ang Produkto →
SPC flooring at PVC laminate lines
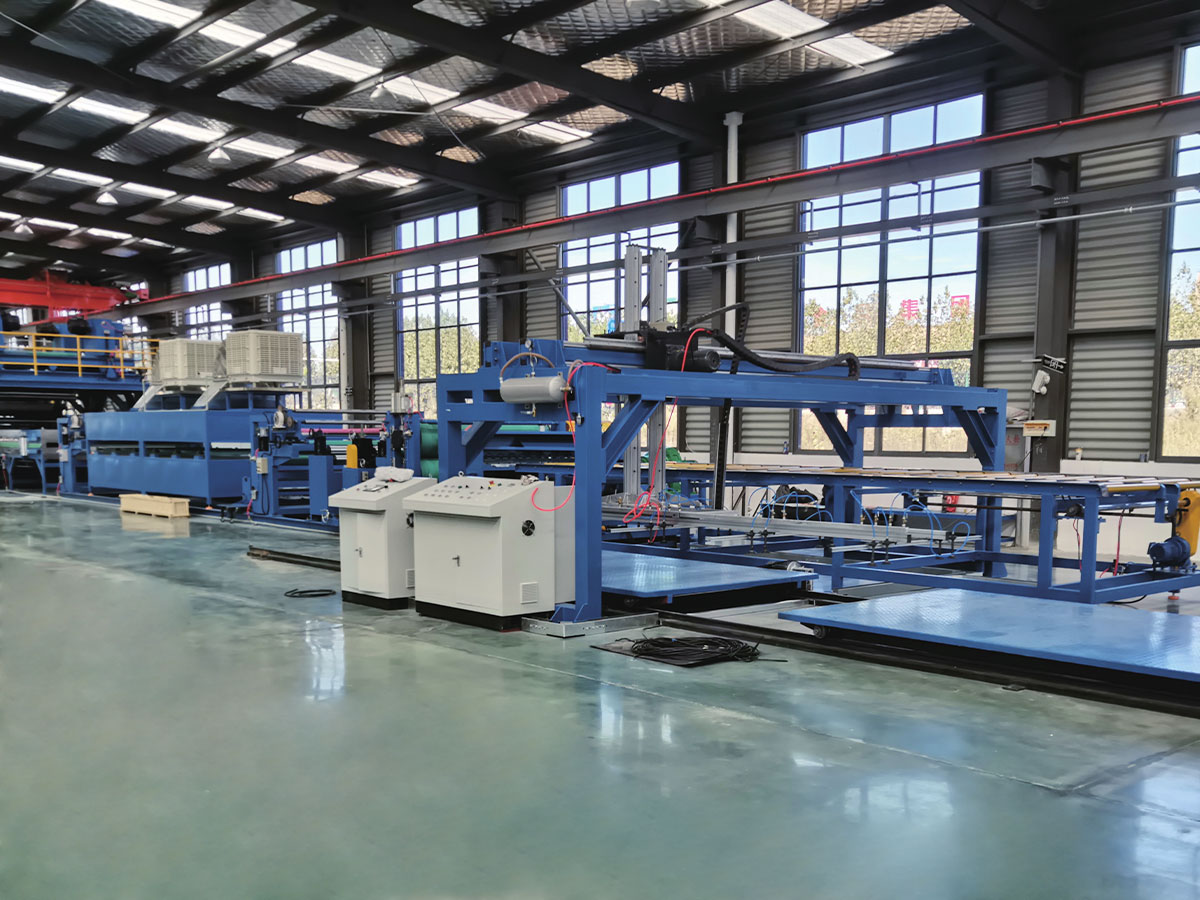
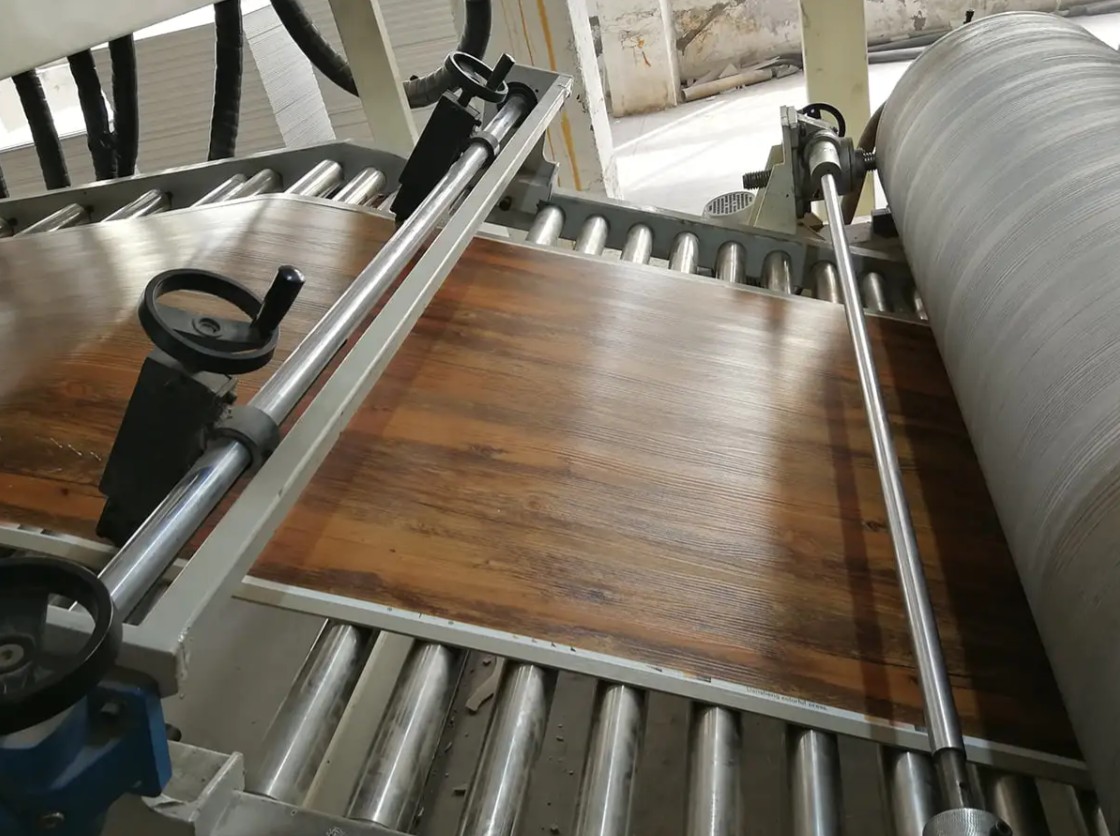
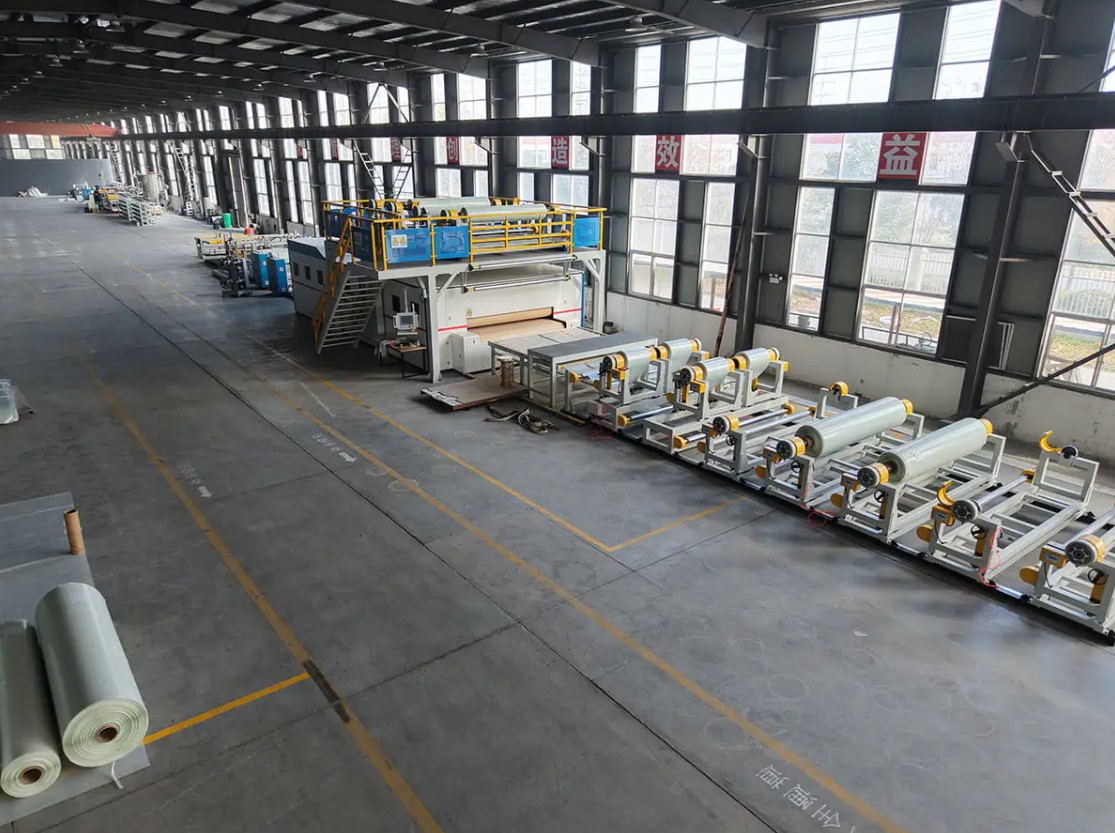
Pinagsasama ng SPC plank production ang extruder na may calender at laminating section. Ang kontrol sa kapal ay nagsisimula sa die ngunit nagtatapos sa roll gap, at ang dalawa ay kailangang ibagay nang magkasama. Ang pagkakaiba-iba ng densidad, lalim ng embossing at temperatura ng lamination ay ang mga karaniwang pinagmumulan ng mga reklamo mula sa mga mamimili ng sahig, kaya ang kapaki-pakinabang na automation ay ang uri na nagpapanatili sa roll gap at temperatura ng laminator sa ilalim ng closed-loop na kontrol sa halip na sa isang handwheel. Maaaring suriin ng mga mamimili na nagpaplano ng bagong linya ang pangunahing pagkakasunud-sunod ng proseso sa pangkalahatang-ideya na ito ng linya ng produksyon ng PVC laminate panel bago sumang-ayon sa saklaw ng kontrol.
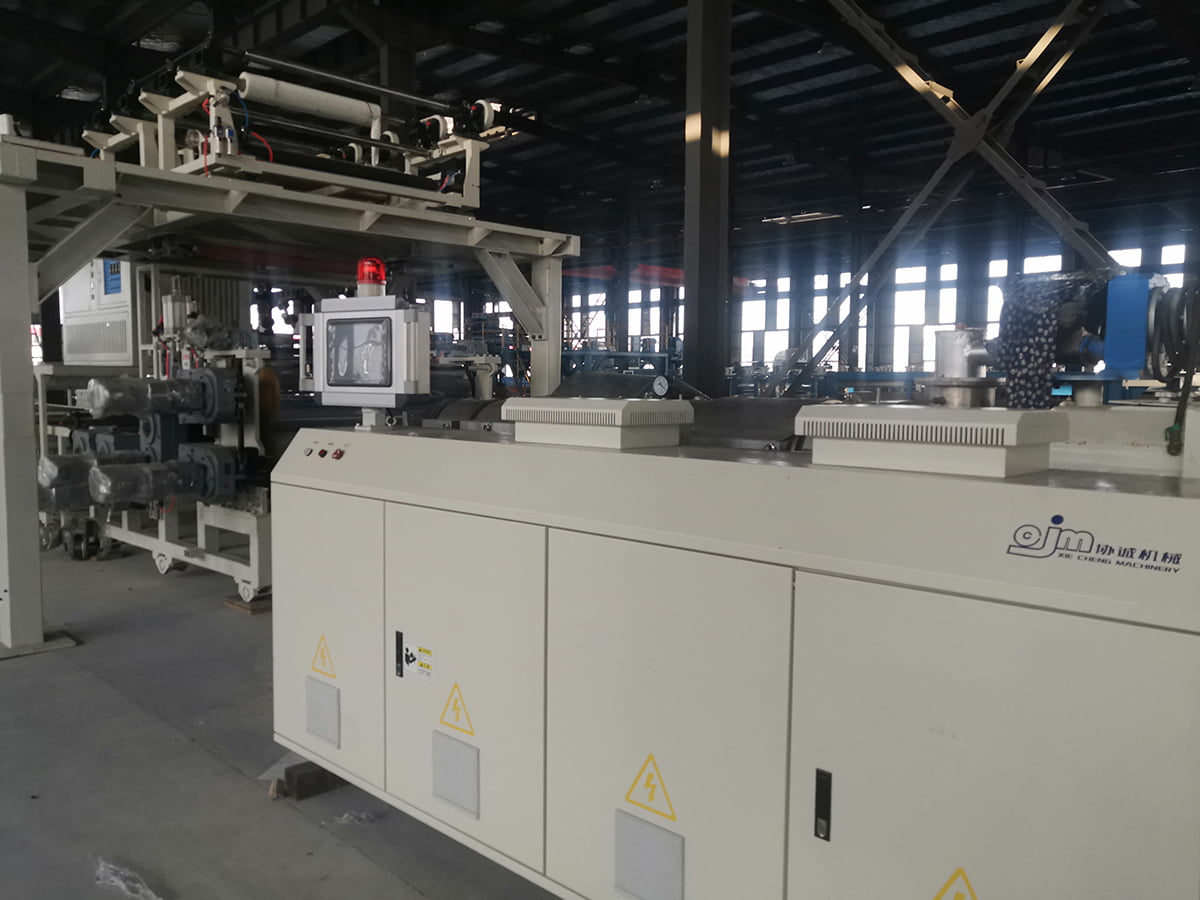 OEM PVC/WPC/SPC Flooring Production Line Suriin ang OEM SPC flooring line na ito para sa integrated extrusion, calendaring, laminating at embossing, na may ±0.1 mm base thickness accuracy at PLC/HMI control. Tingnan ang Produkto →
PVC at PU leather coating lines
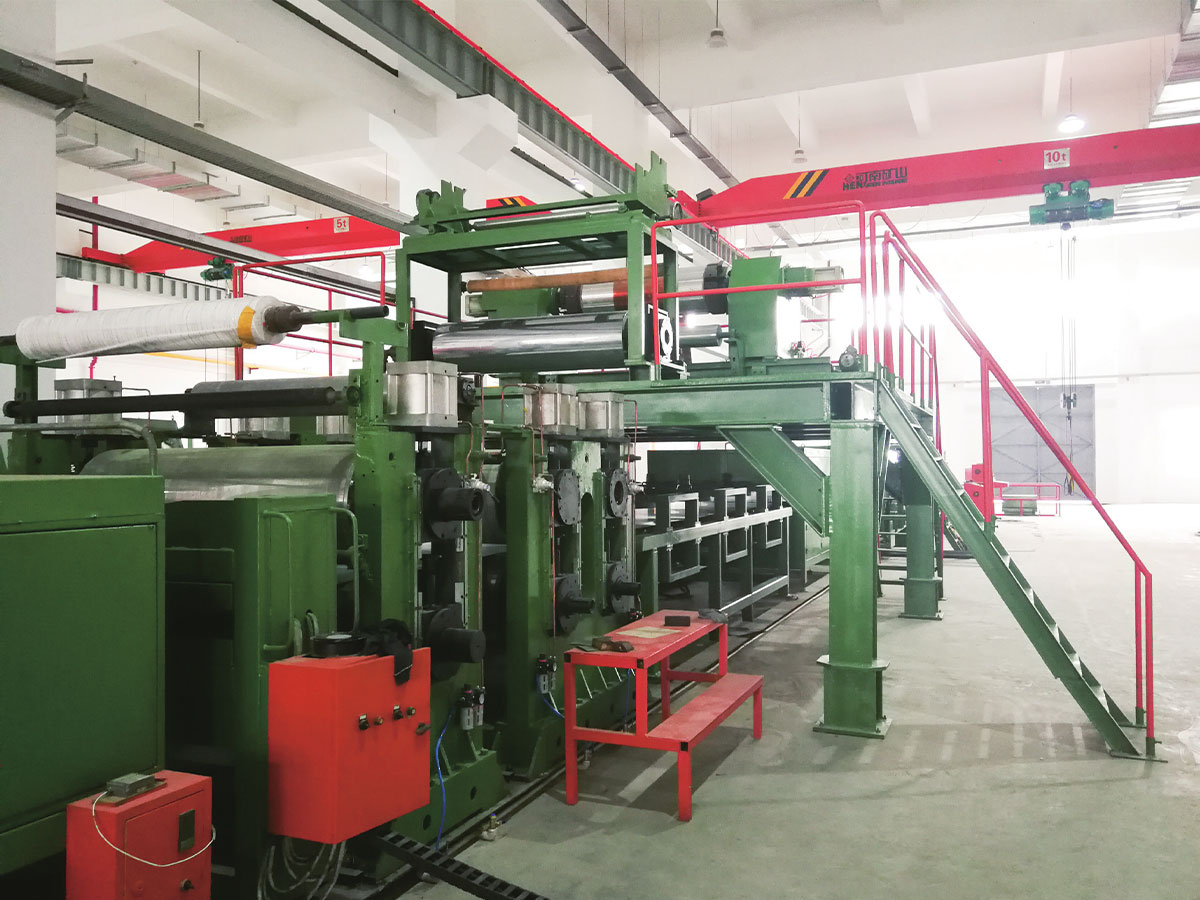
Ang mga coating at embossing lines ay nabubuhay o namamatay sa coating weight at roll temperature. Ang isang coating head na nag-iiba-iba ng ilang gramo bawat metro kuwadrado ay gumagawa ng nakikitang mga pagkakaiba sa lilim pagkatapos ng embossing, at naglalabas ng tensyon sa papel na naaanod na gumagawa ng error sa pagrehistro. Ang closed-loop coating weight, embossing roll temperature at multi-zone tension control ay ang tatlong bagay na dapat igiit.
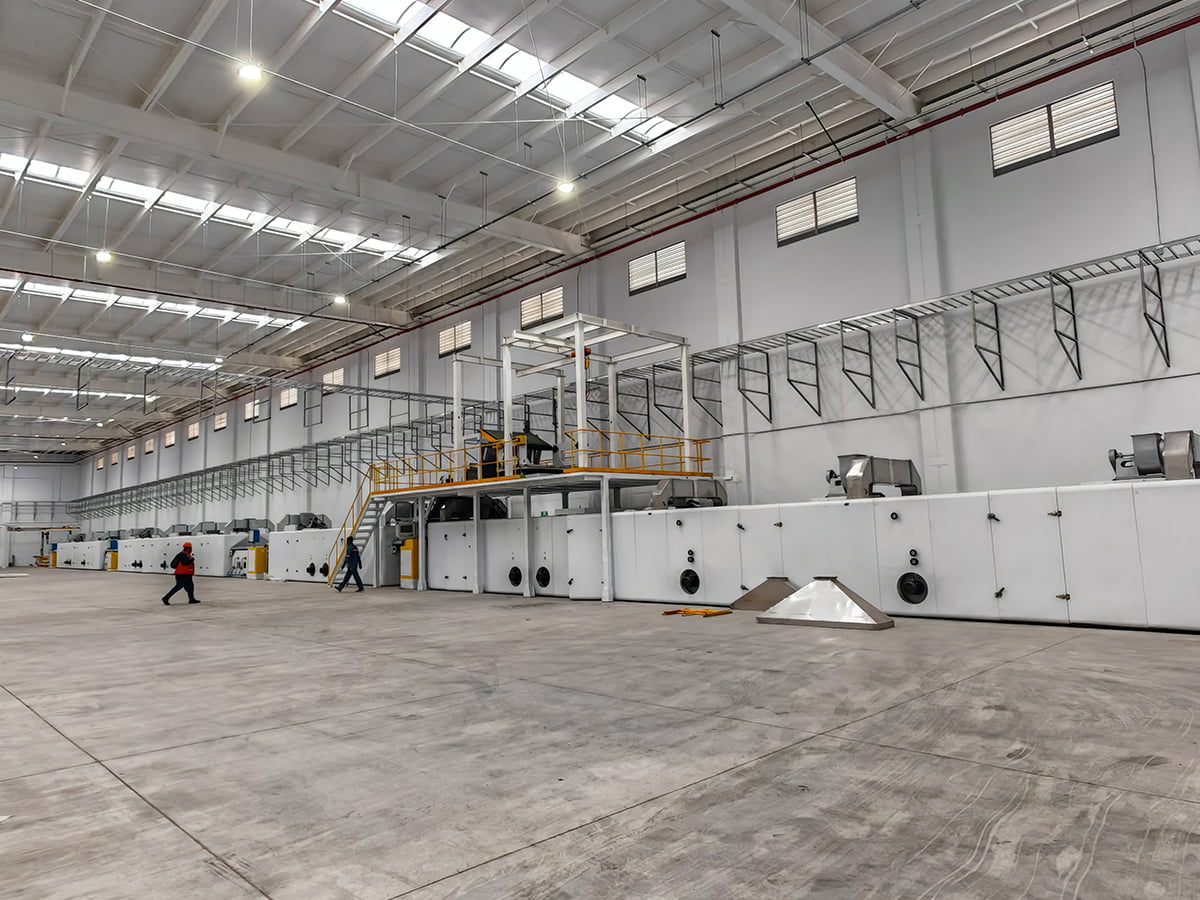 OEM PVC/PU Leather Embossing at Coating Line Suriin itong OEM PVC/PU leather coating at embossing line; coating weight, embossing roll temperature at multi-zone tension control ay susi para sa pare-parehong output. Tingnan ang Produkto →
Metal composite panel at coil coating lines
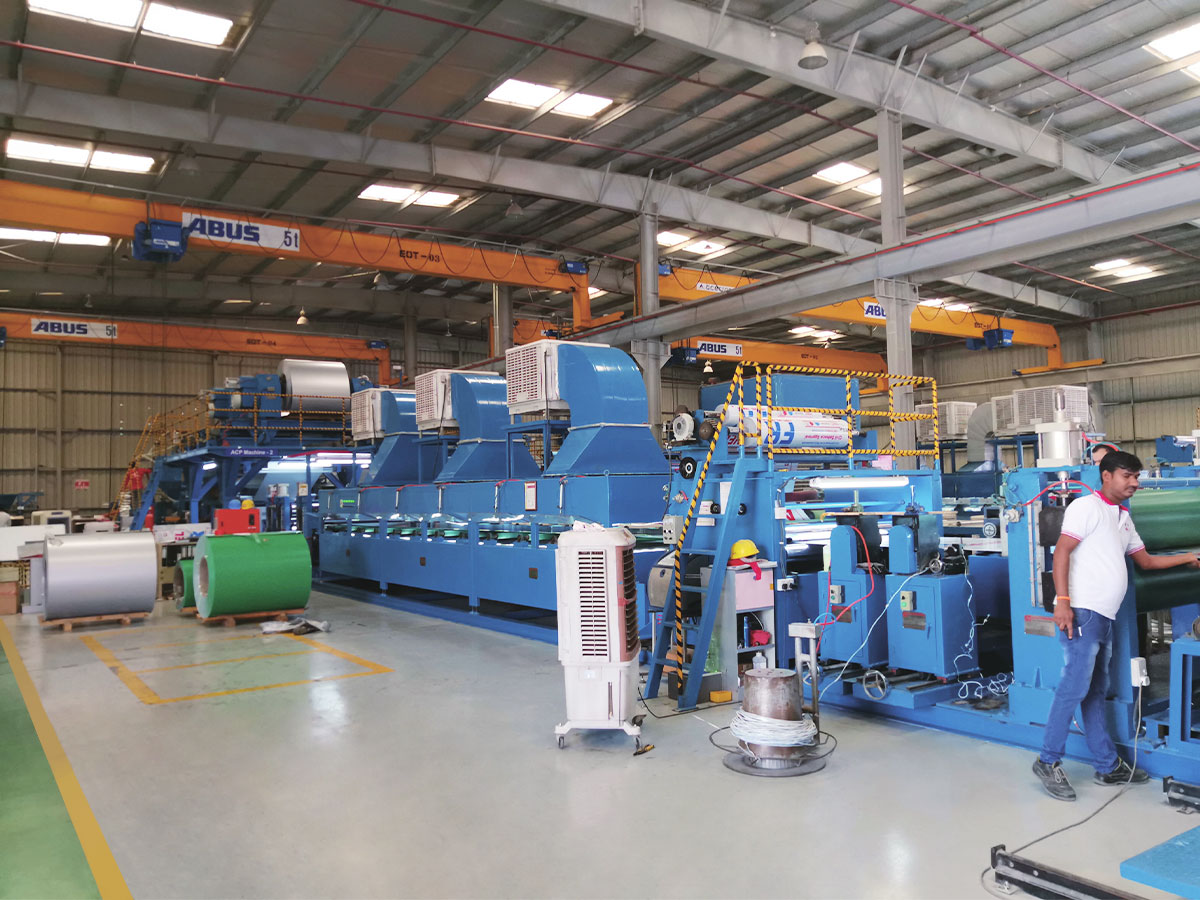
Ang mga linyang ito ay nakalamina sa halip na mag-extrude, ngunit ang control architecture ay pareho: laminating roll temperature, adhesive film tension, line speed at take-off synchronization. Dahil ang output ay madalas na isang fire-rated na panel, ang traceability ay mahalaga gaya ng tolerance. Ang isang naka-log na rekord ng temperatura, bilis at pag-igting sa bawat coil ay madalas ang pagkakaiba sa pagitan ng pagpasa at hindi pagtupad sa pag-audit ng customer.
Ano ang Isusulat sa isang Kontrata sa Pagbili
Karamihan sa mga hindi pagkakaunawaan sa automation ay nagmumula sa isang detalye na pinangalanang isang tatak ng controller at wala nang iba pa. Ang mga item na ito ay nagkakahalaga ng pagtukoy sa pamamagitan ng pagsulat bago mailagay ang isang order:
- Mga kinokontrol na variable at sensor: kung aling mga loop ang sarado, kung aling uri ng sensor, saklaw at katumpakan.
- Mga pagpapahintulot sa pagtanggap: ang kapal, bigat ng coating o tension band na dapat hawakan ng linya habang nasasaksihang pagtakbo, sa nakasaad na bilis at materyal.
- Materyal at tagal ng demonstrasyon: ilang metro, sa ilang oras, kung anong start-up at changeover sequence.
- Pamamahala ng recipe: kung gaano karaming mga produkto ang maaaring maimbak, sino ang maaaring mag-edit ng mga parameter, at kung ang mga pagbabago ay naka-log.
- Output ng data: ang format ng mga talaan ng produksyon at kung mai-export ang mga ito para sa pag-audit ng customer.
- Pagiging bukas ng controller: kung ang programa, mga screen ng HMI at listahan ng mga ekstrang bahagi ay ibibigay, at kung pinahihintulutan ang pagsasama ng third-party.
- Malayong pag-access at mga tuntunin ng serbisyo, kabilang ang mga oras ng pagtugon at ang mga ekstrang bahagi na ibinigay kasama ng linya.
Mga Pagkakamali sa Pagsasama na Nagkakahalaga ng Buwan
- I-automate ang extruder ngunit iniiwan ang haul-off manual, kaya ang closed loop ay nakikipaglaban sa isang hindi nakokontrol na seksyon sa ibaba ng agos.
- Pag-size ng gauge para sa start-up range sa halip na running range, na naglilimita sa resolution nang eksakto kung kinakailangan.
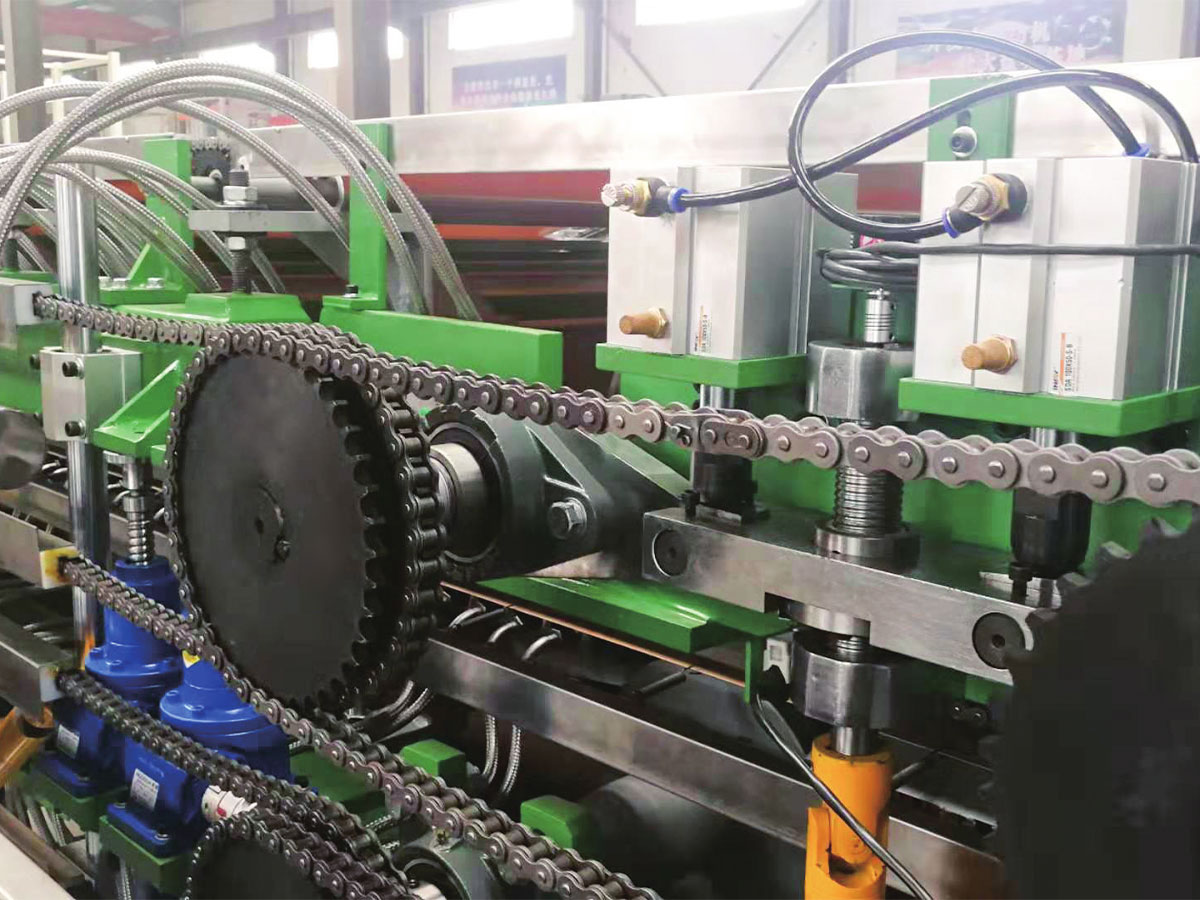
- Hindi pinapansin ang mekanikal na kondisyon: ang isang sira na turnilyo o isang slack drive chain ay hindi maitatama ng mas mahusay na software.
- Ang pagpili ng controller na hindi maseserbisyuhan ng lokal na maintenance team, o pagtanggap ng naka-lock na program na walang dokumentasyon.
- Ang pagkomisyon sa isang grado ng produkto lamang, pagkatapos ay malaman na ang susunod na grado ay nangangailangan ng isang hanay ng kontrol na hindi masakop ng mga sensor.
Hindi Nagtatapos ang Automation sa Control Cabinet
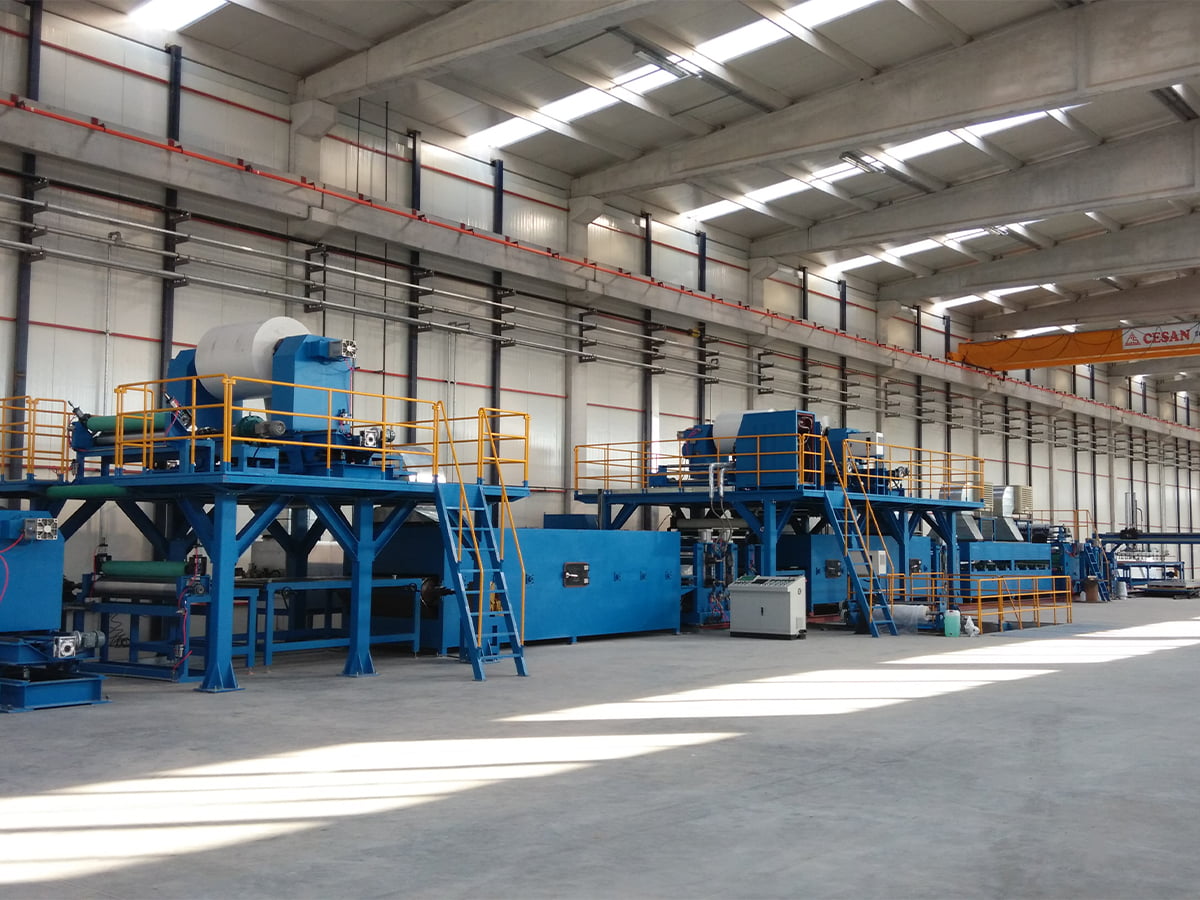
Anuman ang control package, ang isang linya ay mananatiling produktibo lamang kung ang mekanikal na bahagi, ang mga spares at ang kaalaman sa proseso ay mananatiling magagamit, na kung saan ang pagpili ng supplier ay mahalaga gaya ng hardware. Ang JiangSu XieCheng Intelligent Equipment ay gumagawa ng mga composite at coating lines mula sa base nito sa Jinhu Economic Development Zone, Huai'an, Jiangsu. Ang hanay nito ay mula sa A2 at B1 metal composite panel equipment at metal coil coating lines hanggang sa CFRT, SPC flooring at PVC/PU leather lines, kasama ang hindi karaniwang kagamitan para sa mga prosesong hindi kayang sakupin ng mga karaniwang makina. Ang grupo sa likod nito ay nagpapatakbo ng isang provincial engineering technology research center para sa A2 grade fireproof aluminum composite panel at kanilang mga kagamitan sa produksyon, at ang A2 aluminum composite panel production line nito ay kinilala bilang unang set ng mga pangunahing kagamitan sa antas ng probinsya. Nagbibigay din ang kumpanya ng A2 fireproof core coils, coated aluminum coils at polymer adhesive films, na mahalaga kapag ang isang bagong linya ay nangangailangan ng mga tugmang hilaw na materyales sa halip na isang trial-and-error na paghahanap.
Pagkatapos ng paghahatid, ang suporta ay nahahati sa pagitan ng mga malalayong diagnostic, on-site na serbisyo at supply ng mga ekstrang bahagi. Bago tukuyin ang isang linya, sulit na ipadala ang detalye ng produkto, ang target na bilis at ang kinakailangang tolerance band sa tagapagtustos ng kagamitan at humiling ng saklaw ng kontrol na tumutugma sa kanila, dahil ang pag-uusap na iyon ay karaniwang nagpapakita ng higit sa anumang brochure. Maaari mo itong simulan sa pamamagitan ng aming contact page.