
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dalawang pag-uusap sa pagbili ang maaaring mangyari sa parehong buwan at halos magkapareho ang tunog. Gusto ng isang tagagawa ng sahig ang isang linya na ginagawang PVC compound at mineral filler sa isang 4 mm na SPC core board, kilometro pagkatapos ng kilometro, na may parehong cross section sa dulo ng shift tulad ng sa simula. Ang isang supplier ng appliance na tatlong daang kilometro ang layo ay nangangailangan ng apatnapung libong bisagra sa isang araw, bawat isa ay may mga tadyang, isang snap fit at dalawang moulded-in insert. Inilalarawan ng parehong mga mamimili ang pagbili bilang pagbili ng isang plastic processing machine, ngunit kailangan nila ng ganap na magkakaibang mga platform.
Nauuna ang konklusyon: ang extrusion at injection molding ay hindi dalawang bersyon ng parehong trabaho. Ang pagpilit ay tuloy-tuloy. Ang matunaw ay itinutulak sa isang die at pinapanatili ng produkto ang cross section ng die na iyon hangga't tumatakbo ang linya. Ang paghubog ng iniksyon ay paikot. Pinupuno ng Melt ang isang saradong lukab at ang bawat cycle ay naghahatid ng isang nakapirming bilang ng mga hiwalay na tatlong-dimensional na bahagi. Mahaba at pare-pareho ang mga punto sa pagpilit. Ang hugis at binibilang sa mga piraso ay tumutukoy sa paghubog ng iniksyon. Ang gastos sa tool, tolerance, scrap rate at kasanayan sa operator ay sumusunod lahat mula sa isang pagkakaiba.
Paano Gumagana ang Extrusion, Hakbang sa Hakbang
Sa isang linya ng pagpilit, ang mga butil o pulbos ay pinapakain mula sa isang hopper patungo sa isang pinainit na bariles, dinadala at tinutunaw ng isang umiikot na tornilyo, pagkatapos ay pinipilit sa isang die na ang pagbubukas ay tumutukoy sa profile. Ang mainit na hugis ay pinalamig at na-calibrate, hinihila ng isang haul-off unit at pinutol sa haba. Ang turnilyo ay hindi tumitigil sa pagitan ng mga bahagi dahil walang mga bahagi, mga metro lamang. Ang output ay sinusukat sa kilo bawat oras sa die at sa metro bawat minuto sa dulo ng linya.
- Ang cross section ay nananatiling pare-pareho sa direksyon ng makina at ang haba ay limitado lamang sa pamamagitan ng paghawak at pag-iimpake.
- Ang isang die ay nagkakahalaga ng isang bahagi ng isang injection mold, at ang isang die ay maaaring isaayos, pinakintab o muling gawa kapag ang profile ay bahagyang nagbabago.
- Ang mga multi-layer na istruktura ay halos libre sa pamamagitan ng co-extrusion, na may dalawa o tatlong extruder na nagpapakain sa isang die block.
- Ang mga downstream na kagamitan, pagkakalibrate, pagpapalamig, paghatak at pamutol, ay nakakaimpluwensya sa panghuling dimensional na kalidad gaya ng mismong extruder.
- Mga tipikal na produkto: SPC core boards, PVC base film para sa leather, tuluy-tuloy na fiber reinforced thermoplastic tape, pipe, window profile at cable insulation.
Paano Gumagana ang Injection Molding, Hakbang sa Hakbang
Tinutunaw ng injection molding ang isang katulad na polymer ngunit pagkatapos ay nag-iinject ng sinukat na shot sa isang sarado at naka-clamp na amag sa mataas na presyon. Ang lukab ay nakaimpake at hinahawakan upang mabayaran ang pag-urong, pinalamig, nabuksan, at itinutulak ng mga ejector pin ang bahagi bago magsara muli ang amag. Ang bawat cycle ay gumagawa ng isang nakapirming bilang ng mga natapos na piraso, hindi isang tuluy-tuloy na haba, at ang cycle time ay ang unit cost driver.
- Ang kalayaan ng geometry ay ang pangunahing bentahe: ang mga buto-buto, mga boss, mga thread, mga nabubuhay na bisagra at mga pagsingit ng metal ay maaaring mabuo sa isang shot.
- Ang mga pagpapaubaya ay mahigpit at nauulit, kadalasang plus o minus isang ikasampu ng isang milimetro sa mga kritikal na sukat.
- Ang amag ay tiyak na bahagi. Ang pagbabago sa disenyo sa bahagi ay karaniwang nangangahulugan ng isang bagong amag, hindi isang pagsasaayos ng die.
- Tinatanggihan ng mga runner, sprue, at start-up ang karamihan sa scrap, at ang regrind ay madalas na pinaghalo pabalik sa isang kinokontrol na ratio.
- Mga tipikal na produkto: mga pabahay, takip, connector, automotive interior parts at single-use na medikal na device.
Extrusion at Injection Molding Kumpara
| Aspeto | Extrusion | Paghubog ng iniksyon |
|---|---|---|
| Output form | Patuloy na haba na may pare-parehong cross section | Paghiwalayin ang tatlong-dimensional na bahagi |
| Tooling | Die plus calibration at downstream units | Precision steel amag na may paglamig at pagbuga |
| Gastos sa kagamitan | Mas mababa at mas madaling baguhin | Mas mataas at nakatali sa isang bahagi na disenyo |
| Ritmo | Tuloy-tuloy, walang cycle time | Segundo hanggang isang minuto bawat shot |
| Geometry | Simpleng profile, walang mga undercut | Mga kumplikadong hugis, tadyang, boss at pagsingit |
| Pagpaparaya | Itinakda sa pamamagitan ng pagkakalibrate, paglamig at katatagan ng paghatak | Napakasikip at paulit-ulit na bahagi sa bahagi |
| Scrap | Start-up at changeover trim | Runners, sprues at rejects |
| Dami ng ekonomiya | Mahabang pagtakbo ng isang profile | Mataas na bilang ng piraso ng isang bahagi |
| Mga compound ng hibla | Ang mga hibla ay nakahanay sa direksyon ng makina | Ang haba ng hibla ay maaaring bawasan sa pamamagitan ng pagkilos ng tornilyo at balbula |
Tooling and Cost Structure: Kung Saan Napupunta ang Pera
Ang hating gastos ay kung saan nagulat ang karamihan sa mga unang beses na mamimili. Ang isang proyekto sa pag-iniksyon sa harap ay naglalagay ng pera sa molde, isang precision-machined block na dapat makaligtas sa puwersa ng pag-clamp, maglipat ng init sa maingat na inilagay na mga channel at maglabas ng isang bahagi nang hindi ito minarkahan. Ang pamumuhunan na iyon ay nabawi sa daan-daang libong mga cycle, kaya naman ang paghuhulma ng iniksyon ay nahihirapang mas mababa sa isang tiyak na taunang dami.
Ang isang extrusion project sa harap ay naglo-load ng pera sa ibang paraan. Ang die ay medyo katamtaman, ngunit ang linya ay isang hanay ng mga makina: extruder, screen changer, calibration table, cooling tank, haul-off, cutter at stacking. Ang isang mahinang link ay nagtatakda ng kisame para sa buong linya. Kung ang haul-off ay humihila nang hindi pantay o ang cooling tank ay maikli, ang isang perpektong balanseng die ay gumagawa pa rin ng isang profile na drift sa kapal, at ang mamimili ay nagbabayad para sa materyal sa bawat metro kaysa sa isang beses sa tool.
Materyal na Gawi at Thermal History
Ang parehong mga proseso ay natutunaw ang polimer, ngunit ang kasaysayan ng thermal at paggugupit ay naiiba nang husto. Sa pagpilit, ang materyal ay nakakaranas ng medyo banayad, mahusay na ipinamamahagi na paggugupit sa kahabaan ng tornilyo at isang maikling paninirahan sa die. Sa injection molding, ang tunaw ay dumadaan sa isang makitid na gate sa napakataas na paggugupit at pagkatapos ay naka-pack sa ilalim ng presyon, kaya ang molecular orientation at panloob na stress ay nauuwi sa lock sa bahagi. Iyon ang dahilan kung bakit ang parehong polymer grade ay maaaring kumilos nang naiiba sa dalawang proseso, at kung bakit ang warpage ay isang karaniwang reklamo sa mga molded na bahagi ngunit isang bihirang isa sa mga extruded na profile.
Para sa fiber reinforced compounds mas mahalaga ang pagkakaiba. Ang extrusion ay may posibilidad na ihanay ang mga hibla sa direksyon ng makina, na pinapaboran ang paninigas sa direksyong iyon. Ang paghuhulma ng iniksyon ay gumagawa ng isang mas kumplikadong oryentasyon ng balat at core, at ang haba ng hibla ay maaaring bumaba habang ang natutunaw ay pumasa sa mga turnilyo, balbula at gate. Kung ang natapos na bahagi ay umaasa sa haba ng hibla para sa pagganap ng epekto, ito ay isang punto ng detalye, hindi isang detalye.
Pagpili sa pagitan ng Dalawang Proseso
Suriin ang mga sumusunod na punto sa pagkakasunud-sunod at ang sagot ay karaniwang halata bago ang pangalawang tanong.
- Ang produkto ba ay tinukoy sa pamamagitan ng isang cross section o sa pamamagitan ng isang hugis? Ang ibig sabihin ng cross section ay extrusion.
- Ang haba ba ay naayos ayon sa pag-andar o sa pamamagitan ng paghawak? Ang walang limitasyong haba ay malakas na pinapaboran ang pagpilit.
- Kailangan ba ng bahagi ang mga undercut, side action, thread o insert? Pagkatapos ang paghuhulma ng iniksyon ay ang makatotohanang ruta.
- Anong taunang dami ang naaangkop sa isang disenyo? Napakataas na bilang ng piraso ay nagbibigay-katwiran sa pamumuhunan ng amag, ang mahabang profile ay nagpapatakbo ng pagbibigay-katwiran sa pamumuhunan sa linya.
- Gaano kahigpit ang kritikal na pagpapaubaya? Ang mga molded na bahagi ay humahawak ng mahigpit na mga dimensyon nang mas madali, ang mga extruded na profile ay nangangailangan ng mahusay na pagkakalibrate at haul-off na kontrol.
- Gaano karaming scrap ang maaaring i-rework sa bahay? Ang na-extruded na trim ay kadalasang direktang magagamit muli, ang mga molded runner ay maaaring mangailangan ng muling paggiling at pagpapatuyo.
Kung Saan Ang mga Continuous Extrusion Lines ay Kasya sa Panel at Composite Production
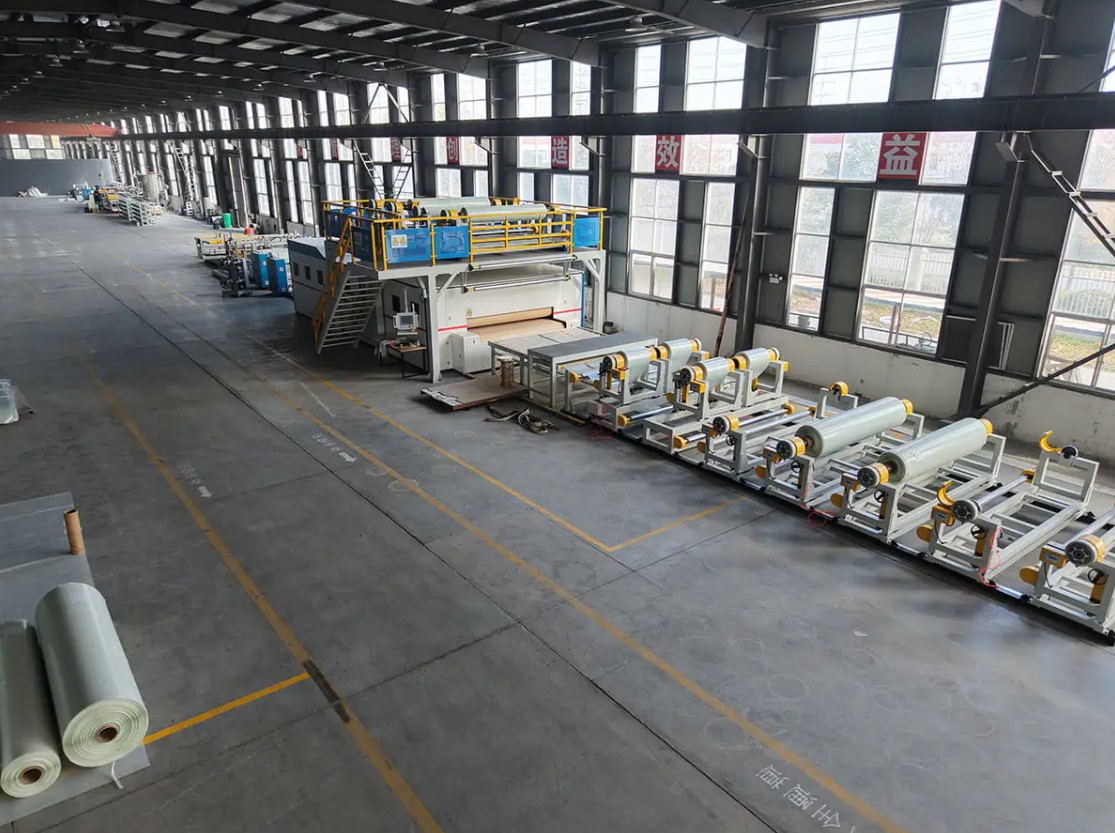
Maraming mga gusali at panloob na materyales na mukhang mga molded na produkto ay talagang na-extruded o pinahiran sa isang tuloy-tuloy na linya. Ang SPC flooring ay ang pinakamalinaw na halimbawa. Ang matibay na core ay na-extruded, pagkatapos ay nakalamina sa isang pandekorasyon na pelikula at isang wear layer, kaya tinutukoy ng extruder ang flatness, density at kapal ng consistency sa buong board.
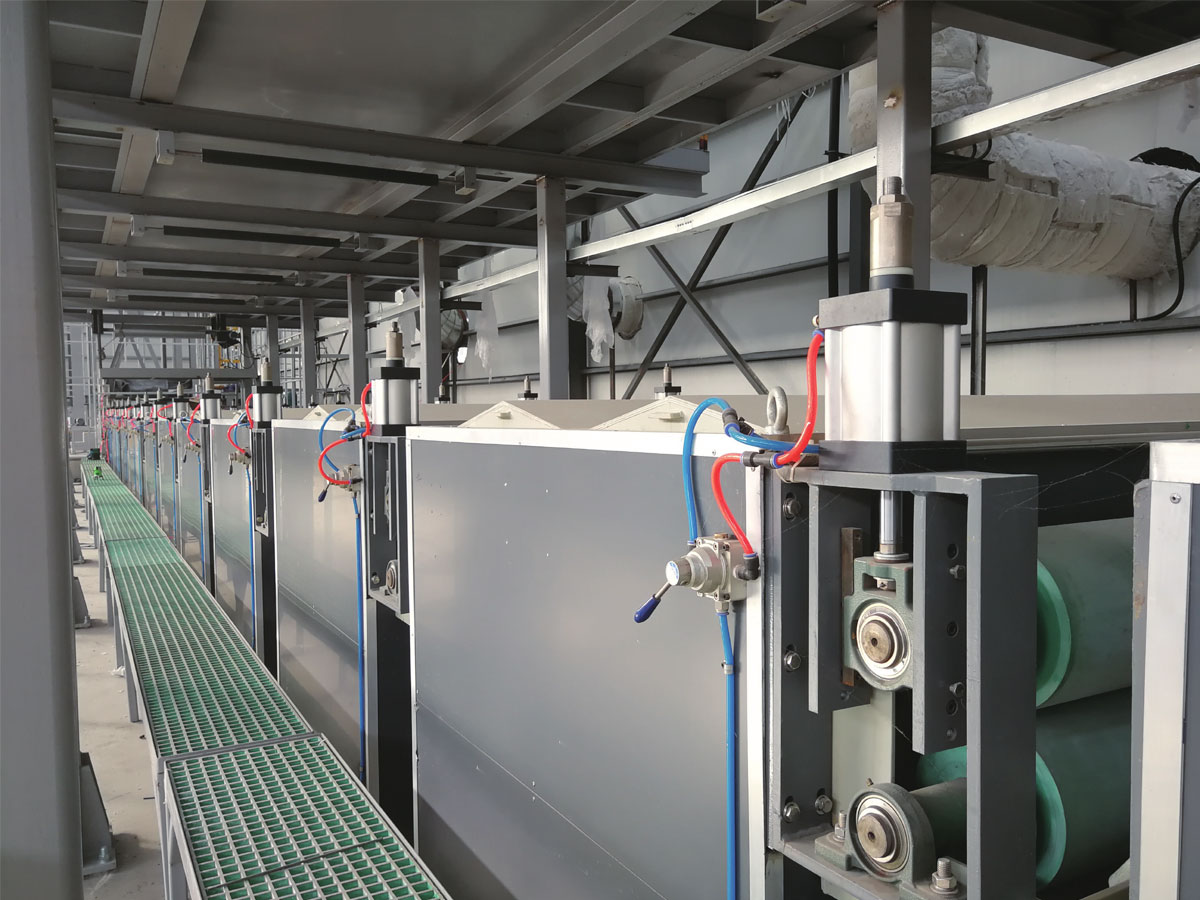
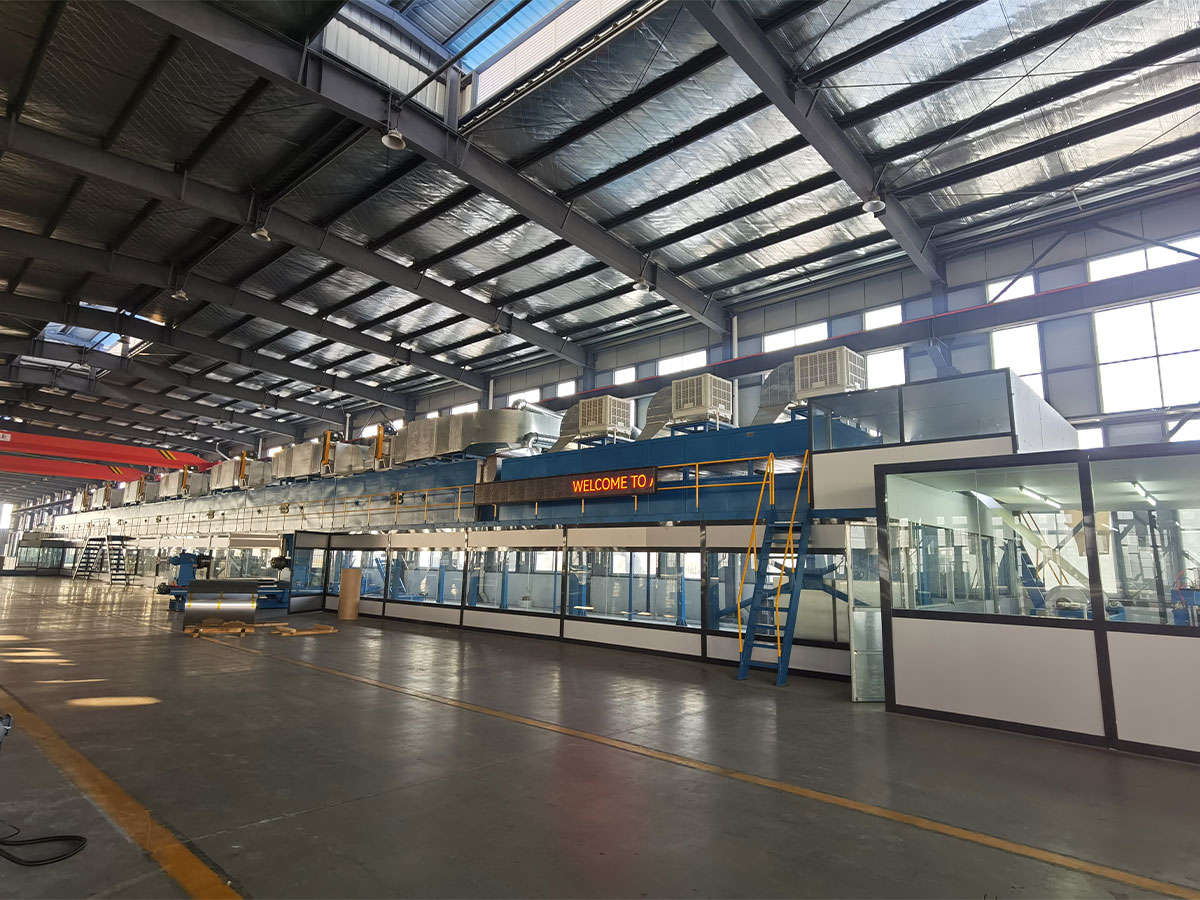
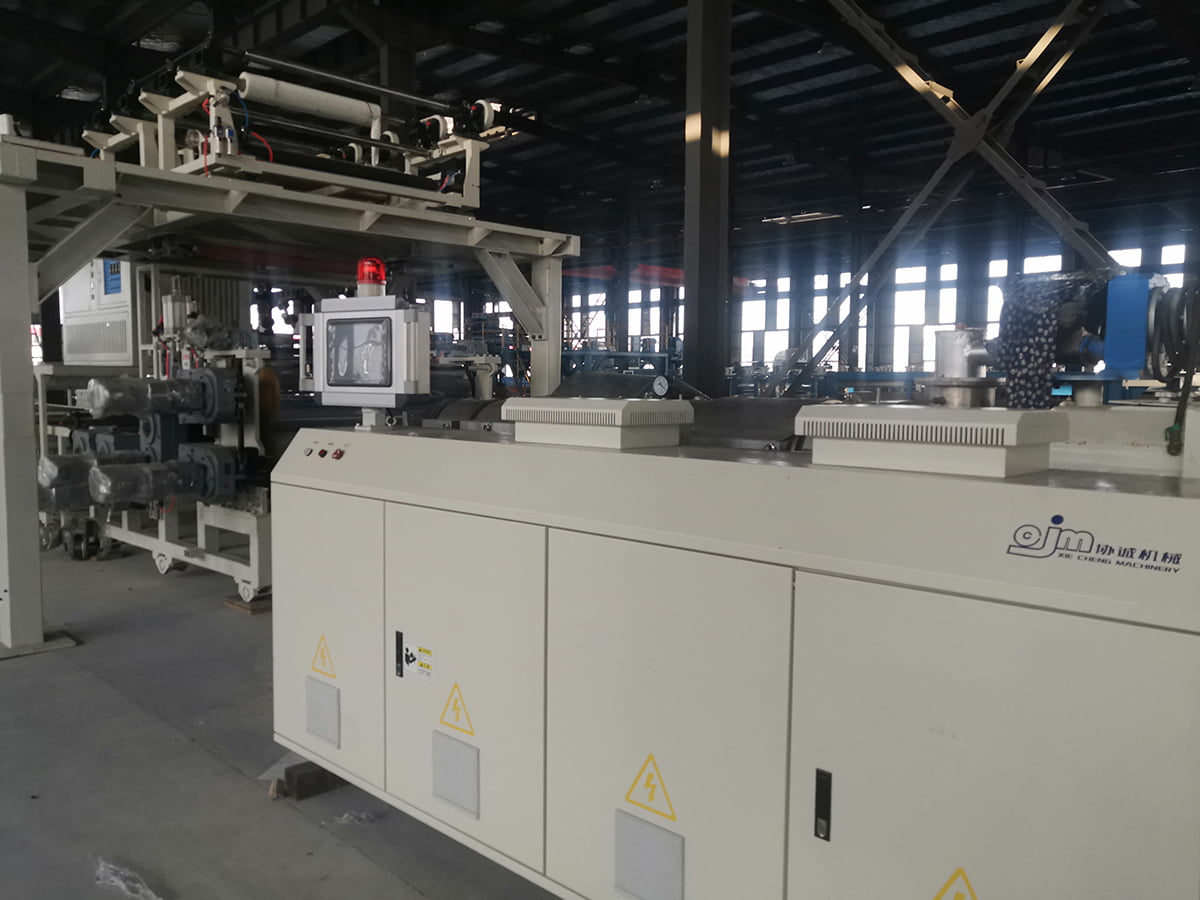 PVC/WPC/SPC Flooring Production Line para sa Stone Plastic Flooring Tingnan ang linyang ito para makita kung paano pinagsama ang extrusion, film lamination, UV coating, embossing at online inspection para sa automated na SPC flooring output. Tingnan ang Produkto →
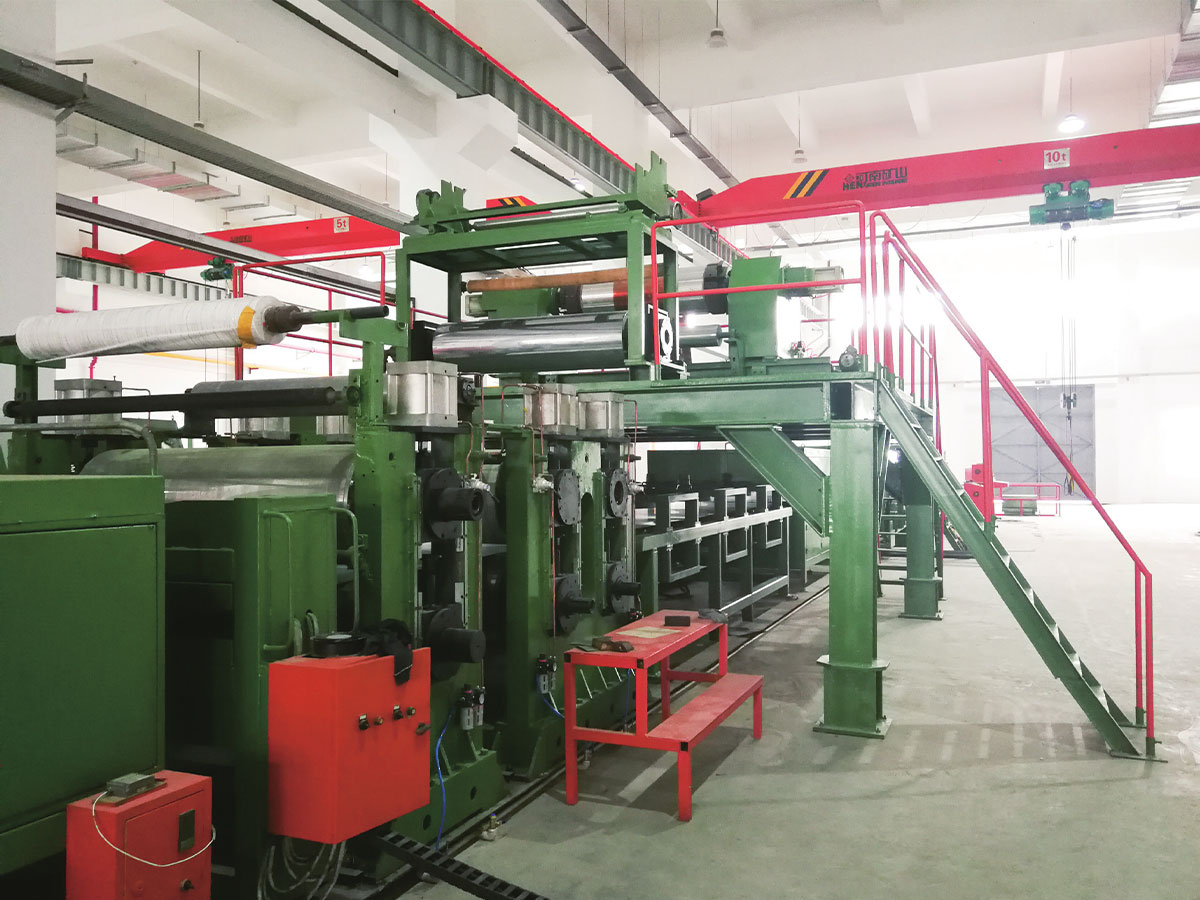
Ang parehong logic ay nalalapat sa tuluy-tuloy na fiber reinforced thermoplastic composites. Pinagsasama ng linya ng PET o PP CFRT ang polymer melt na may nagpapatibay na hibla o tela sa tuluy-tuloy na proseso, at ang tapos na sheet o tape ay pinindot o na-thermoform sa isang three-dimensional na hugis. Ang yugto ng extrusion, hindi isang molding press, ang nagpapasya sa fiber wet-out at pagkakapareho ng kapal. Ang mga mamimili ay madalas na nagtatanong kung ano ang nilalaman ng isang buong linya ng PVC laminate panel bago ihambing ang mga supplier, at ang tapat na sagot ay ang extruder ay isang istasyon lamang sa ilang na dapat tumugma sa isa't isa.
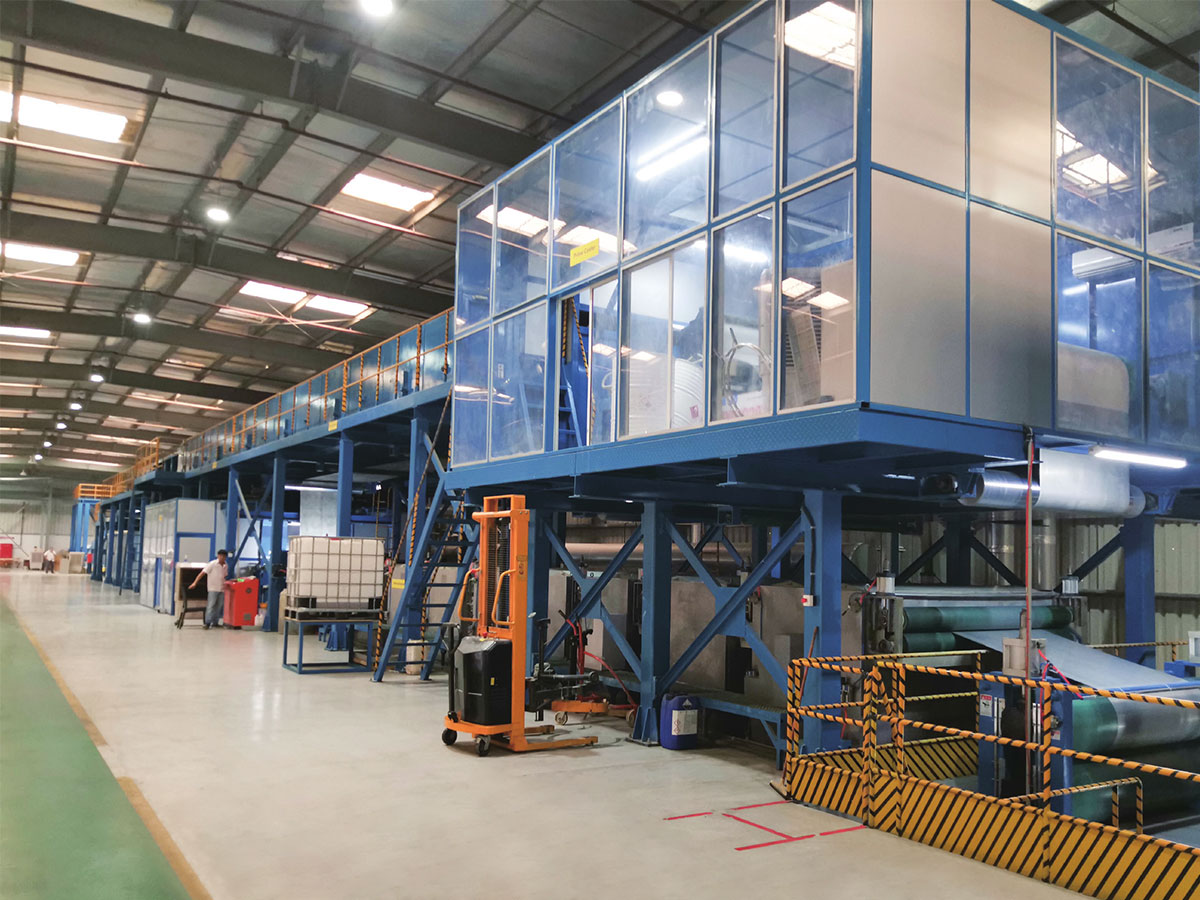
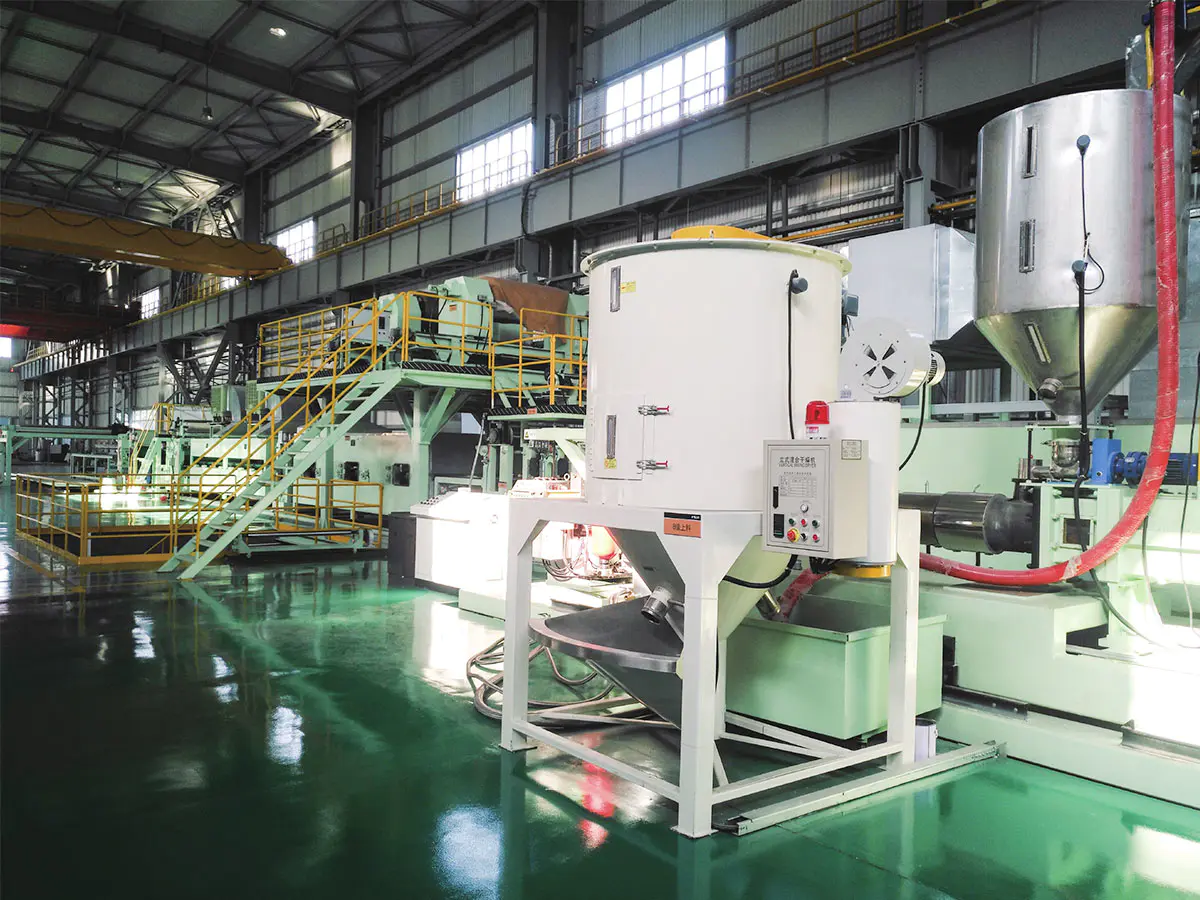 PET/PP CFRT Composite Material Production Line Galugarin itong OEM CFRT line para sa tuluy-tuloy na fiber reinforced thermoplastic composite production, na may available na mga opsyon sa serbisyo at quotation. Tingnan ang Produkto →
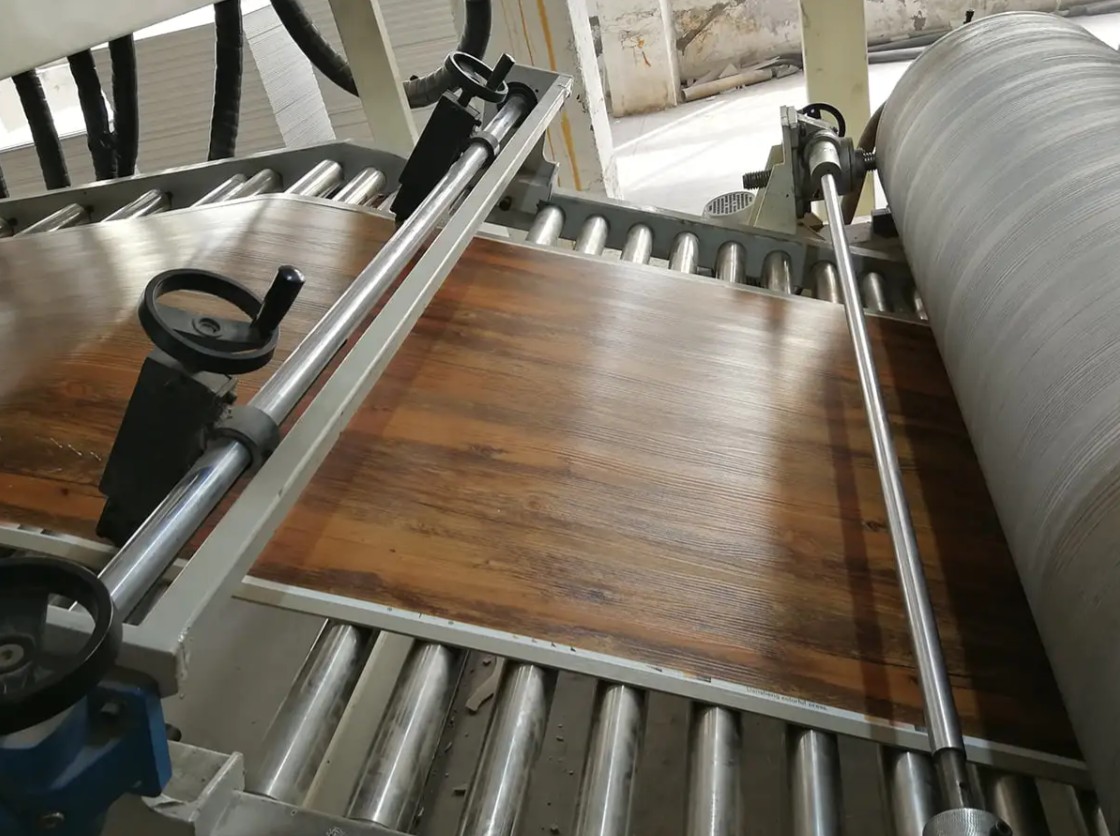
Ang PVC at PU leather ay sumusunod sa ikatlong pattern, kung saan ang isang base layer ay patuloy na ginagawa at pagkatapos ay pinahiran, naka-emboss at pinalamig sa linya. Ang texture sa ibabaw ay nagmumula sa isang embossing roll, hindi isang cavity, na kung bakit ang proseso ay tumatakbo nang matagal nang walang isang bahagi na partikular na amag.
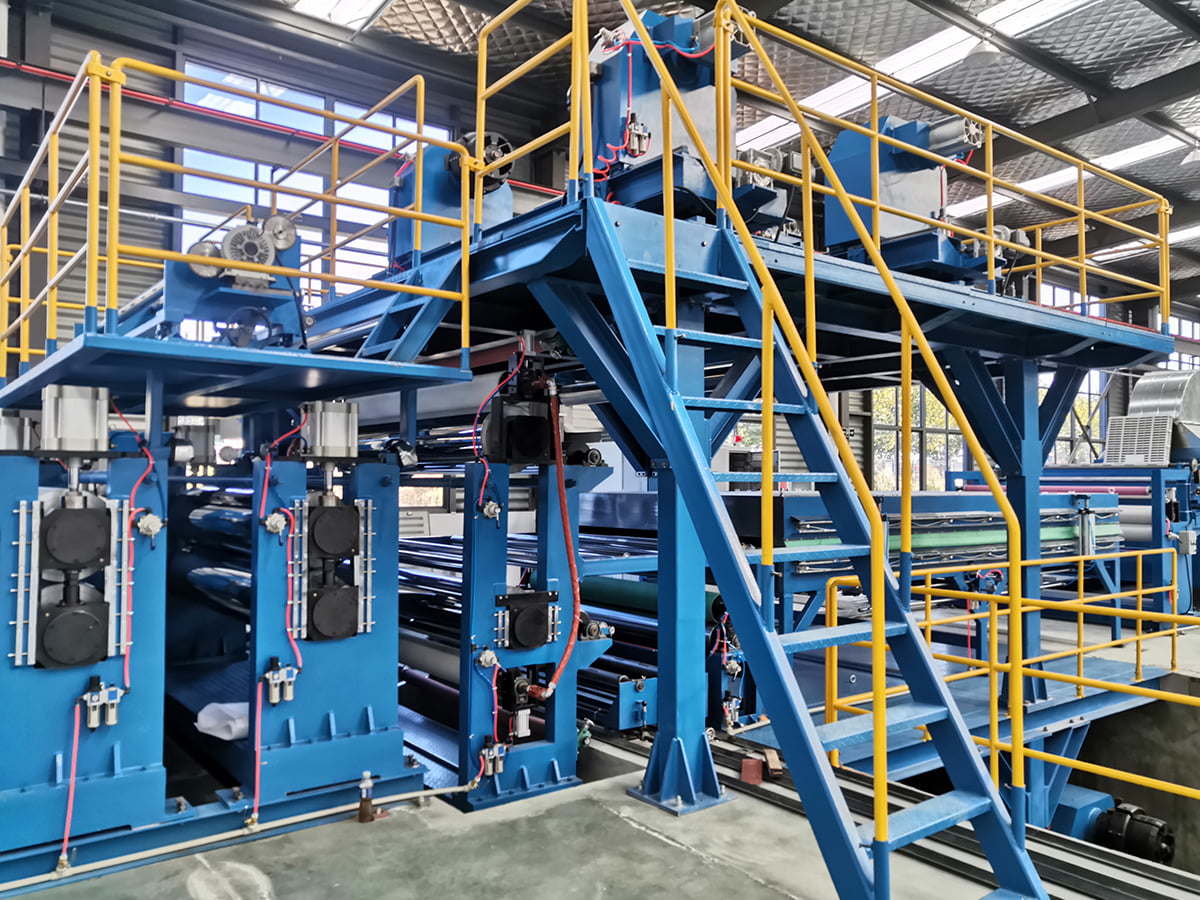
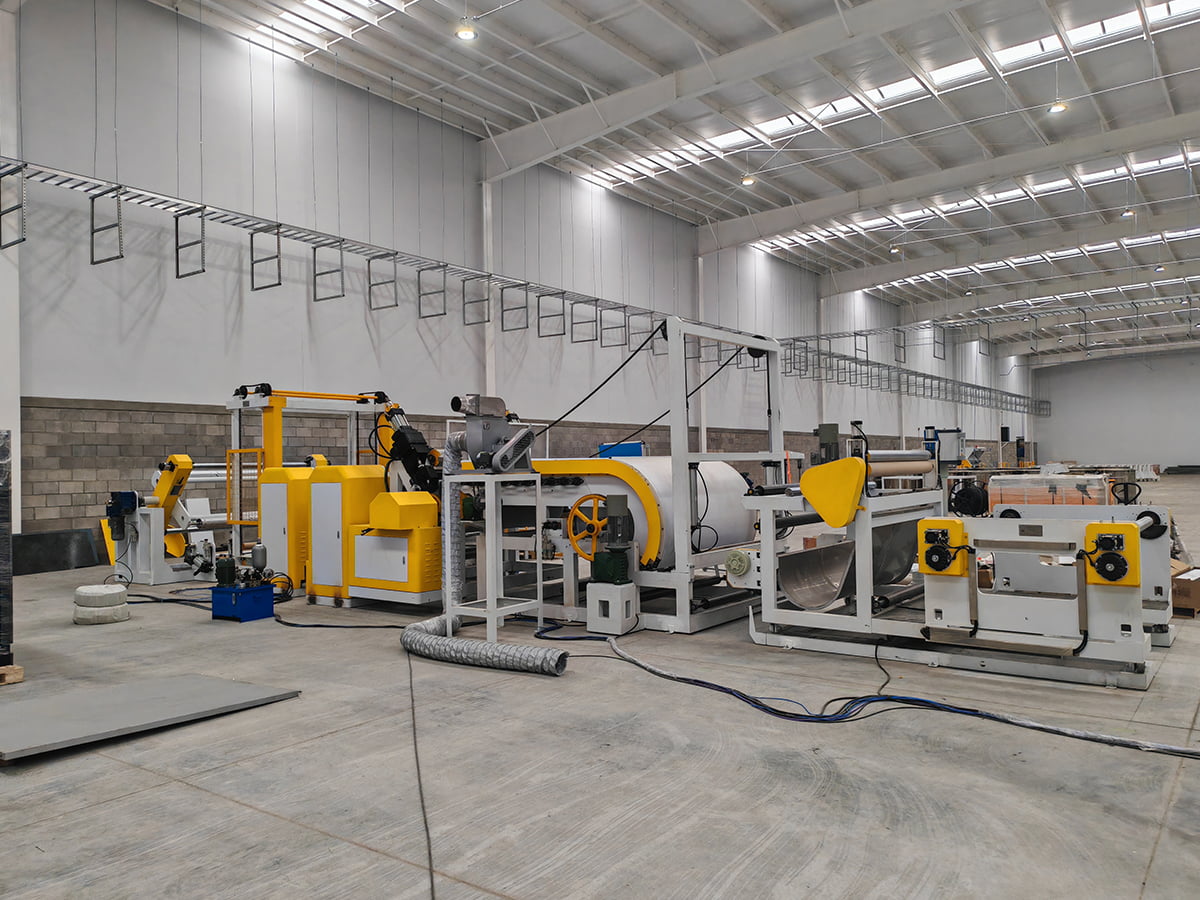 PVC/PU Leather Composite, Embossing at Coating Line Suriin ang linyang ito para sa tuluy-tuloy na produksyon ng PVC/PU leather base, inline coating, embossing at cooling, na may napapasadyang mga opsyon sa serbisyo ng OEM. Tingnan ang Produkto →
Ano ang Dapat Suriin Bago Bumili ng Extrusion-Based Line
- Screw diameter at length-to-diameter ratio, na tumugma sa polymer at filler na nilalaman na talagang nilayon mong patakbuhin.
- Ang rate ng output laban sa bilis ng linya, kaya ang haba ng paghatak at paglamig ay hindi ang bottleneck.
- Kapal at lapad na pagpapaubaya na nakasulat sa kontrata na may paraan ng pagsukat, hindi lamang isang pangako.
- Kapasidad ng paglamig at disenyo ng pagkakalibrate para sa pinakamabigat na profile sa iyong plano ng produkto.
- Ang downstream na kagamitan ay kasama sa parehong saklaw, dahil ang paghahati ng responsibilidad sa pagitan ng mga supplier ay nagpapalubha sa pag-commissioning.
- Modelo ng serbisyo: malayuang suporta, pag-install ng site, pagkakaroon ng mga ekstrang bahagi at pagsasanay sa operator.
Kung ang iyong plano ng produkto ay nasa isang lugar sa pagitan ng isang profile at isang hugis na bahagi, ang praktikal na ruta ay madalas na i-extrude o ilaminate ang isang semi-tapos na sheet at pagkatapos ay mabuo ito. Ang pag-unawa sa buong chain ng proseso bago pumirma ay maiiwasan ang pagbili ng kapasidad na hindi mo magagamit. Maaari kang mag-review kung ano ang kasama sa linya ng produksyon ng PVC laminate panel para sa isang nagtrabahong halimbawa kung paano magkasya ang mga istasyon.
Ang Maikling Bersyon
Ang Extrusion ay gumagawa ng tuluy-tuloy na mga produkto na may pare-parehong cross section at kumikita ng pera nito sa mahabang pagtakbo, mababang gastos sa tooling at simpleng geometry. Gumagawa ang injection molding ng mga discrete na tatlong-dimensional na bahagi at kumikita ng pera sa repeatability, kumplikadong feature at mataas na bilang ng piraso. Wala alinman sa mas advanced kaysa sa iba. Ang mga ito ay ginawa lamang para sa iba't ibang mga katanungan, at ang pinakamabilis na paraan upang mabawasan ang panganib ay ang ilarawan ang iyong produkto, taunang dami at kritikal na pagpapahintulot sa isang engineer ng kagamitan bago mo ihambing ang mga presyo. Kung gusto mo ang pag-uusap na iyon, ipadala ang iyong detalye ng produkto at target ng kapasidad sa koponan at kumpirmahin kung aling platform ang akma sa iyong kaso.