
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ang dalawang PET/PP CFRT composite lines ay maaaring magdala ng parehong presyo, parehong lapad ng trabaho at parehong pangako na hanggang 1,200 kg/h, at iba pa rin ang kilos sa shop floor. Karaniwang makikita ang pagkakaiba sa extrusion system: diameter ng turnilyo at ratio ng haba sa diameter, kung ang isang melt pump ay nagpapatatag ng presyon, kung paano inaayos ang mga labi, at kung paano inaalis ng roll stack ang init. Ang bawat yugto sa ibaba ng agos, mula sa fiber wet-out hanggang sa paikot-ikot na tensyon, ay maaari lamang mapanatili ang kalidad na ibinibigay ng extruder.
Ang praktikal na tuntunin ay samakatuwid ay prangka: tukuyin muna ang extrusion system at sukatin ang natitirang linya sa paligid nito. Ang isang coating, laminating o embossing stage na na-rate na mas mabilis kaysa sa mapapakain ng extruder sa kapasidad na binabayaran mo at hindi kailanman ginagamit. Ang extruder na laki para sa output ngunit hindi para sa materyal na aktwal mong pinapatakbo ay magbibigay sa iyo ng gauge drift, gel spot at napaaga na pagkasira ng turnilyo para sa buhay ng makina. Sinasaklaw ng artikulong ito kung ano ang kasama sa isang extrusion system sa isang composite line, kung paano ito itugma sa PET, PP, PVC at mga filled compound, kung saan ang mga tolerance ay may komersyal na timbang, at kung ano ang susuriin bago ang huling pagbabayad.
Ano ang Ibinibilang bilang Extrusion System sa isang Composite Line
Sa isang pinagsama-samang linya ng produksyon, ang extrusion system ay hindi isang makina kundi isang chain ng mga unit na dapat magkatabi ng parehong set point: handling at drying ng materyal, ang screw at barrel, isang melt pump o pressure control loop, ang die, ang roll stack o cooling section, at ang haul-off na nagtatakda ng bilis ng linya. Ang kapal ay nilikha sa die, nagyelo sa yugto ng paglamig, at pagkatapos ay nakalamina, naka-emboss o pinahiran.
Ang tungkulin ay nagbabago sa produkto. Ang isang linya ng CFRT ay naglalabas ng manipis, mainit na pagkatunaw na kailangang magbasa ng tuluy-tuloy na hibla, habang ang isang linya ng sahig ay naglalabas ng isang makapal na napunong sheet na kalaunan ay na-calender sa huling gauge. Ipinapakita ng talahanayan sa ibaba kung paano nagbabago ang priyoridad ng parehong kategorya ng hardware mula sa produkto patungo sa produkto.
| Uri ng linya | Tungkulin sa pagpilit | Karaniwang polimer | I-verify muna |
|---|---|---|---|
| PET/PP CFRT composite line | Matunaw ang impregnation ng tuluy-tuloy na hibla, pagkatapos ay bumubuo ng sheet at paglalamina | PET, PP, minsan PA | Matunaw ang pagkakapareho ng temperatura sa lapad ng die at basang hibla sa bilis ng target na linya |
| linya ng produksyon ng SPC flooring | Napuno ang PVC sheet extrusion, calendering at lamination sa wear layer | PVC na may calcium carbonate filler | Screw at barrel wear resistance, output per die width, gauge control pagkatapos ng calendering |
| PVC/PU leather embossing at coating line | Compound plasticising at coating sa release na papel o tela | PVC compound, PU | Patong kapal repeatability, roll temperatura katatagan, ibabaw depekto rate |
| Mga linya ng metal composite at coil coating | Malagkit at patong na mga layer sa halip na maramihang pagpilit | PE, PUR, film adhesives | Kung ang core sheet ay binili o ginawa sa bahay, at kung paano napatunayan ang pagdirikit |
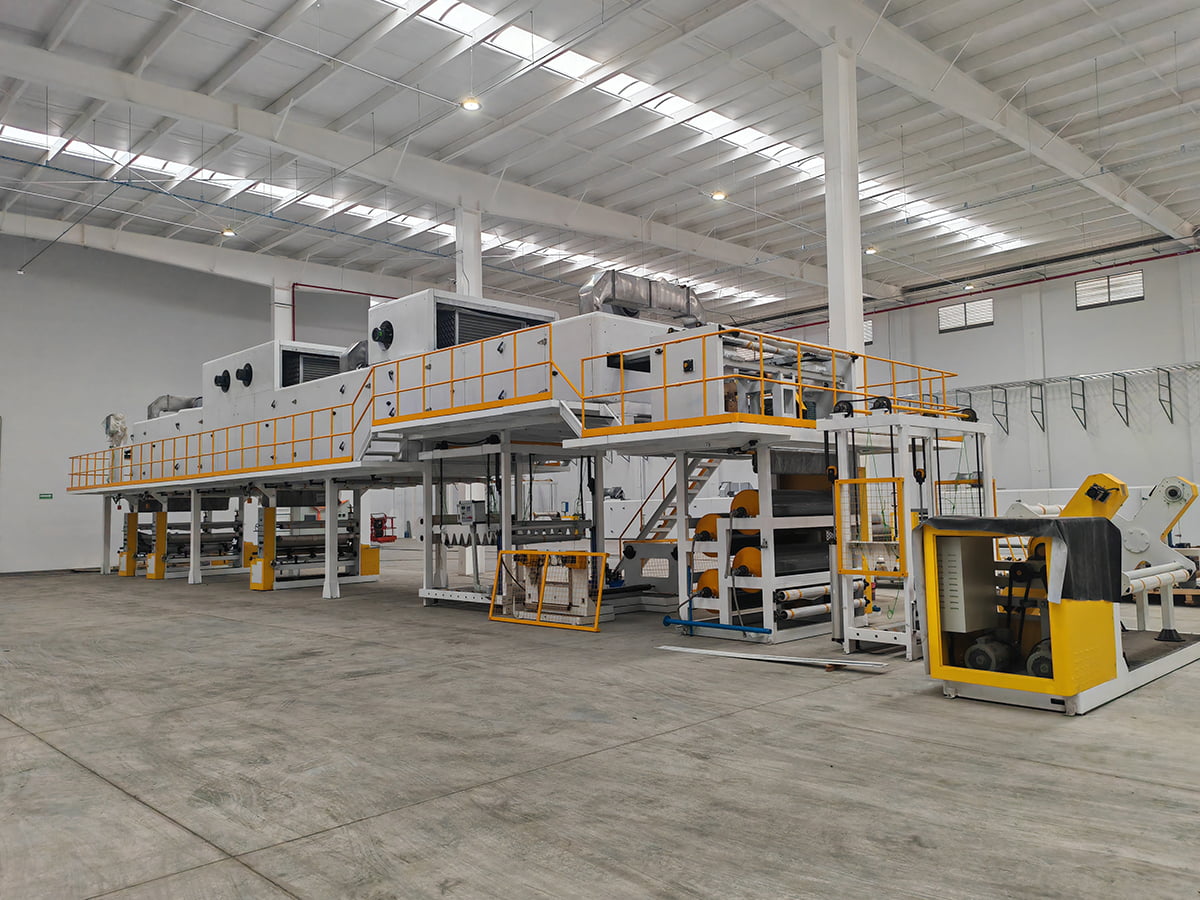
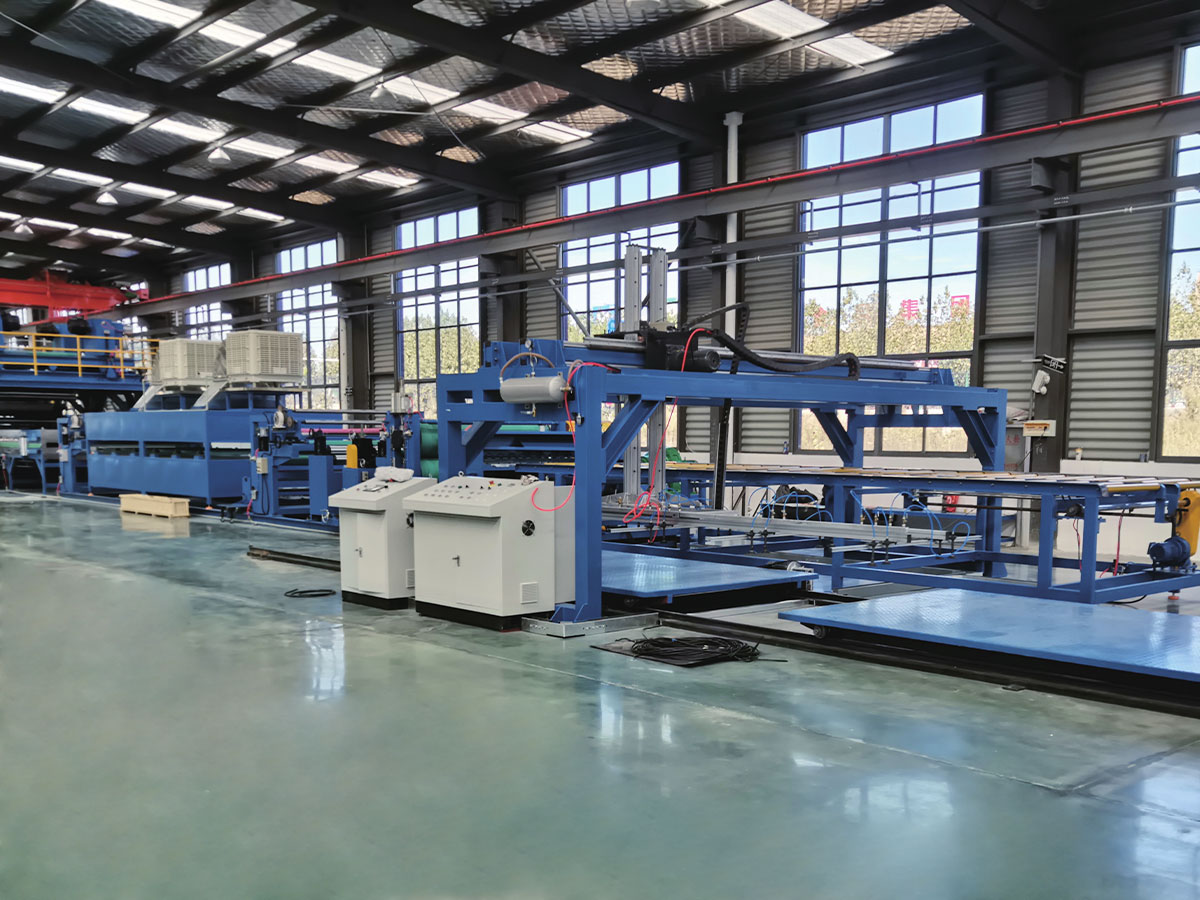
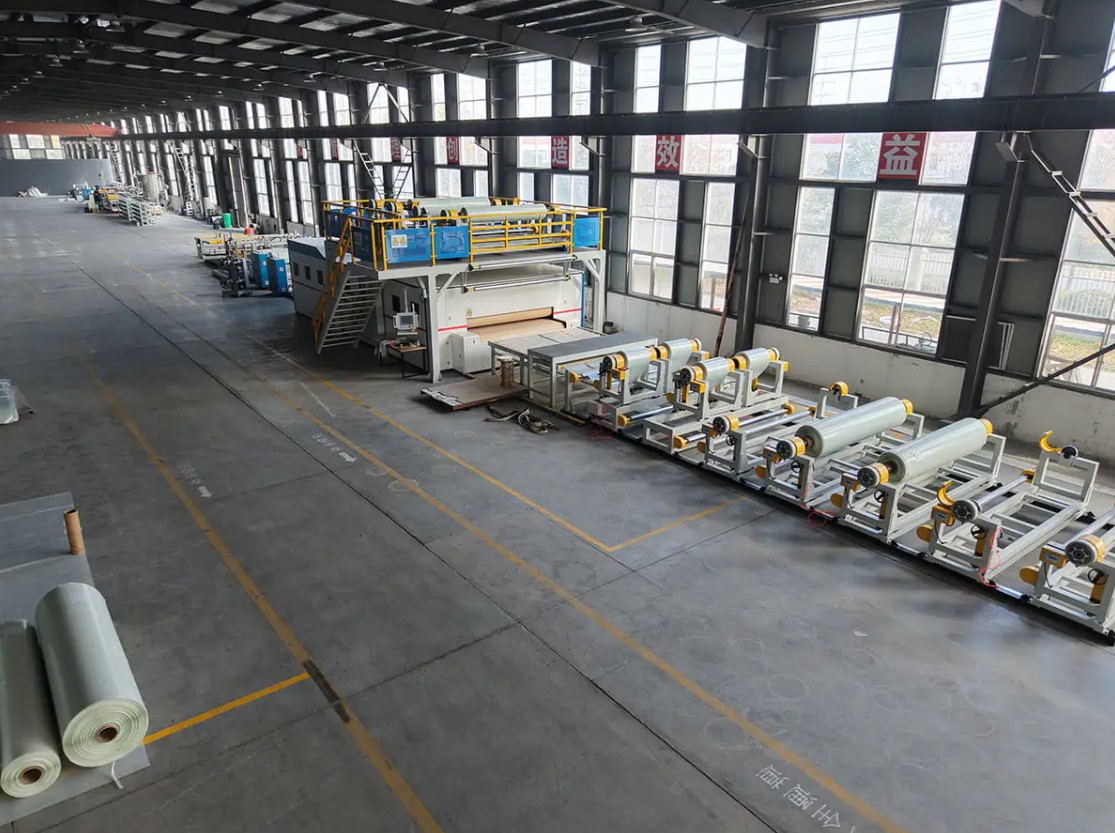
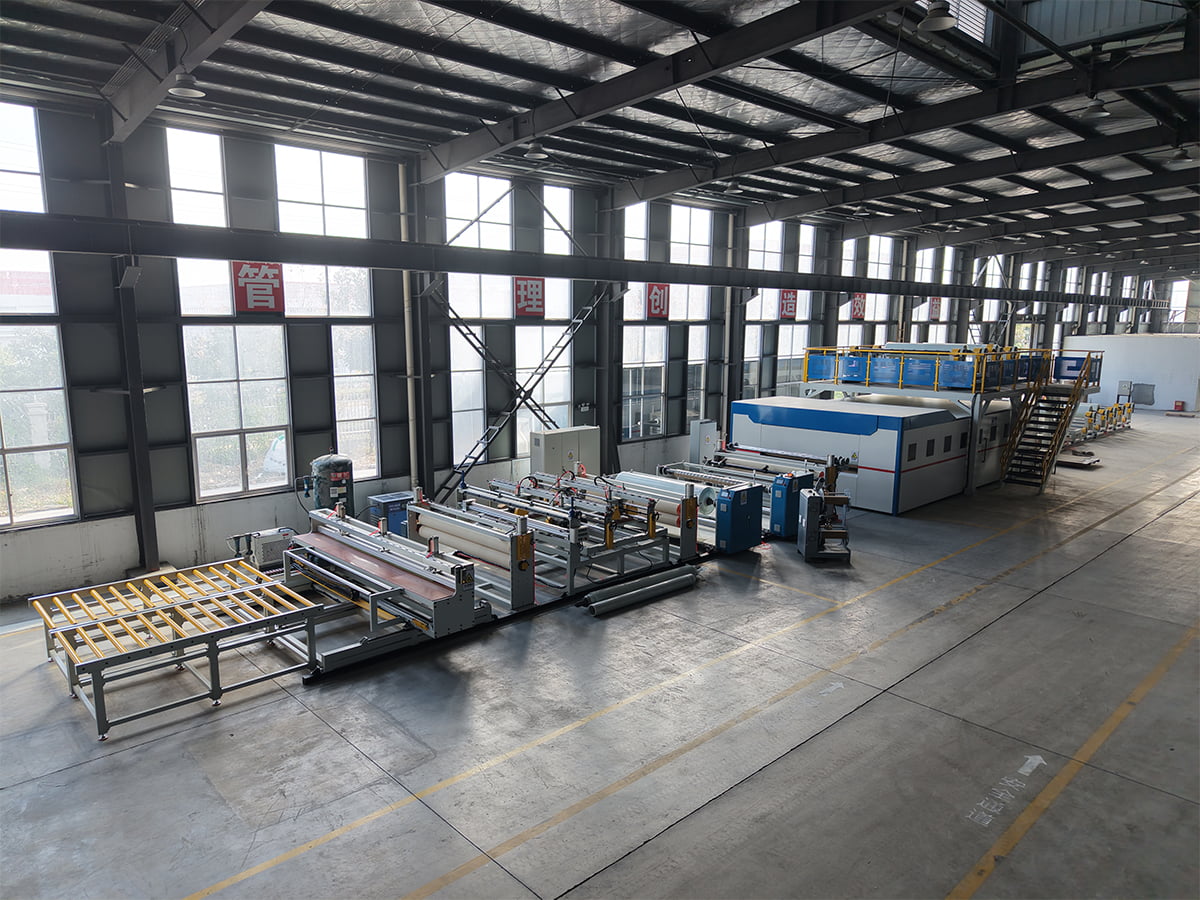 PET/PP CFRT Composite Material Production Line Isang CFRT composite line para sa PET/PP, na may kaugnayan kapag ang extrusion duty ay dapat magbasa ng tuluy-tuloy na hibla sa halip na tumakbo na puno ng flooring sheet. Tingnan ang Produkto →
Itugma ang Extruder sa Materyal na Gawi, Hindi Lamang sa Output
Karaniwang inihahambing ang mga panipi sa kilo bawat oras. Ang numerong iyon ay makabuluhan lamang kapag ito ay sinipi para sa isang partikular na polimer, isang partikular na geometry ng turnilyo at isang partikular na kapal ng produkto. Ang isang tornilyo na nagpapatakbo ng PET nang kumportable ay maaaring magutom sa isang punong PVC compound, at ang isang tornilyo na na-optimize para sa mga punong compound ay maaaring mag-over-shear ng init-sensitive na pagkatunaw.
Mga puntos na nagpapasya kung gumaganap ang extruder
- Pagpapakain at pagpapatuyo: Ang PET ay sumisipsip ng moisture at dapat patuyuin sa isang kontroladong dew point, kung hindi ay lalabas ang hydrolysis bilang pagkawala ng lakas at mga bula. Ang PP ay nangangailangan ng mas kaunting pagpapatuyo ngunit mas sensitibo sa natutunaw na mga spike ng temperatura.
- Screw geometry: compression ratio, barrier section at mixing elements ay sumusunod sa melt lagkit at sa filler load. Hilingin ang pagguhit ng tornilyo, hindi lamang ang diameter.
- Proteksyon sa pagsusuot: nakasasakit ang calcium carbonate, glass fiber at mineral fillers. Ang mga bimetallic barrels at hardened screws ay nagpapahaba ng buhay ng pagtatrabaho, at ang pagkakaiba ay lumilitaw sa pagkakapare-pareho ng gauge dalawa o tatlong taon.
- Katatagan ng presyon: ang isang natutunaw na bomba sa pagitan ng extruder at die ay nagpapaliit sa pagkakaiba-iba ng kapal at ang mga decouples ay namamatay sa presyon mula sa mga pagbabago sa bilis ng turnilyo. Sa manipis, mataas na halaga sheet ito ay karaniwang nagkakahalaga ng pamumuhunan.
- Die na disenyo: isang coat hanger die na may mga indibidwal na adjustable na labi ay nababagay sa malawak na sheet, habang ang slot die na may mas mahigpit na panloob na geometry ay nababagay sa manipis na mga coatings. Ang lapad ng mamatay ay dapat tumugma sa natapos na lapad kasama ang trim allowance.
Magpatakbo ng pagsubok gamit ang sarili mong resin at filler sa iyong target na kapal bago makumpirma ang order. Ang pagganap ng screw sa isang materyal na sangguniang tagapagtustos ay nagsasabi sa iyo ng mas kaunti kaysa sa gusto mo.
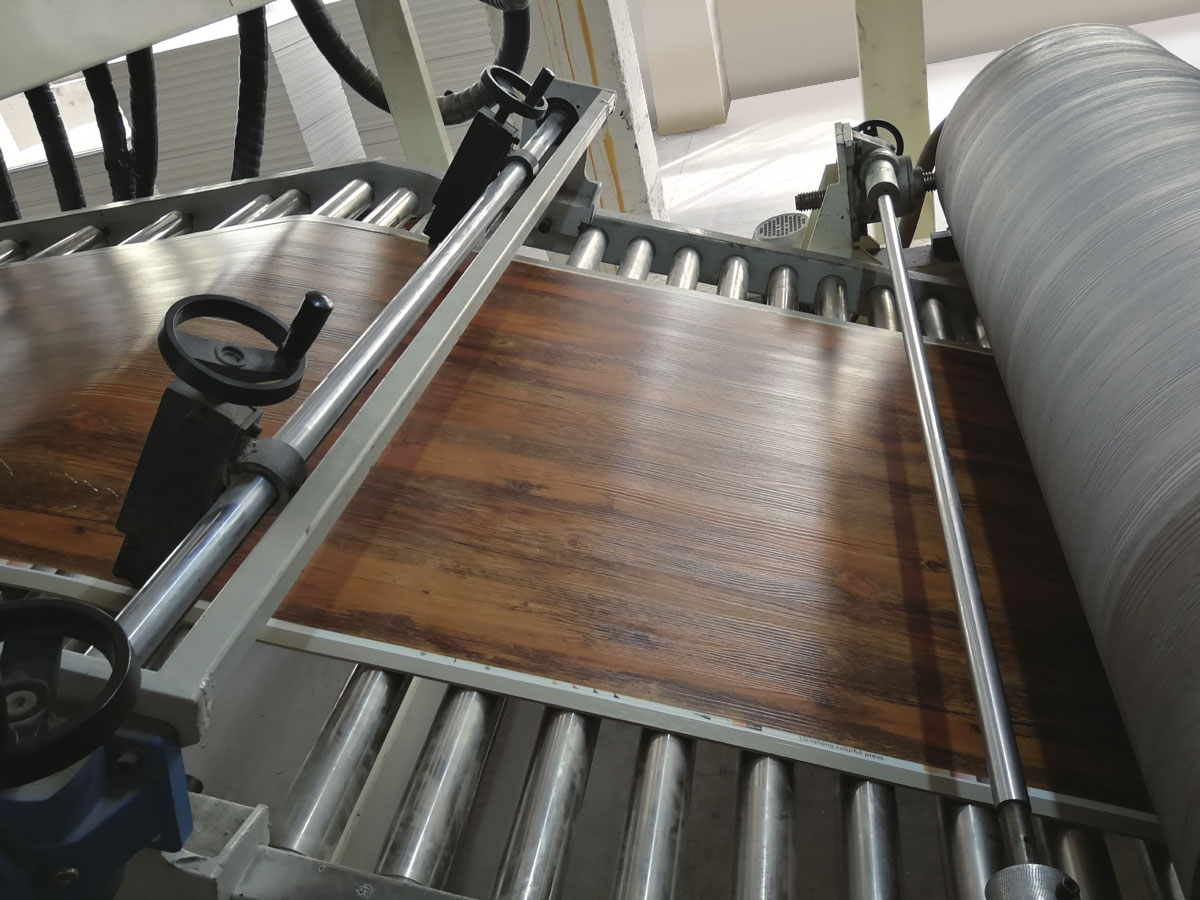
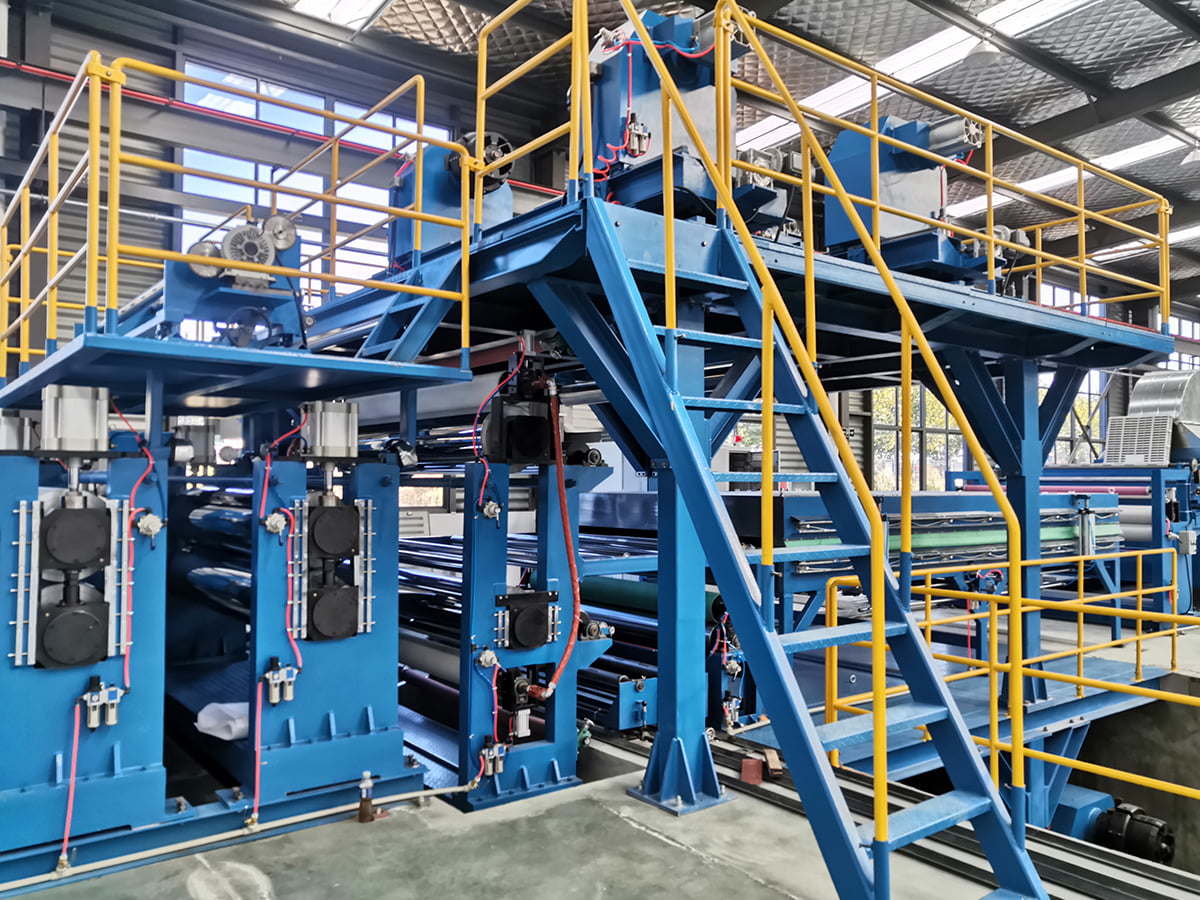
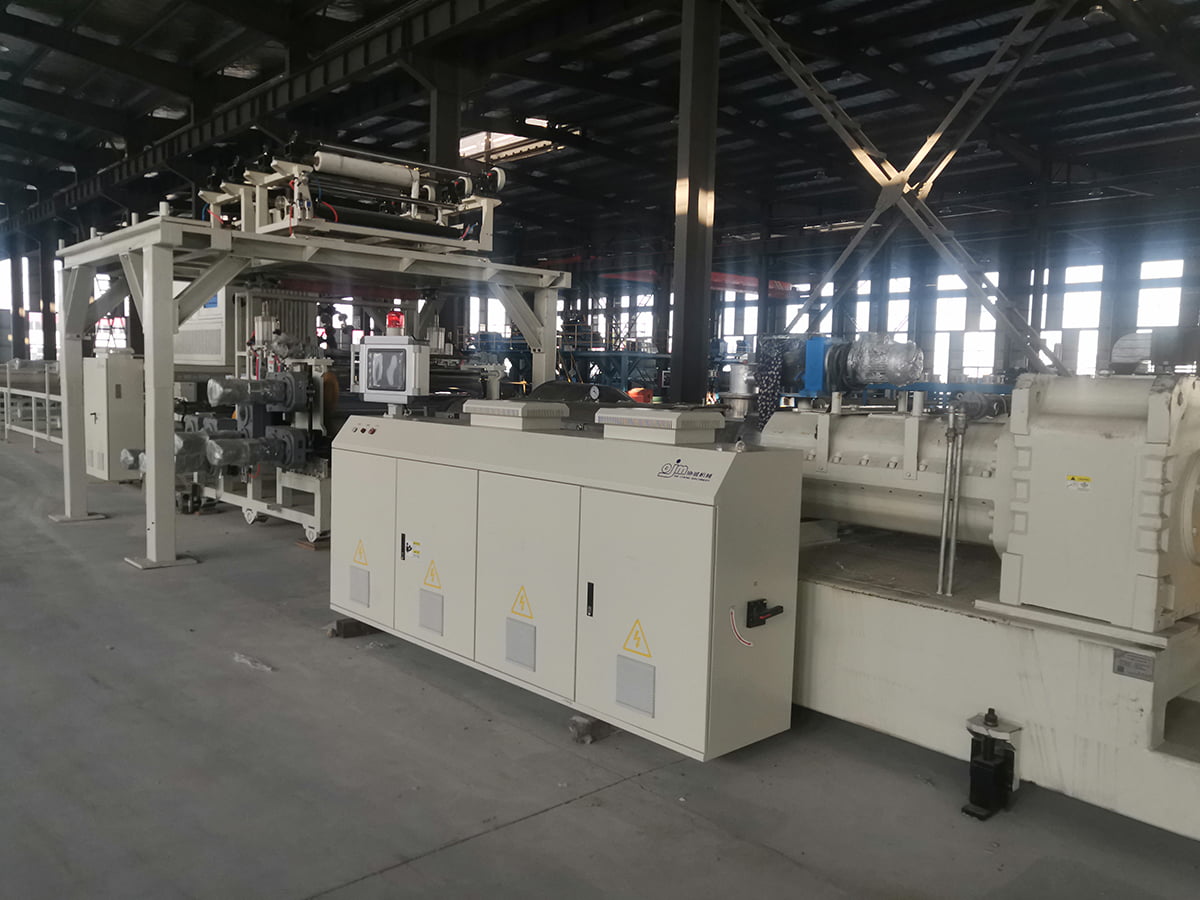 SPC Stone Plastic Flooring Composite Production Line SPC flooring composite line extruding PVC at calcium carbonate core, pagkatapos ay laminating film, wear layer at embossing; ang kontrol ng gauge nito ay nakakaapekto sa paggamit ng materyal. Tingnan ang Produkto →
Mga Pagpapahintulot na Nagpapasya sa Gastos ng Materyal
Ang pagpapaubaya sa kapal ay kung saan ang kalidad ng extrusion ay nagiging pera. Kumuha ng filled PVC sheet sa 1.0 mm nominal gauge at may density na humigit-kumulang 1.4 gramo bawat cubic centimeter: ang isang metro kuwadrado ng magandang sheet ay tumitimbang ng humigit-kumulang 1.4 kg. Kung ang extruder at roll stack ay mayroong plus o minus na 2 porsiyento, ang average na pagkonsumo ay mananatiling malapit sa nominal. Kung ang variation ay tumatakbo sa plus o minus 5 na porsyento at tina-target ng mga operator ang itaas na kalahati ng banda upang maiwasan ang mga manipis na spot, ang average na timbang ay tumataas ng humigit-kumulang 3 porsyento. Sa 1,000,000 metro kuwadrado ng taunang output na humigit-kumulang 42 tonelada ng dagdag na tambalan, bago ang presyo ng resin, kargamento at ang enerhiya na ginamit upang matunaw ito.
Ang pagkakaiba-iba sa lapad ay mahalaga gaya ng average na kapal. Ang isang sheet na nasa gauge sa gitna at manipis sa magkabilang gilid ay pumipilit sa iyo na putulin ang mas malawak, at ang trimmed na materyal ay tapos na produkto na hindi mo maaaring ibenta. Die lip adjustment range, internal flow balance at roll crown ang mga karaniwang dahilan, at ang mga ito ay pinakamurang itama sa yugto ng pagtutukoy.
Ang pag-uugali sa pagsisimula ay nagdadala din ng gastos. Ang isang extrusion system na may mabilis na thermal response at stable na pressure control ay nakakarating sa mabentang produkto nang mas maaga pagkatapos ng changeover, na nagpapababa ng scrap sa mga maikling pagtakbo at ginagawang makatuwirang komersyal ang maliit na batch na produksyon ng mga espesyal na marka.
Ang mga Pababa ng Agos ay Dapat Sukat sa Extruder
Itinatakda ng extrusion system ang bilis, ngunit hindi nito kayang tapusin ang trabaho nang mag-isa. Ang isang cooling roll stack na masyadong mabagal na nag-aalis ng init ay pumipilit sa iyo na pabagalin ang linya, na nagpapataas ng natutunaw na oras ng paninirahan at nanganganib sa pagkasira. Ang mga lamination nips ay dapat na naka-synchronize sa bilis ng paghatak upang manatiling pare-pareho ang tensyon mula sa die hanggang sa winder, at ang isang in-line na gauge ng kapal ay kapaki-pakinabang lamang kung ang control loop ay maaaring aktwal na ayusin ang bilis ng turnilyo o die bolts nang sapat na mabilis sa bagay.
Para sa sahig, ang embossing at wear layer na mga hakbang ay tumutukoy sa kalidad ng ibabaw at slip resistance, kaya ang kanilang temperatura ay dapat na kasing higpit ng extruder. Para sa PVC at PU leather, ang coating thickness repeatability at roll temperature stability ay nagtutulak sa hitsura at materyal na paggamit, kaya naman ang mga parameter na ito ay nabibilang sa acceptance test kaysa sa isang brochure. Kung tumitimbang ka ng isang flooring o panel project nang mas malawak, nakakatulong itong maunawaan kung ano ang kinasasangkutan ng linya ng produksyon ng PVC laminate panel bago ayusin ang kapasidad ng pagpilit.
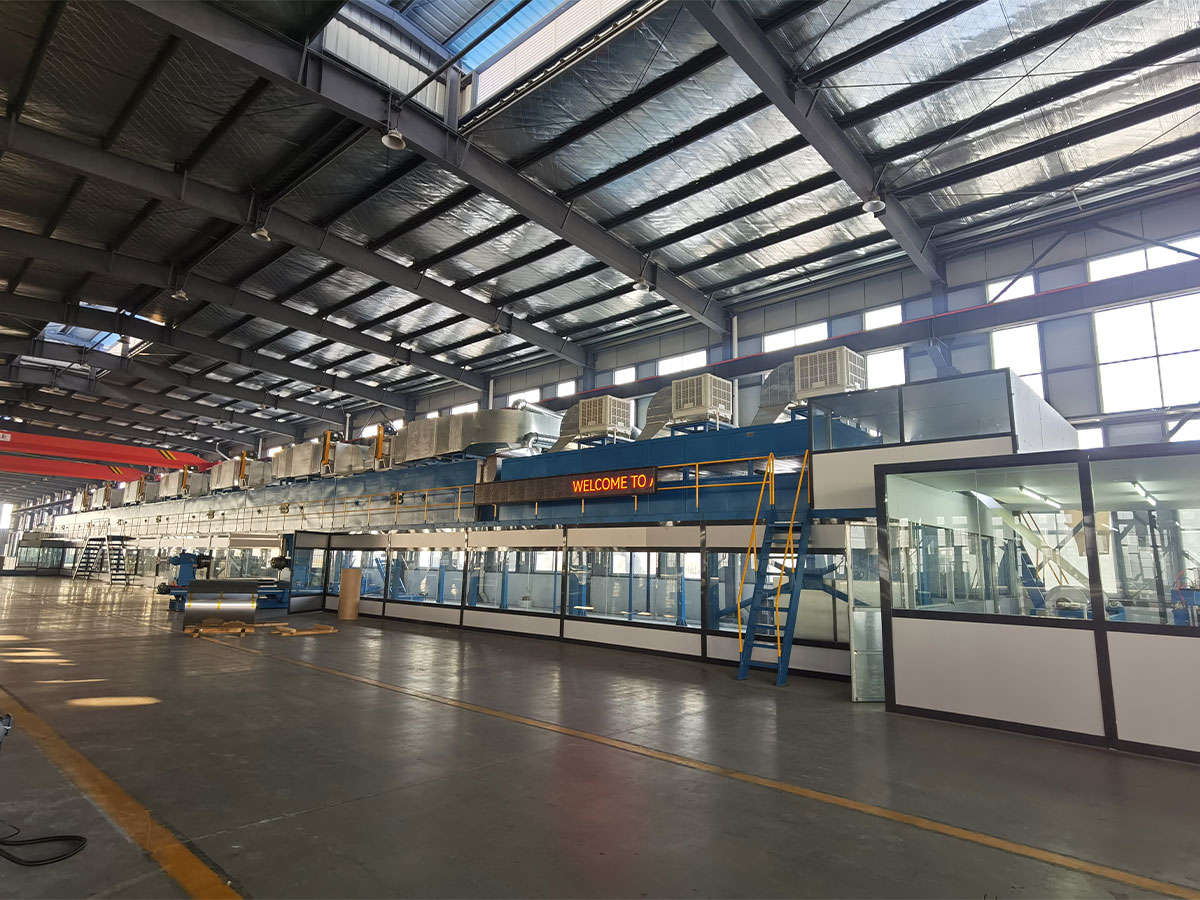
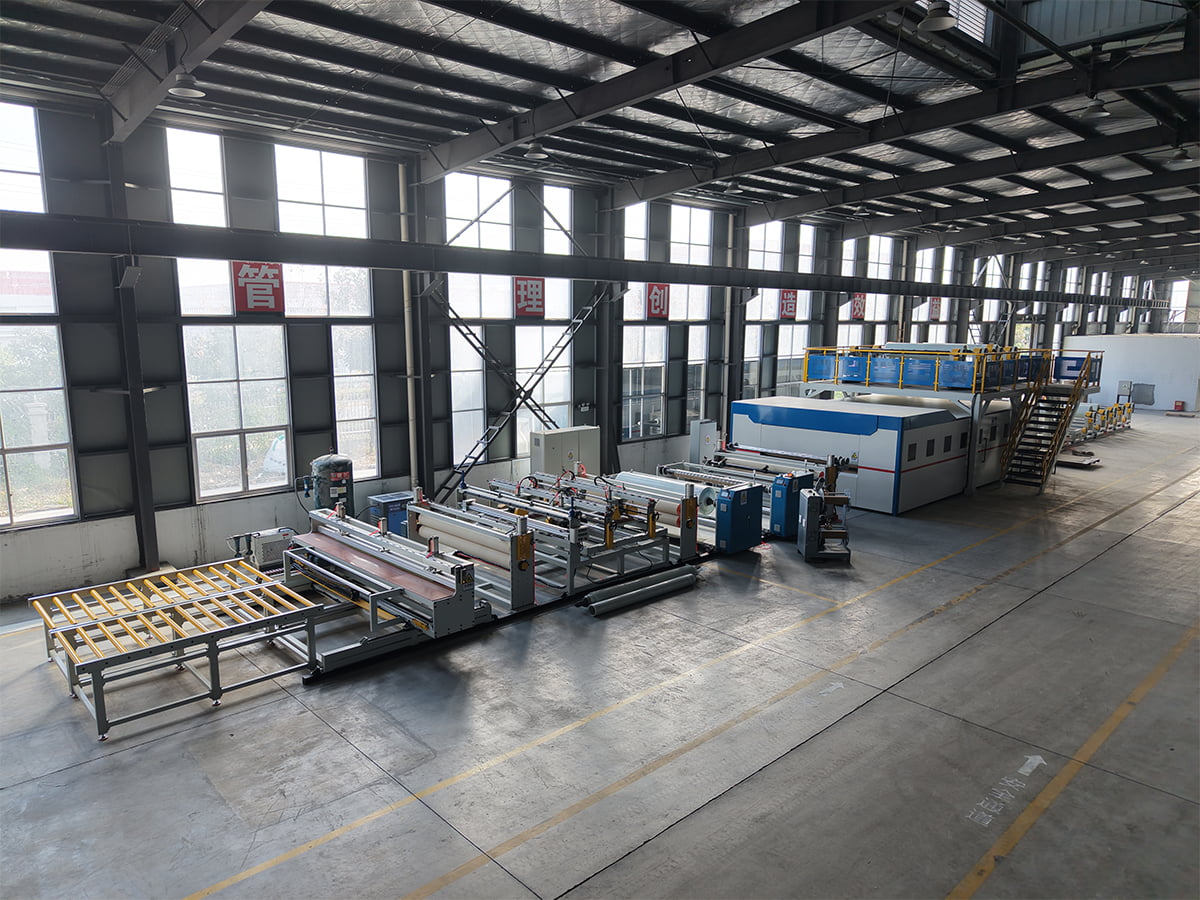
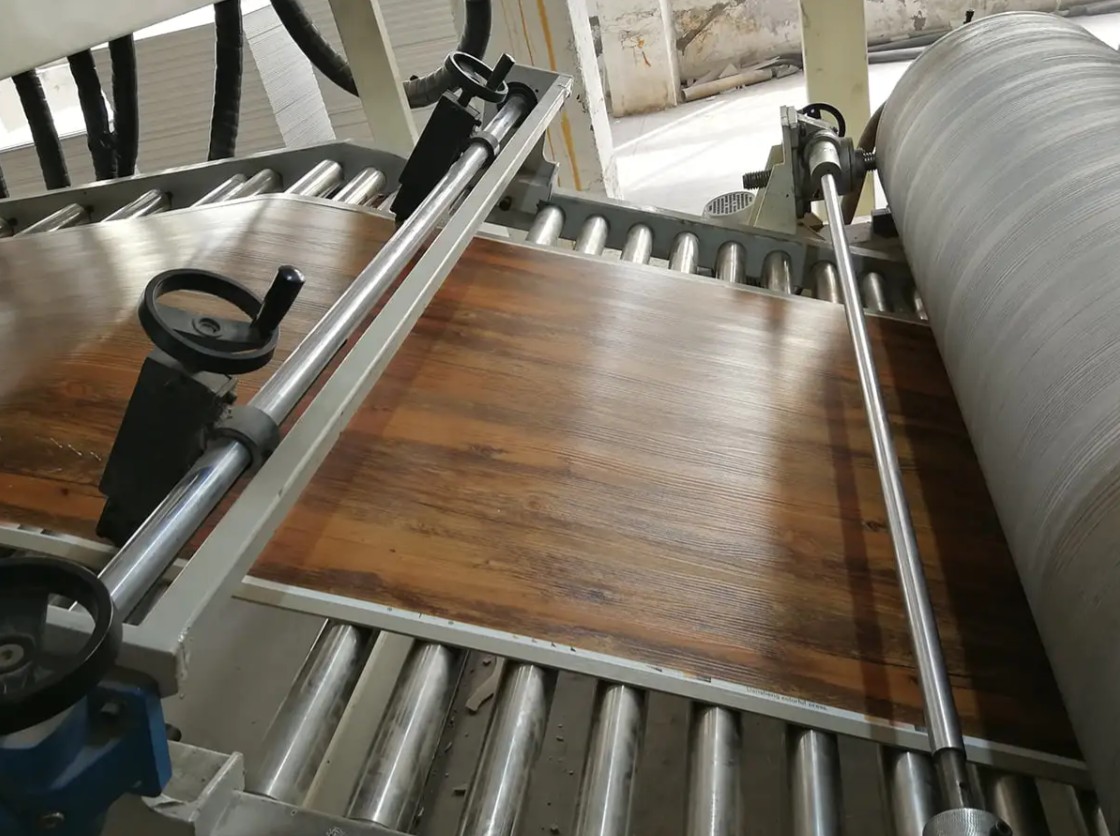
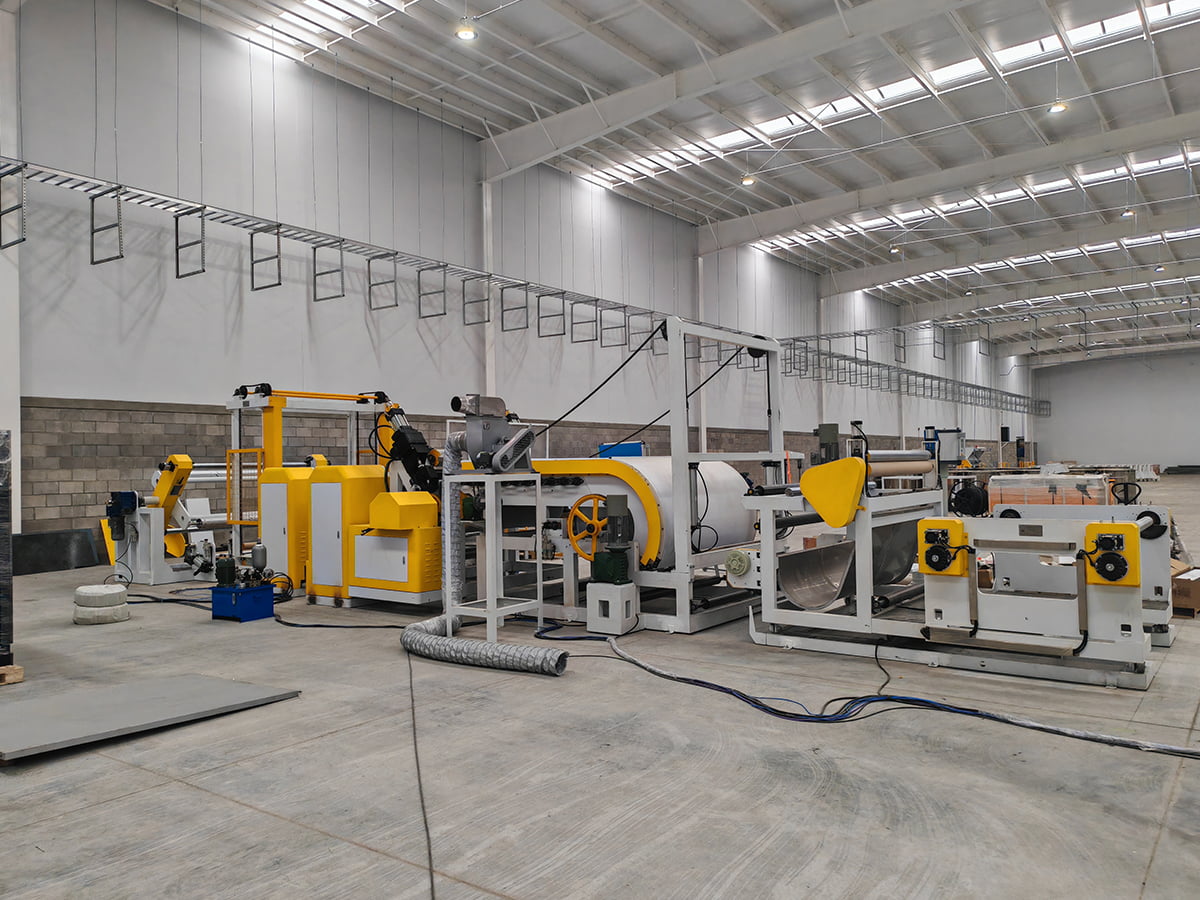 PVC/PU Leather Composite Embossing at Coating Line Ang isang PVC/PU leather composite, embossing at coating line na may kaugnayan kapag ang coating thickness repeatability at roll temperature stability ay dapat suriin bago ang detalye. Tingnan ang Produkto →
Checklist ng Pagkuha at Pagtanggap
Gamitin ang sumusunod na pagkakasunud-sunod kapag tumutukoy ng bagong linya o pinapalitan ang isang extruder na wala nang gauge.
- Sabihin ang polymer, filler at additive package kasama ng melt flow o data ng lagkit.
- State finished thickness at ang tolerance band nito, kasama ang width at trim allowance.
- Sabihin ang kinakailangang output sa kapal na iyon at ang bilis ng linya na kailangan upang maabot ito.
- Humiling ng mga guhit ng tornilyo at bariles, ratio ng haba sa diameter, ratio ng compression at proteksyon sa pagsusuot.
- Kumpirmahin ang lapad ng die, hanay ng pagsasaayos ng labi at disenyo ng panloob na daloy.
- Kumpirmahin ang kapasidad ng paglamig at pagsasaayos ng roll stack sa maximum na bilis ng linya.
- Sumang-ayon sa pagsubok gamit ang sarili mong materyal at isang sampling plan: kapal sa lapad, output, enerhiya bawat kilo, mga depekto sa ibabaw at startup scrap rate.
- Sumang-ayon sa saklaw ng mga ekstrang bahagi at mga oras ng tingga para sa mga turnilyo, barrel, die lips at roll cover.
- Sumang-ayon sa saklaw ng serbisyo: remote na suporta, on site commissioning, pagsasanay ng operator at mga tuntunin ng warranty.
Mga Custom na Linya, Serbisyo at Spare Parts
Ang isang karaniwang pagsasaayos ay bihirang sumasaklaw sa bawat produkto. Kapag ang isang customer ay nangangailangan ng ibang istraktura ng layer, isang hindi pangkaraniwang lapad o isang nakalaang co-extrusion na pag-aayos, ang isang pasadyang binuo na linya ay mas makabuluhan kaysa sa pagkompromiso sa isang modelo ng catalog. Ang Jiangsu XieCheng Intelligent Equipment, na nakabase sa Jinhu Economic Development Zone sa Huai'an, Jiangsu, ay nagtatayo ng parehong standard at non standard production lines. Ang pangkat na kinabibilangan nito ay kinilala bilang isang provincial engineering research center para sa A2 fire rated aluminum composite panel at kanilang production equipment, at bilang isang AA grade quality credit enterprise, na kapaki-pakinabang na konteksto kapag tinatasa mo ang lalim ng engineering kaysa sa presyo lamang.
Pagkatapos ng paghahatid, mahalaga ang suporta kaysa sa isang sheet ng detalye. Ang malayuang tulong, serbisyo sa site at suplay ng mga ekstrang bahagi ay nagpapanatili ng isang linya kapag nasira ang isang turnilyo o ang isang labi ay nangangailangan ng kapalit, at ang mga oras ng pagtugon ay dapat na nakasulat sa kontrata. kaya mo maabot ang engineering team sa pamamagitan ng contact page kasama ang iyong data ng materyal, kapal ng target at kinakailangang output.
Ang mga extrusion system ay nagbibigay ng gantimpala sa mga maagang desisyon. Pumili ng screw, die, pressure control at cooling capacity laban sa materyal na aktwal mong pinapatakbo at ang tolerance na talagang tinatanggap ng iyong mga customer, pagkatapos ay laki ng lamination, embossing at winding upang tumugma. Ang sequence na iyon ay nagpapanatili ng capital cost na nakatali sa magagamit na output sa halip na mga brochure number, at ginagawa nitong predictable ang gauge, scrap at materyal na pagkonsumo mula sa unang production shift.