
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ang extrusion blown film ay ang nangingibabaw na paraan para sa paggawa ng mga plastik na pelikula na ginagamit sa packaging, agrikultura, at mga pang-industriyang aplikasyon. Ang proseso ay pinapaboran dahil lumilikha ito ng tuluy-tuloy na tubular film na may balanseng machine-direction at transverse-direction strength, good sealability, at optical clarity. Kung nagsasaad ka ng blown film line o nagpaplano ng downstream converting operations, ang pag-unawa sa core mechanics, configuration ng equipment, at materyal na pag-uugali ay makakatulong sa iyong maiwasan ang magastos na hindi pagkakatugma. Ipinapaliwanag ng artikulong ito kung paano gumagana ang blown film extrusion, kung anong mga variable ang mahalaga, at kung paano maaaring pahabain ng downstream lamination ang pagganap ng pelikula.
Paano Gumagana ang Extrusion Blown Film
Nagsisimula ang blown film extrusion sa mga polymer pellets na ipinapasok sa isang hopper. Ang umiikot na tornilyo sa loob ng isang pinainit na bariles ay natutunaw, naghahalo, at naghahatid ng polimer. Ang matunaw ay dumadaan sa isang filter upang alisin ang mga kontaminant, pagkatapos ay pumapasok sa isang annular (circular) die. Habang lumalabas ang natutunaw sa die, ito ay bumubuo ng isang makapal na pader na tubo. Ang hangin ay ipinapasok sa gitna ng die, na nagpapalaki ng tubo sa isang bula. Ang bubble ay pinalamig sa pamamagitan ng isang air ring habang iginuhit pataas. Sa itaas, ang mga gumugulong na roller ay pinapatag ang bula sa isang lay-flat na pelikula, na pagkatapos ay dudurugin sa mga rolyo.
- Feed at natutunaw: Ang mga pellets ay pumasok sa extruder; init at paggugupit convert ang mga ito sa isang homogenous na matunaw.
- Pag-filter: Ang isang screen pack o tuluy-tuloy na filter ay nag-aalis ng mga gel at mga dayuhang particle.
- Die extrusion: Ang tunaw ay dumadaloy sa isang spiral mandrel o katulad na die upang bumuo ng isang pare-parehong tubo.
- Bubble inflation: Ang panloob na presyon ng hangin ay nagpapalawak ng tubo; pinapalamig ito ng panlabas na singsing ng hangin.
- Pag-collapse at paikot-ikot: Ang mga guide roll ay gumuho sa bubble; ang pelikula ay hiwa kung kinakailangan at sugat.
Ang blow-up ratio (BUR), ang ratio ng huling bubble diameter sa die diameter, ay karaniwang umaabot mula 1.5 hanggang 4.0. Ang taas ng linya ng frost, kung saan nagpapatigas ang pelikula, ay nakakaimpluwensya sa crystallinity at optical properties. Ang dalawang variable na ito ay inaayos upang balansehin ang lakas, manipis na ulap, at output.
Mga Karaniwang Configuration ng Blown Film
Ang mga single-layer na linya ay nananatiling cost-effective para sa mga simpleng pelikula, ngunit ang multilayer coextrusion ay naging pamantayan para sa hinihingi na mga aplikasyon. Ang talahanayan sa ibaba ay nagbubuod ng mga tipikal na configuration.
| Configuration | Karaniwang Istraktura ng Layer | Pangunahing Benepisyo |
|---|---|---|
| Monolayer | Isang extruder | Pinakamababang gastos, simpleng operasyon, na angkop para sa mga general-purpose na bag at liner |
| ABA (tatlong layer) | Dalawang extruder, ibinahagi ang isa | Pinahusay na lakas at hadlang na may mas mababang gastos sa materyal; Ang mga panlabas na layer ay maaaring birhen na dagta |
| Limang-layer | Tatlo hanggang limang extruder | Tumpak na kontrol ng barrier, seal, at toughness layer; ginagamit para sa packaging ng pagkain at mga medikal na pelikula |
| Mini blown film | Compact single o multilayer | Laboratory at small-batch production; mabilis na pagbabago para sa mga materyal na pagsubok |
Ang pagpili ng configuration ay depende sa kinakailangang hadlang, higpit, pag-uugali ng sealing, at badyet. Higit pang mga layer ang nagdaragdag ng flexibility ngunit pati na rin ang pagiging kumplikado sa disenyo ng die, air ring control, at pagpapanatili.
Mga Material na Ginamit sa Blown Film Extrusion
Ang pagpili ng resin ay tumutukoy sa pagganap ng pelikula nang higit sa anumang iba pang solong salik. Kasama sa karaniwang mga marka ang:
- LDPE: magandang lakas ng pagkatunaw, madaling pagproseso, katamtamang kalinawan.
- LLDPE: mas mataas na tibay at paglaban sa pagbutas; kadalasang hinahalo sa LDPE.
- HDPE: mataas na higpit at moisture barrier; ginagamit para sa mga manipis na pelikula at bag.
- mLLDPE: superyor na lakas at sealability sa mas mababang kapal.
- EVA: pinahusay na flexibility at sealing sa mababang temperatura.
- Ionomer at specialty copolymer: mahusay na panlaban sa langis at grasa para sa packaging ng pagkain.
Ang mga additives tulad ng mga slip agent, antiblock, at antioxidant ay kadalasang pinagsama sa resin upang makontrol ang friction, blocking, at degradation. Para sa mga multilayer na pelikula, ang bawat layer ay maaaring gumamit ng ibang resin upang makamit ang target na balanse ng property.
Mga Variable ng Kritikal na Proseso na Nakakaapekto sa Kalidad ng Pelikula
Inaayos ng mga operator ang ilang variable para mapanatili ang pare-parehong kalidad ng pelikula. Ang mga maliliit na paglihis ay maaaring magdulot ng pagkakaiba-iba ng kapal, mga gel, o mga wrinkles.
- Blow-up ratio (BUR): Ang mas mataas na BUR ay nagpapataas ng transverse strength ngunit maaaring mabawasan ang bubble stability.
- Taas ng linya ng frost (FLH): Ang mas mababang FLH ay nagpapabuti sa kalinawan ngunit maaaring mabawasan ang lakas ng luha.
- Rate ng paglamig: Binabawasan ng mas mabilis na paglamig ang pagkakristal, pagpapabuti ng katigasan at transparency.
- Bilis ng pag-alis: Binabalanse ang output sa nais na kapal; masyadong mataas ay maaaring magdulot ng draw resonance.
- Die gap at temperatura: Makakaapekto sa melt pressure at pagkakapareho ng pelikula.
- Panloob na paglamig ng bubble (IBC): Pinapataas ang output at pinapatatag ang bubble para sa mga high-speed na linya.
Ang pagsubaybay sa kapal gamit ang isang scanner at pagsasaayos ng air ring geometry ay karaniwang mga kasanayan sa mga modernong linya. Kung walang closed-loop na kontrol, ang pagkakaiba-iba ng kapal ay maaaring lumampas sa plus o minus sampung porsyento, nag-aaksaya ng resin at nagdudulot ng mga isyu sa downstream na conversion.
Aplikasyon ng Blown Film
Ginagamit ang blown film sa maraming industriya dahil maaari itong iakma para sa iba't ibang kinakailangan sa kapal, kalinawan, at lakas.
- Packaging: carrier bag, liner, food wrap, laminating films.
- Agrikultura: greenhouse films, silage bags, mulch films.
- Medikal: sterile barrier films, IV bags.
- Konstruksyon: mga hadlang sa singaw, pansamantalang mga enclosure.
- Pang-industriya: mga pelikulang pang-ibabaw na proteksyon, pelikulang kahabaan.
Marami sa mga application na ito ay nangangailangan ng karagdagang mga hakbang sa pag-convert. Ang pag-print, slitting, at lamination ay nagbabago ng isang basic blown film sa isang high-performance na istraktura ng packaging.
Mula sa Blown Film hanggang Lamination at Coating
Ang blown film ay kadalasang nagsisilbing substrate o sealing layer sa isang multilayer na istraktura. Upang magdagdag ng mga katangian ng hadlang, kalidad ng pag-print, o lakas ng makina, ni-laminate ng mga converter ang pelikula sa iba pang mga materyales. Ginagamit ang solvent-based, solventless, at water-based na adhesives, ngunit ang PUR (polyurethane reactive) lamination ay nakakuha ng pansin para sa pagganap nito at mas mababang epekto sa kapaligiran.
Kung ang iyong operasyon ay lumipat mula sa paggawa ng pelikula patungo sa nababaluktot na packaging, maaaring kailangan mo ng linya ng PUR at film lamination. Pinagsasama ng mga linyang ito ang unwinding, adhesive application, drying o curing, at rewind sa isang tuluy-tuloy na proseso.
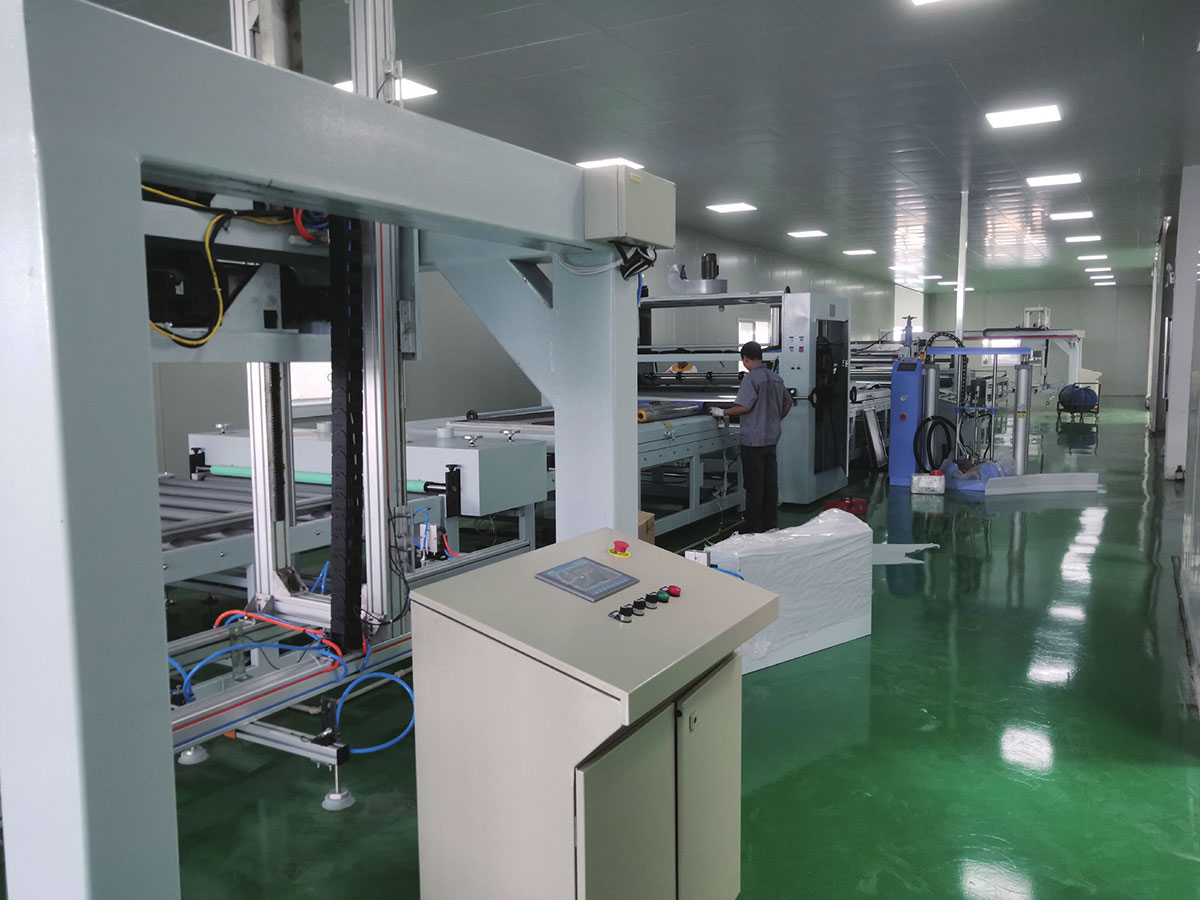
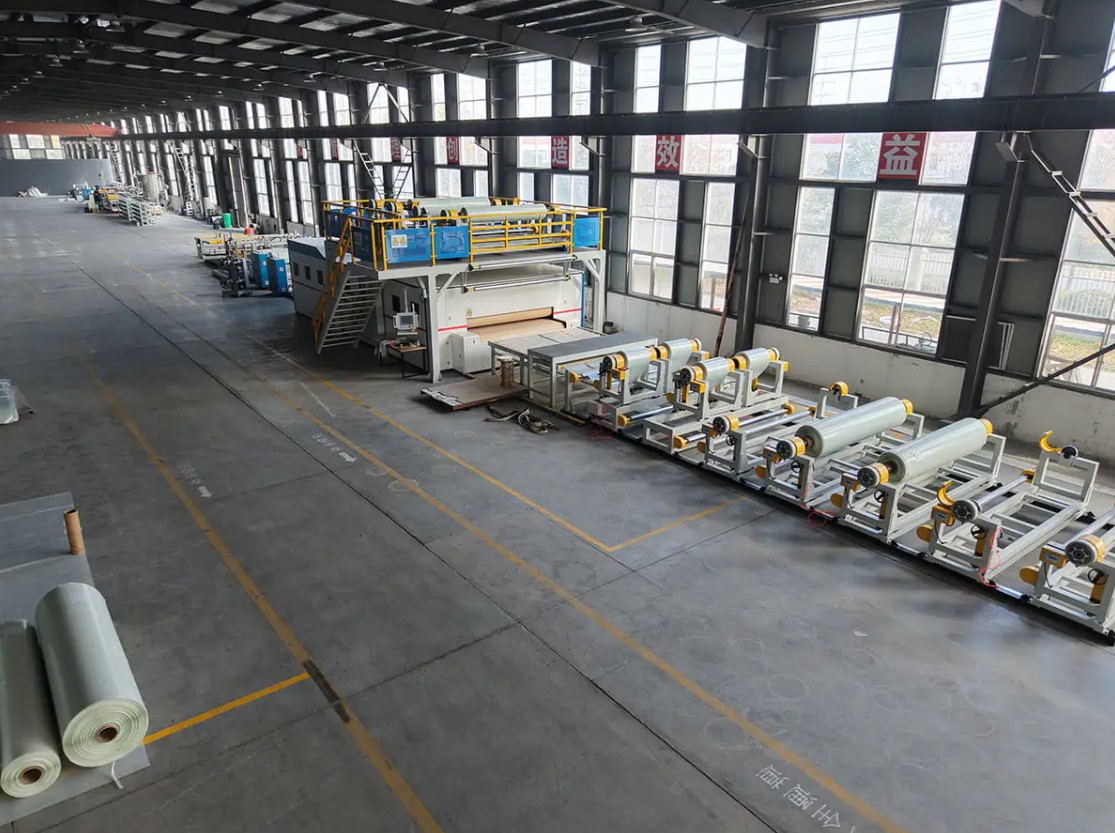
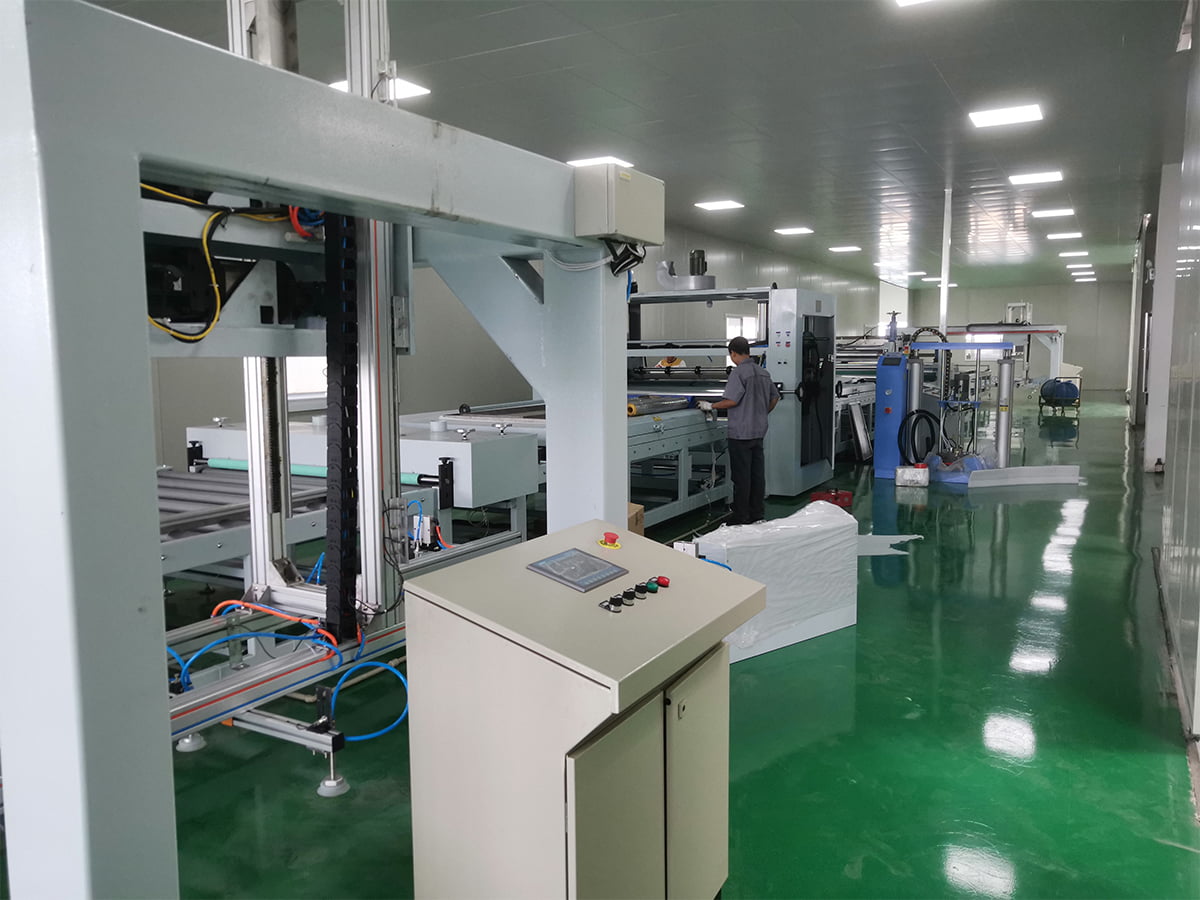 PUR Coating at Film Lamination Line Para sa matibay na panel film lamination, ang PUR line na ito ay gumagamit ng moisture-curing adhesive upang idikit ang mga pandekorasyon, proteksiyon, o functional na mga pelikula sa metal, plastik, kahoy, o salamin. Tingnan ang Produkto →
Para sa mas simpleng mga istraktura, ang isang nakalaang linya ng produksyon ng lamination ng pelikula ay maaaring mag-bond ng dalawa o higit pang mga pelikula na may heat, adhesive, o extrusion coating. Ang pagpili ay depende sa uri ng pandikit, bilis, at lapad ng substrate.
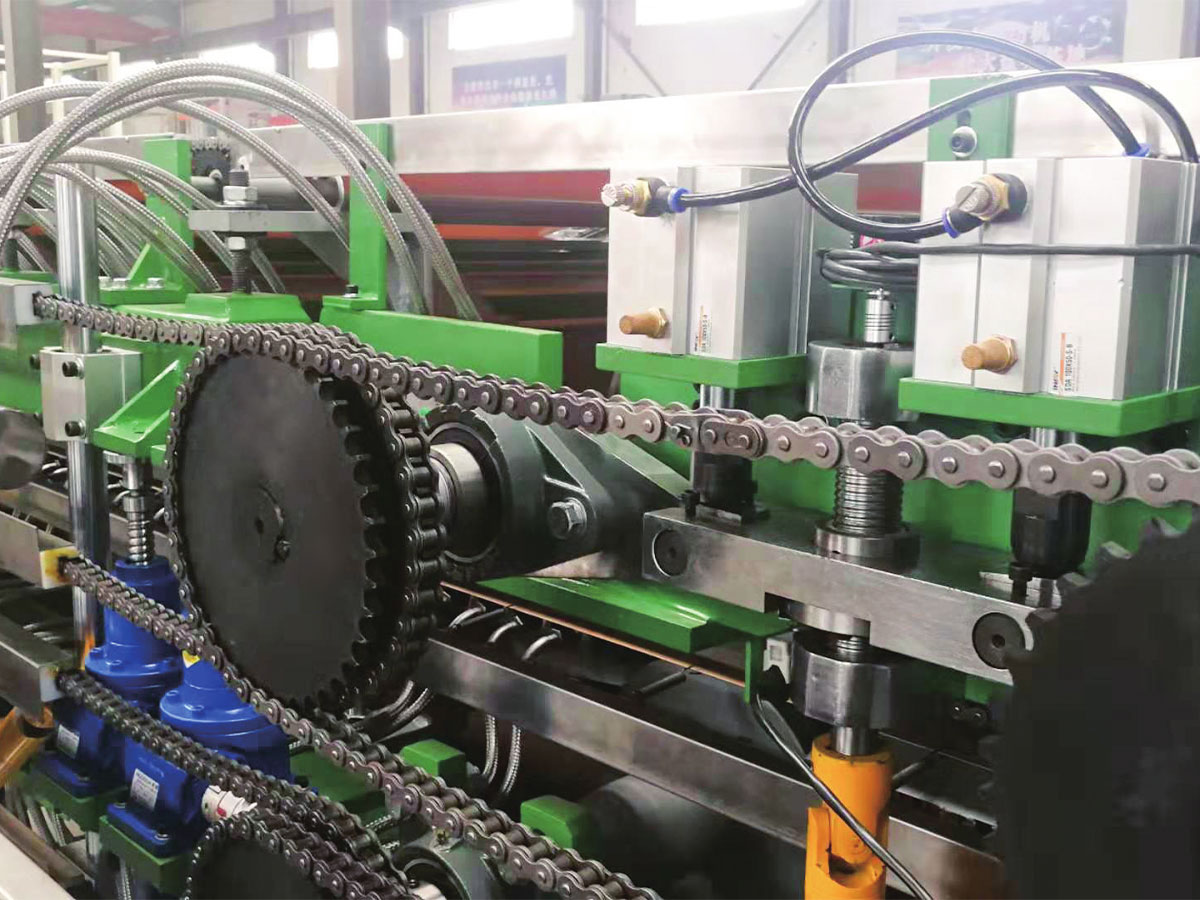
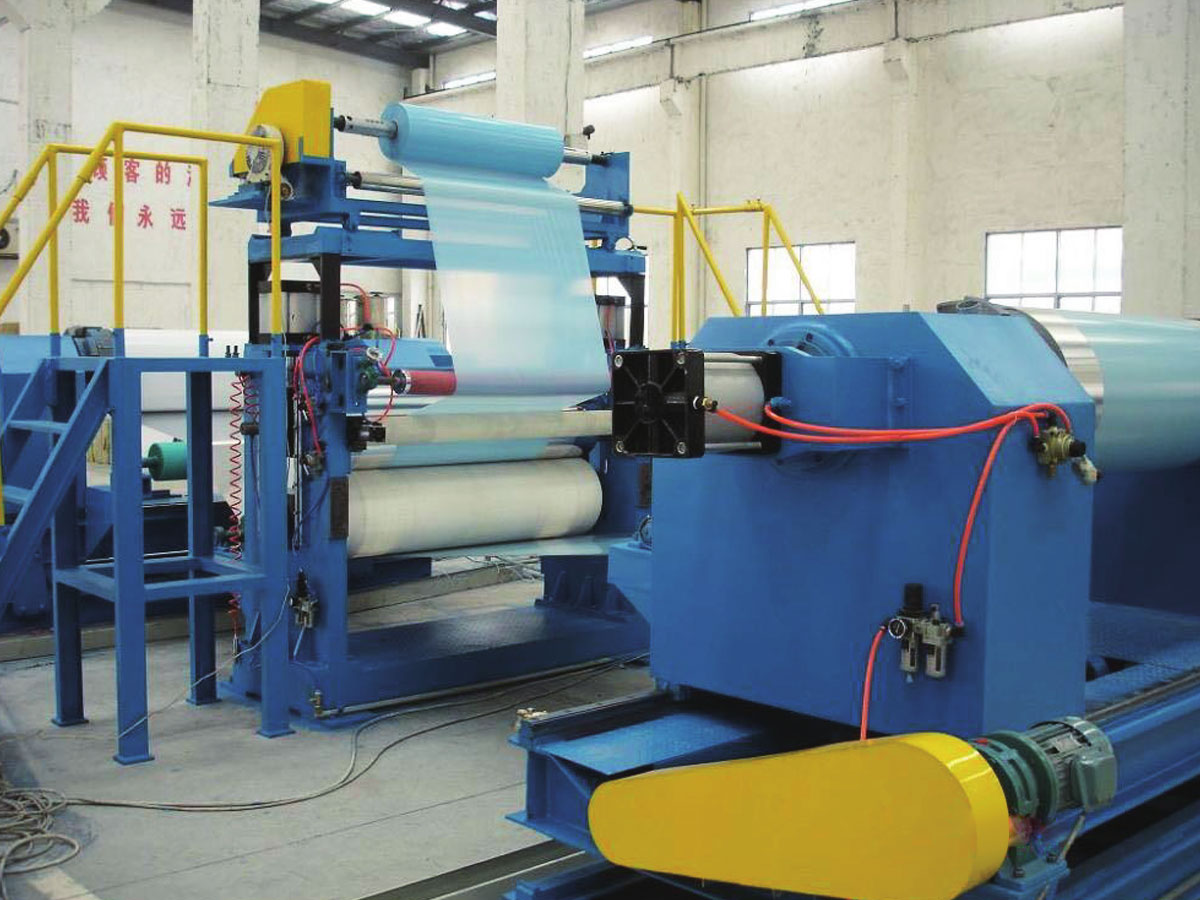 Linya ng Produksyon ng Paglalamina ng Pelikula Para sa mas simpleng mga istrukturang proteksiyon-pelikula, ang linyang ito ay naglalapat ng PE, PET, at mga functional na pelikula sa mga metal, salamin, plastik, at elektronikong workpiece na may precision tension at lamination control. Tingnan ang Produkto →
Ang mga downstream na hakbang na ito ay kritikal dahil ang isang blown film na may mahusay na tensile properties ay maaari pa ring mabigo kung ang lamination bond ay mahina o ang adhesive ay hindi tugma. Ang pagtutugma ng enerhiya sa ibabaw ng pelikula, adhesive chemistry, at line tension ay bahagi ng detalye ng kagamitan.
Mga Pagsasaalang-alang sa Pagbili para sa Blown Film at Downstream Lines
Kapag sinusuri ang isang blown film line, magsimula sa resin na plano mong patakbuhin at ang mga katangian ng pelikula na dapat mong makamit. Ang rate ng output, lapad ng pelikula, bilang ng layer, at hanay ng kapal ay tumutukoy sa pangunahing sobre ng kagamitan. Narito ang mga pangunahing katanungan:
- Ano ang maximum at minimum na kapal na kailangan mo, at sa anong lapad?
- Tatakbo ka ba ng mataas na antas ng LLDPE o mLLDPE? Nangangailangan ito ng iba't ibang disenyo ng turnilyo at kapasidad ng paglamig.
- Kailangan mo ba ng in-line surface treatment gaya ng corona treatment para sa pag-print o paglalamina?
- Anong antas ng pagpapaubaya sa kapal ang katanggap-tanggap? Ang closed-loop gauging ay nagdaragdag ng gastos ngunit binabawasan ang basura.
- Paano isasama ang linya sa downstream na lamination, printing, o kagamitan sa paggawa ng bag?
Para sa downstream lamination, isaalang-alang ang uri ng adhesive, mga kinakailangan sa curing, at kontrol sa tension ng substrate. Ang isang linya na tumatakbo nang maayos sa 50 metro bawat minuto ay maaaring mahirapan sa 200 metro bawat minuto kung ang pagpapatuyo o pagpapagaling na seksyon ay maliit ang laki. Ang pagkakaroon ng mga ekstrang bahagi at suporta sa lokal na serbisyo ay nakakaapekto rin sa kabuuang halaga ng pagmamay-ari.
Kung ang iyong roadmap ng produkto ay may kasamang mga composite panel, PVC laminates, o mga espesyal na pelikula, makakatulong sa iyo ang isang supplier na may karanasan sa maraming composite na proseso na maiwasan ang mga hiwalay na desisyon sa kagamitan. Halimbawa, nauunawaan ng mga kumpanyang gumagawa ng metal composite panel lines at film lamination lines kung paano nakikipag-ugnayan ang substrate handling, tension, at heat history.
Konklusyon
Ang extrusion blown film ay nananatiling maaasahan at madaling ibagay na proseso para sa paggawa ng mga plastic film na may malawak na hanay ng mga katangian. Ang tagumpay ay nakasalalay sa pag-unawa sa pakikipag-ugnayan sa pagitan ng resin, disenyo ng die, paglamig, at pag-convert sa ibaba ng agos. Sa pamamagitan ng pagtukoy sa tamang configuration ng linya at pagkontrol sa mga kritikal na variable gaya ng BUR at taas ng frost line, makakamit mo ang pare-parehong kalidad at mabawasan ang basura. Kapag ang iyong aplikasyon ay nangangailangan ng lamination, coating, o composite structure, ang pagsasama ng tamang downstream na kagamitan ay kasinghalaga ng mismong blown film line. Ang isang kasosyo na may karanasan sa maraming pinagsama-samang proseso ay maaaring makatulong sa iyo na gawin ang mga koneksyon nang mahusay.