
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

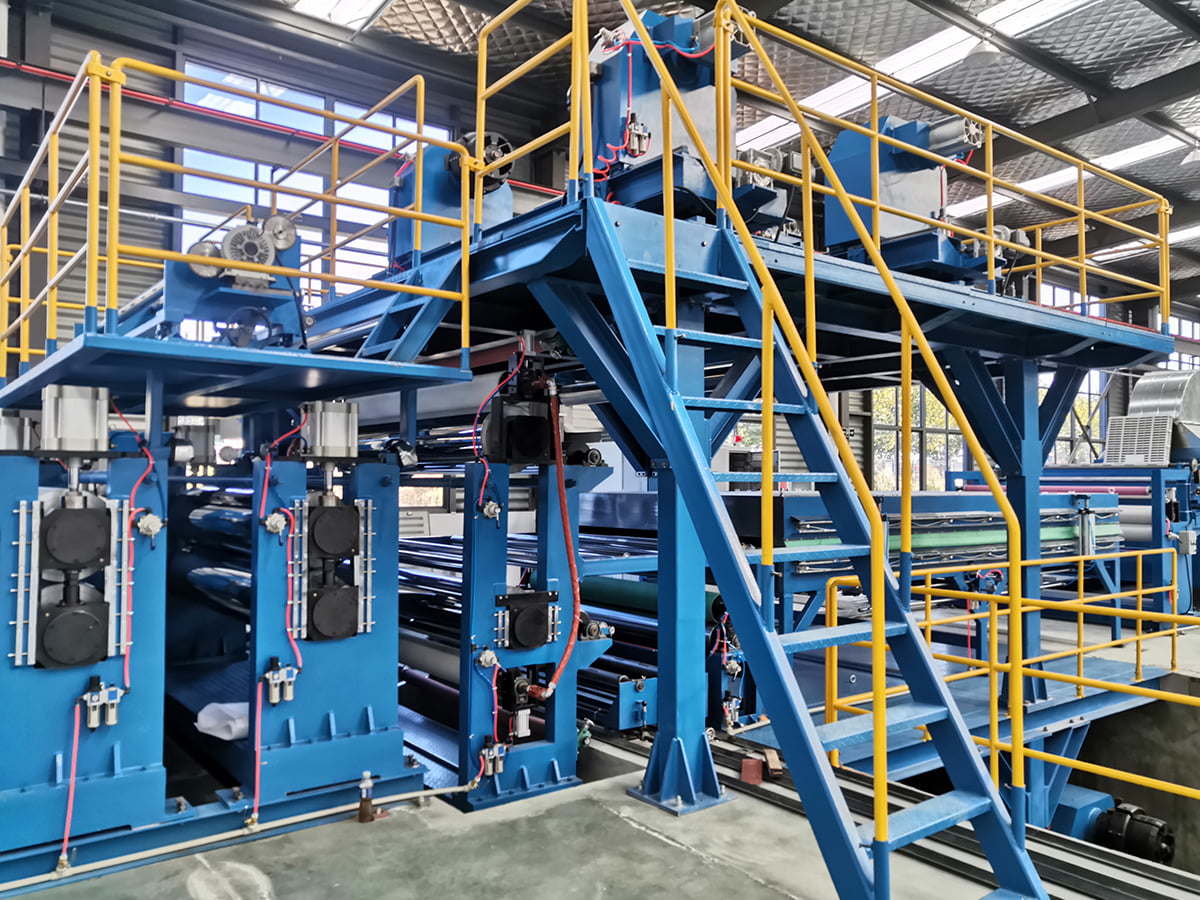
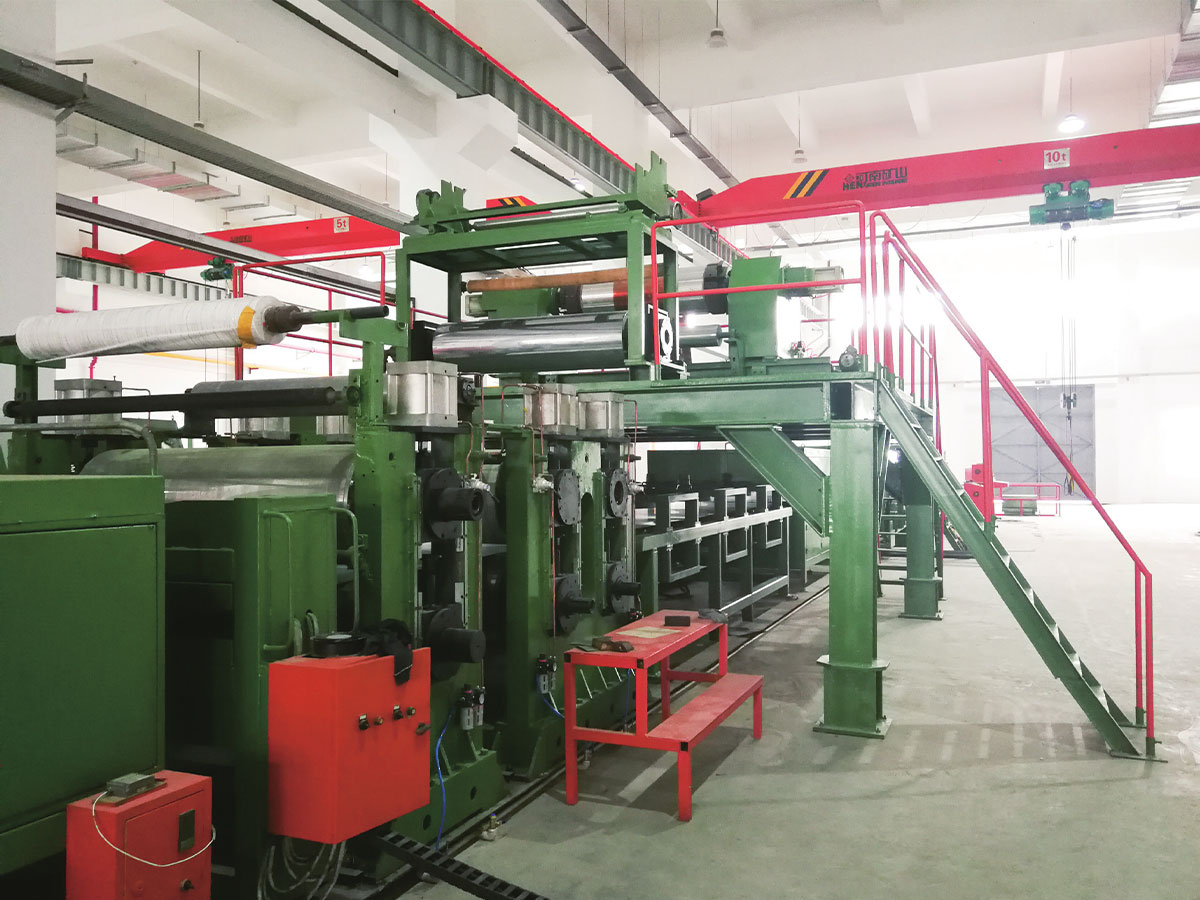
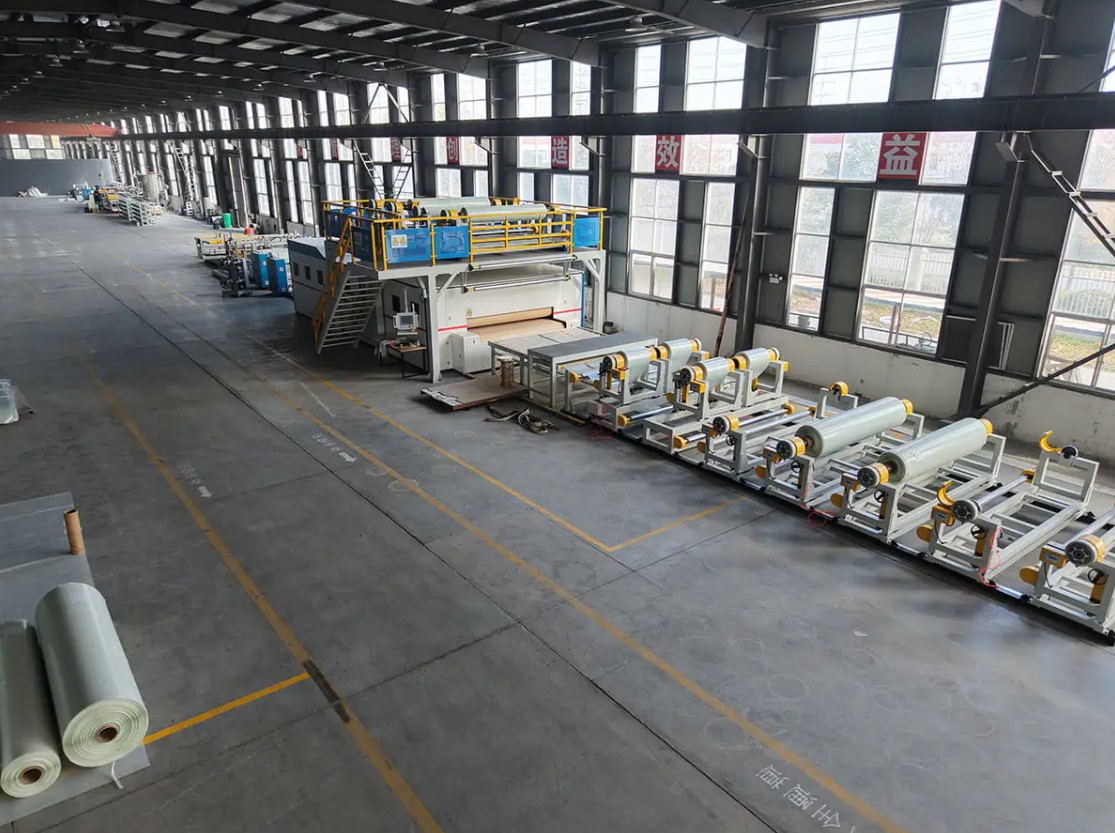
Ang dalawang PVC coating lines ay maaaring magmukhang halos magkapareho sa isang quotation at ganap na naiiba ang kilos kapag sila ay nasa produksyon. Ang isa ay may hawak na 1800 mm web sa 20 m/min na ang curing oven ay may bahaging karga. Ang isa pa ay umabot sa parehong output ngunit pinapanatili ang burner malapit sa kisame nito, dahil ang airflow pattern ay lumalaban sa web at ang tambutso ay nagdadala ng init na dapat ay napunta sa coating. Ang dalawang presyo ng pagbili ay malapit na. Ang limang taong singil sa enerhiya ay hindi.
Kaya naman ang unang tanong na ilalagay sa sinumang supplier ay hindi kung ano ang halaga ng linya. Ito ay kung paano kikilos ang heating, airflow at control design sa iyong coating weight, iyong line speed at iyong mga kondisyon ng planta. Itinakda ng mga seksyon sa ibaba kung ano ang susuriin, sa pagkakasunud-sunod na pinakamahalaga.
Ang Maikling Sagot Bago ang Mga Detalye
Ang isang mahusay na enerhiya na PVC coating machine ay bihirang tinukoy ng isang tampok, tulad ng isang variable frequency drive sa pangunahing motor. Tinutukoy ito ng apat na bagay na nagtutulungan: isang oven na naglalagay ng init sa web sa halip na sa stack, isang coating head na may hawak na pare-parehong pelikula sa halip na makapal para sa kaligtasan, isang control system na nag-uugnay sa bilis ng linya sa temperatura ng oven at dami ng hangin, at isang lapad at bilis ng saklaw na tumutugma sa iyong tunay na order mix.
Gawing tama ang apat na iyon, at ang enerhiya na ginagamit sa bawat metro kuwadrado ng pinahiran na materyal ay kapansin-pansing bumaba, nang walang kompromiso sa lunas, pagdirikit o kalidad ng ibabaw. Magkamali sila, at walang halaga ng kahusayan ng motor ang magliligtas sa bill ng utility.
Kung Saan Napupunta ang Enerhiya sa isang PVC Coating Line
Bago tukuyin ang hardware, nakakatulong na malaman kung aling mga seksyon ang nangingibabaw sa pagkonsumo. Ang mga hanay sa ibaba ay nagpapahiwatig para sa tuluy-tuloy na PVC coating at embossing line sa normal na produksyon. Nagbabago sila sa pagbabalangkas, lapad ng web at ang bilang ng mga pass ng coating.
| Seksyon ng linya | Indikatibong bahagi ng pangangailangan sa enerhiya | Mga pangunahing driver |
|---|---|---|
| Paggamot at gelation oven | 45 hanggang 60 porsiyento | Burner o heater load, dami ng hangin, pagkawala ng pagkakabukod, temperatura ng tambutso |
| Inter-pass drying at pre-heat zone | 10 hanggang 18 porsiyento | Bilang ng mga coating pass, tubig o solvent load na aalisin |
| Mga pangunahing drive, magpahinga at mag-rewind | 8 hanggang 14 porsiyento | Bilis ng linya, kontrol ng tensyon, kahusayan ng motor at gearbox |
| Mga chiller at cooling roller | 6 hanggang 12 porsiyento | Paglamig load pagkatapos ng bawat oven, chiller staging sa bahagi ng pagkarga |
| Mga exhaust fan, compressed air at hydraulics | 8 hanggang 14 porsiyento | Pagbaba ng presyon ng duct, pagtagas ng hangin, pagpapalaki ng bomba palayo sa buong karga |
Dalawang konklusyon ang sumusunod. Una, karamihan sa mga potensyal na nakakatipid ay nasa oven, ang daloy ng hangin nito at ang tambutso nito, hindi sa mga drive. Pangalawa, ang isang oven na sobrang laki para sa tunay na bigat ng coating ay gumugugol ng buhay nito sa mababang rate ng pagpapaputok, kung saan ang kahusayan ng gasolina ay hindi maganda at ang pagkakapareho ng temperatura ay mahirap hawakan.
Anim na Tanong na Nagpapakita ng Tunay na Mahusay na Supplier
Ang mga sagot sa mga tanong na ito ay nagsasabi sa iyo ng higit pa kaysa sa anumang pigura ng brochure:
- Paano naka-zone ang oven, at maaari bang hawakan ng bawat zone ang set point nito kapag tumatakbo ang linya sa 30 porsiyento ng maximum na bilis?
- Anong temperatura ng tambutso ang idinisenyo ng oven, at para sa anong heat recovery ang iminungkahi sa stream na iyon?
- Paano naiugnay ng control system ang bilis ng linya sa temperatura ng oven at dami ng hangin, at ano ang mangyayari sa panahon ng paghinto at pag-restart?
- Anong film thickness tolerance ang ginagarantiyahan sa buong lapad ng web, at paano ito sinusukat sa factory acceptance test?
- Aling mga drive ang nilagyan ng variable frequency control, at paano itinatanghal ang mga chiller at compressor sa part load?
- Maaari bang magbigay ang supplier ng heat at mass balance para sa iyong coating weight, web width at curing window, sa halip na isang generic na data sheet?
Oven, Airflow at Heat Recovery: Ang Pinakamalaking Single Lever
Nauna ang curing window
Ang disenyo ng enerhiya ay nagsisimula sa lunas, hindi sa burner. Ang mga plastisol formulation na ginagamit para sa flooring, leather at laminated na mga panel ay karaniwang nangangailangan ng web upang maabot ang pinakamataas na temperatura sa rehiyon na 180 hanggang 210 degrees Celsius at upang manatili doon nang sapat para masipsip ang plasticizer. Dapat kumpirmahin ng iyong compound supplier ang window. Kapag naayos na ang bintanang iyon, may malinaw na target ang oven: maabot ito nang pantay-pantay, sa pinakamaikling praktikal na oras, na may pinakamaliit na dami ng hangin na nag-aalis pa rin ng mga volatile.
Pagbawi ng hangin at init
Ang disenyo ng nozzle ay kung saan maraming linya ang nawalan ng pera. Ang mga nozzle ng slot na naglalayon sa paglipat ng init ng web nang mas mabilis kaysa sa mga pangkalahatang impingement panel, na nagbibigay-daan sa mas mababang volume ng hangin at mas maliit na fan. Binabawasan ng recirculation sa mga maagang zone ang pangangailangang magpainit ng sariwang hangin, habang ang isang plate o rotary exchanger sa tambutso ay nakakabawi ng kapaki-pakinabang na bahagi ng natitirang init, sa kondisyon na ang stream ng tambutso ay pinananatiling makatwirang malinis ng mga plasticiser fumes. Ang mga variable na bilis ng fan ay nakatali sa line speed matter din, dahil ang lakas ng fan ay bumaba nang husto kapag nabawasan ang volume ng hangin.
Binago ng Substrate Choice ang Coating Train
Ang PVC coating ay hindi isang proseso. Ang paglalagay ng matibay na laminate panel para sa sahig ay ibang mekanikal na problema mula sa coating release paper para sa synthetic na leather, at iba muli sa coating ng metal coil. Ang mga matibay na panel ay nangangailangan ng matatag na suporta, flat conveying at paglamig na nag-iwas sa warping, habang ang release paper ay nangangailangan ng tumpak na pag-igting at malinis na pag-unwinding. Ang isang supplier na nag-aalok ng isang karaniwang layout para sa lahat ng tatlo ay malamang na makompromiso sa lahat ng tatlo.
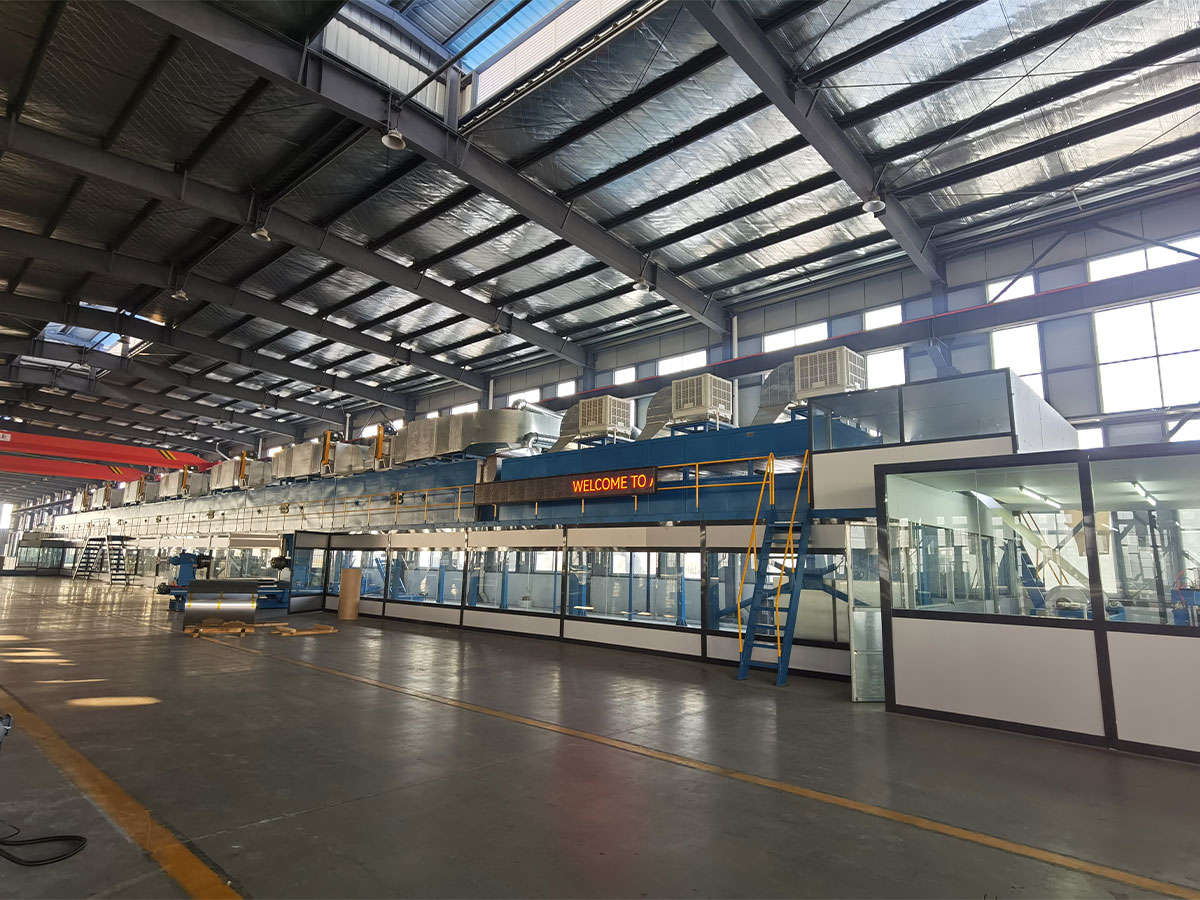
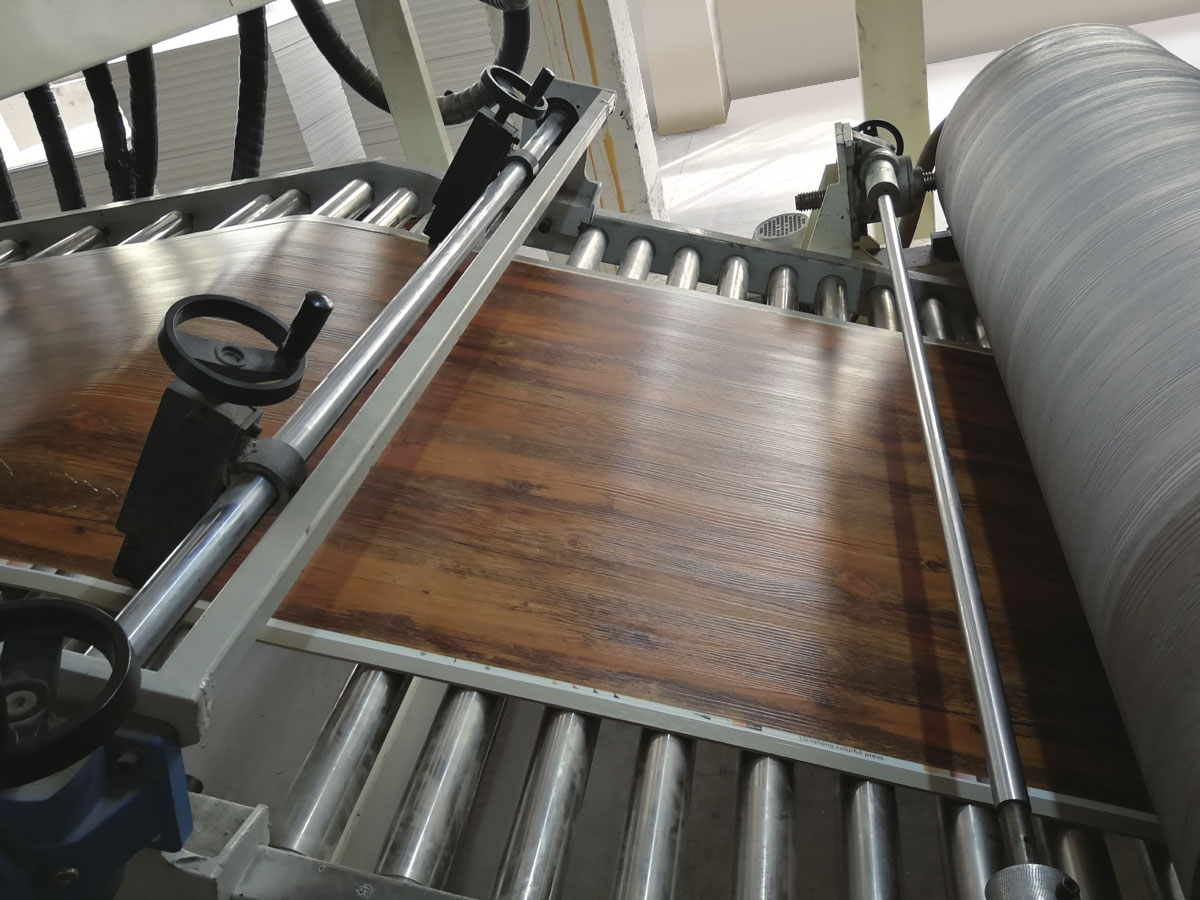
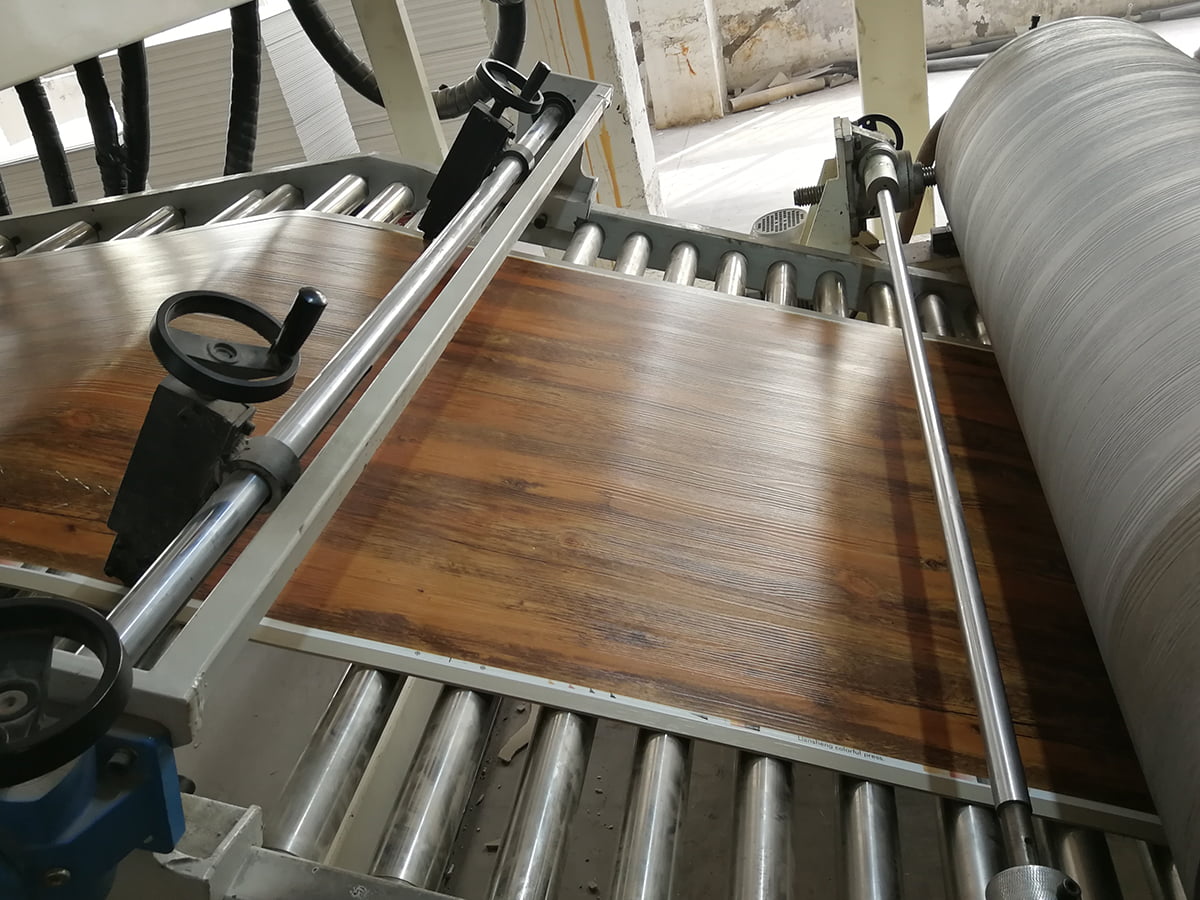 PVC/WPC/SPC Flooring Production Line para sa Rigid Panel Lamination Extrudes at calenders matibay flooring panel, pagkatapos film, laminates isang wear layer, at embosses; nakaposisyon kung saan matatag na suporta at paglamig bagay bago ang pagtutukoy. Tingnan ang Produkto →
Para sa mga producer ng flooring, ang coating stage ay nasa loob ng mas mahabang pagkakasunud-sunod ng paghahalo, calendering, lamination at profiling, na nararapat na maunawaan bago maayos ang detalye ng makina. Ang pangkalahatang istraktura ay ipinaliwanag sa aming tala sa kung paano nakaayos ang isang linya ng produksyon ng PVC laminate panel. Ang seksyon ng coating at embossing ay kailangang tumugma sa profile ng temperatura ng bawat layer at ang embossing roll pressure, dahil ang isang mismatch doon ay lumalabas bilang gloss variation sa halip na bilang isang halatang depekto.
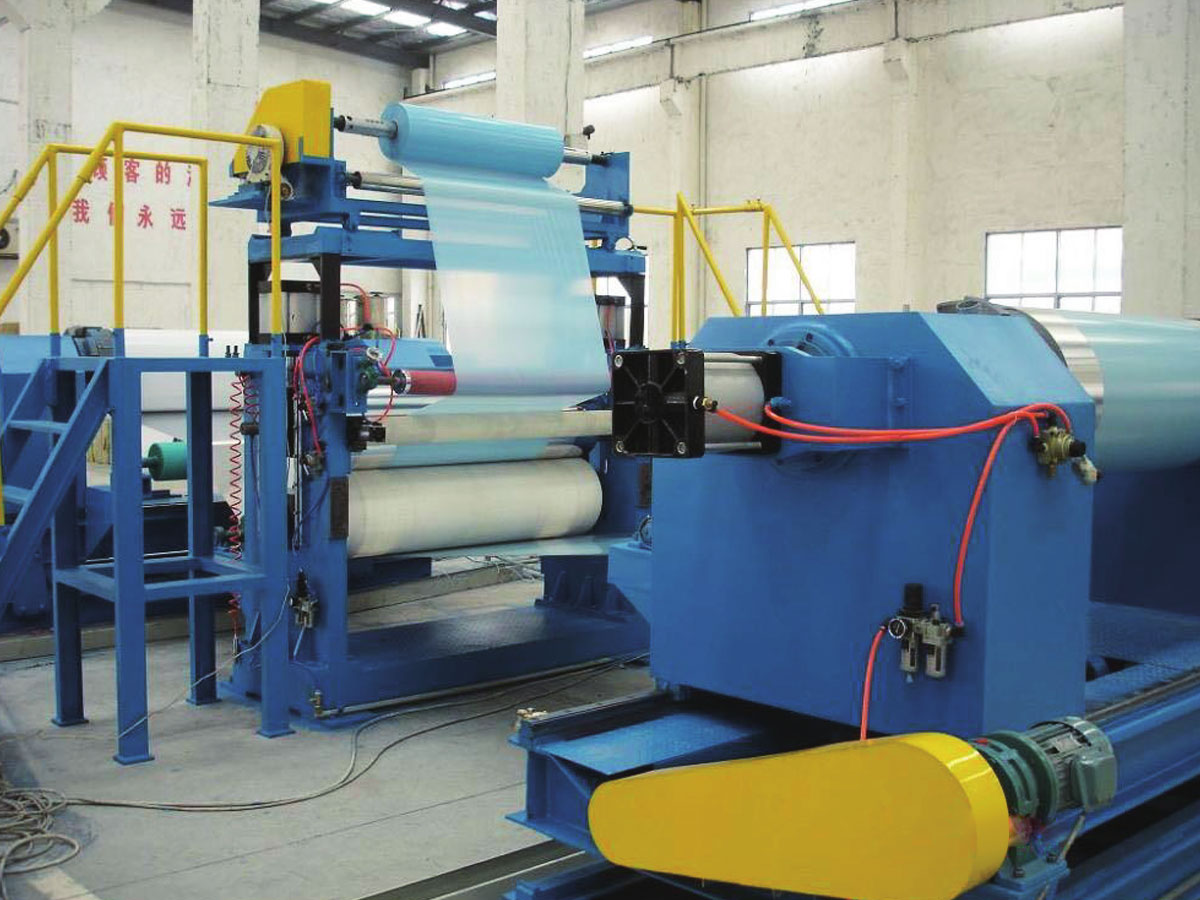
 PVC/PU Leather Composite, Embossing, at Coating Line Hinahawakan ang release paper, mas mataas na coat weight at deep embossing na walang marka sa ibabaw; Sinusuportahan ng pahina ang mga kahilingan sa panipi at naglilista ng mga kategorya ng serbisyo. Tingnan ang Produkto →
Ang katad at sintetikong mga materyales sa ibabaw ay nagdaragdag ng karagdagang kinakailangan: ang linya ay dapat humawak ng papel na pang-release, mas mataas na bigat ng coat at malalim na embossing nang hindi minarkahan ang ibabaw. Ang pagbawi ng init ay mahalaga pa rin, ngunit ang unang priyoridad ay nagiging pagkakapareho sa buong lapad, upang ang lalim ng butil ay hindi naaanod mula sa gilid patungo sa gitna.
Mga Custom na Lapad, Coat Weight at Layout
Karamihan sa mga mamimili ay hindi magkasya sa isang catalog machine. Ang mga lapad ng web sa pagitan ng 1200 at 1600 mm, hindi pangkaraniwang bigat ng coat, isang gusaling may limitadong taas, isang umiiral na unwind na dapat gamitin muli, o isang two-pass na proseso na kailangang tumakbo sa isang linya ay normal na kundisyon. Ang praktikal na pagsubok ay kung ang supplier ay makakapag-quote ng isang hindi karaniwang layout nang hindi ginagawa ang bawat paglihis sa isang engineering change order sa ibang pagkakataon. Humingi ng isang pangkalahatang pag-aayos ng pagguhit sa yugto ng panipi, na nagpapakita ng haba ng oven, mga posisyon ng fan, mga platform ng serbisyo at ang puwang na kailangan para sa pagpapalit ng roller.
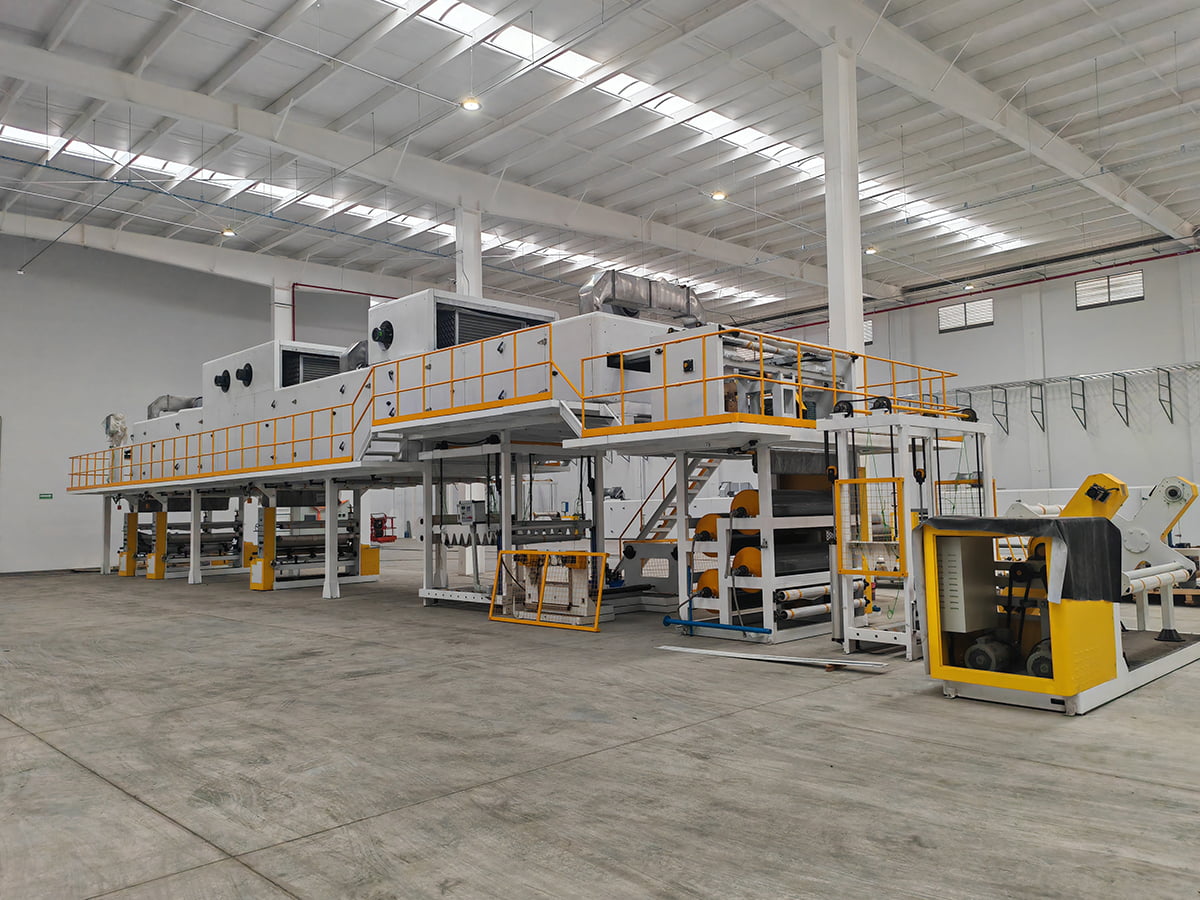
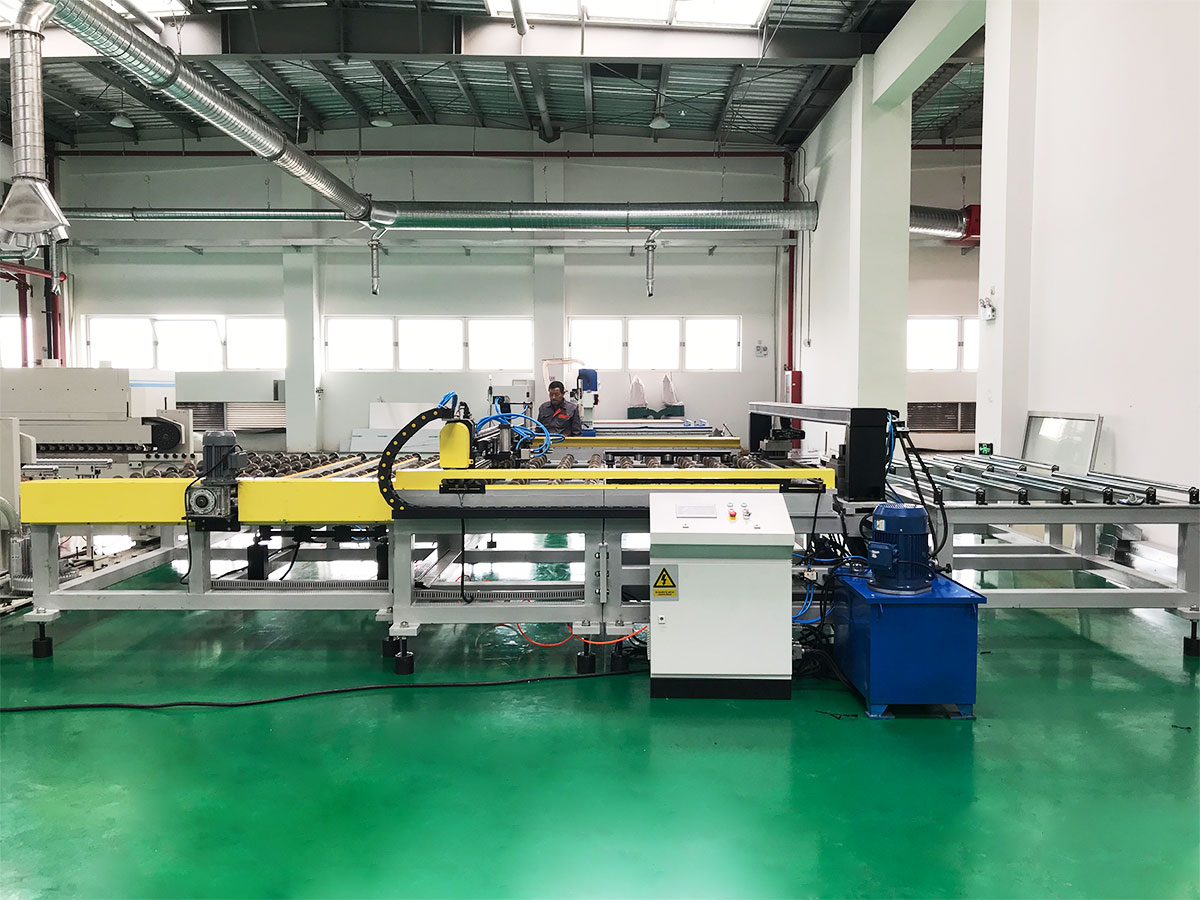 Custom-Built Equipment at Non-Standard Production Lines Para sa mga mamimili na nangangailangan ng hindi karaniwang mga layout, hindi pangkaraniwang lapad ng web o mga pag-install na limitado ang taas; nag-aalok ang pahina ng mga kahilingan sa panipi para sa mga custom na kagamitan at mga linya ng produksyon. Tingnan ang Produkto →
Paano Paghambingin ang Dalawang Sipi nang Hindi Naliligaw
Kapag ang dalawang alok ay nag-iba ng 15 o 20 porsiyento, ang agwat ay karaniwang hindi profit margin ngunit saklaw. Ilagay ang pareho laban sa parehong listahan.
| Punto ng paghahambing | Pinakamababang presyo na panipi | Sipi na nakatuon sa kahusayan |
|---|---|---|
| Pag-zoning sa oven | Dalawang zone sa isang set point | Apat hanggang anim na zone na may independiyenteng kontrol |
| Kontrol ng daloy ng hangin | Nakapirming bilis ng fan, manu-manong damper | Ang mga tagahanga ng variable na bilis ay naka-link sa bilis ng linya |
| init ng tambutso | Pinalabas sa kapaligiran | Air to air recovery o selective recirculation |
| Kapal ng patong | Pagsasaayos ng operator sa pamamagitan ng pakiramdam | Sarado na pagsukat ng loop na may awtomatikong pagwawasto |
| Nagkomisyon ng data | Mechanical run lang | Sinuri ang balanse ng init at masa laban sa mga garantisadong numero |
Kung ang isang supplier ay hindi makagawa ng mga nasusukat na numero mula sa isang maihahambing na linya, ituring ang claim sa kahusayan bilang hindi na-verify at presyohan ang panganib nang naaayon.
Pag-verify, Pag-install at Pangmatagalang Suporta
Ang kahusayan ay napatunayan sa commissioning, hindi sa sales meeting. Ang isang seryosong protocol ng pagtanggap ay nagtatala ng pagkonsumo ng gas o kuryente bawat tonelada, temperatura ng web sa dulo ng bawat zone, kapal ng pelikula sa lapad, at isang 72-oras na pagtakbo sa rate na bilis. Magtanong din tungkol sa mga malalayong diagnostic, ang listahan ng mga ekstrang bahagi para sa mga heater, fan, drive at roller, at kung gaano kabilis maabot ng technician ang iyong planta. Kung gusto mong suriin ang mga puntong ito laban sa iyong sariling produkto at gusali, makipag-ugnayan sa koponan ng engineering.
Ang pagpili ng isang supplier ng PVC coating machine na mahusay sa enerhiya ay bumababa sa ebidensya sa halip na mga adjectives. Ihambing ang mga oven sa pamamagitan ng pag-zoning at airflow, ihambing ang mga coating head sa pamamagitan ng sinusukat na kapal, ihambing ang mga kontrol sa kung paano kumilos ang mga ito sa part load, at ihambing ang dalawang quotation sa bawat linya. Ang isang supplier na maaaring maglakad sa balanse ng init ng iyong produkto, magpahayag ng mga pagpapaubaya sa mga numero at magpakita ng parehong disenyo na tumatakbo sa ibang lugar ay ang isa na ang makina ay magiging matipid pa rin sa limang taon.