
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Kapag ang isang metal coil coating line ay sinipi, ang bilang ng karamihan sa mga mamimili na unang inihambing ay ang bilis ng linya. Ito rin ang bilang na pinakamababang nagpapasya kung ang pamumuhunan ay magbabayad. Ang isang linya na na-rate sa 60 metro bawat minuto na may kapal ng coating sa loob ng plus o minus 2 micron sa buong lapad ng strip ay makakakuha ng mas mabilis na linya na nag-drift ng 8 micron sa mga gilid, dahil nagbebenta ito ng mas magagamit na coil at mas mababa ang mga scrap.
Ang kakayahang kumita ay higit pa sa detalye, sa paghahanda ng substrate, paraan ng patong, pinakamataas na temperatura ng metal, kontrol sa pag-igting at oras ng pagbabago. Ipinapaliwanag ng artikulong ito kung paano pinagsama-sama ang mga kagamitan sa patong para sa flat metal at composite substrate, kung paano itugma ang isang paraan sa isang produkto, at kung aling mga pagsusuri ang naghihiwalay ng maaasahang linya mula sa isang mamahaling aralin.
Ano ang Saklaw ng Kagamitang Patong
Sa industriyal na pagpoproseso ng metal, ang mga kagamitan sa patong ay nangangahulugang ang mga makina na nag-aaplay, nagpapagaling o naglalamina ng isang functional o pandekorasyon na layer sa isang gumagalaw na substrate. Para sa mga producer ng coil at panel, karaniwang kasama sa pamilyang iyon ang:
- Roller coating at printing units, na naglalagay ng primer, topcoat, back coat o mga naka-print na pattern sa aluminum at steel coil.
- Mga spray coating station, na ginagamit kung saan kailangan ng mas mabigat o mas pare-parehong build kaysa sa maihatid ng isang roller pass.
- PUR at film lamination units, na nagbubuklod ng proteksiyon o pandekorasyon na pelikula upang i-coil ng polyurethane adhesive.
- Pretreatment at paglilinis ng mga linya, na degrease, banlawan at passivate ang substrate bago patong.
- Mga nauugnay na kagamitan sa pagtatapos tulad ng mga embossing machine, mga coil re-rolling lines at tatlong roller leveling machine.
Ginagamit din ang parehong parirala para sa mga pharmaceutical na tablet coating pan at fluid bed coater. Iyon ay isang hiwalay na pamilya ng kagamitan na may iba't ibang mga materyales, mga kinakailangan sa malinis na silid at mga panuntunan sa pagpapatunay, at walang nalalapat dito.
Pagtutugma ng Paraan ng Patong sa Produkto
Karamihan sa mga argumento ng detalye ay bumaba sa isang tanong: roller coating, spray coating, o lamination. Ang sagot ay depende sa kapal ng tuyong pelikula na dapat mong hawakan, ang pamantayan ng hitsura na sinusuri ng iyong customer, at kung gaano kalaki ang likaw na baluktot, tiklop o susuntukin pagkatapos.
| Pamamaraan | Karaniwang tuyo na pelikula | Pinakamahusay na angkop sa | Pangunahing hadlang |
|---|---|---|---|
| Direktang roller coating | 5 hanggang 20 microns | Mga panimulang aklat at manipis na topcoat sa mataas na bilis ng linya | Direktang sinusundan ng mga depekto ng pelikula ang mga depekto sa ibabaw ng roller |
| Baliktarin ang roller coating | 10 hanggang 25 microns | Mga makinis na topcoat kung saan kritikal ang hitsura | Kailangan ng mahigpit na lagkit at kontrol sa presyon ng nip |
| Pagwilig ng patong | 20 hanggang 60 microns | Mas mabibigat na build, dalawang component system, short run | Overspray, pagkuha ng booth at pagkawala ng materyal |
| Pinagsamang roller at spray | Variable | Mga linyang dapat magpatakbo ng parehong manipis at mabibigat na amerikana | Mas mataas na gastos sa kapital at mas mahabang pagbabago |
| PUR at film lamination | Malagkit 3 hanggang 12 gramo bawat metro kuwadrado | Proteksiyon na pelikula, pandekorasyon na pelikula, mga layer ng bonding | Ang kontrol ng kahalumigmigan at presyon ng nip ay tumutukoy sa mga bula |
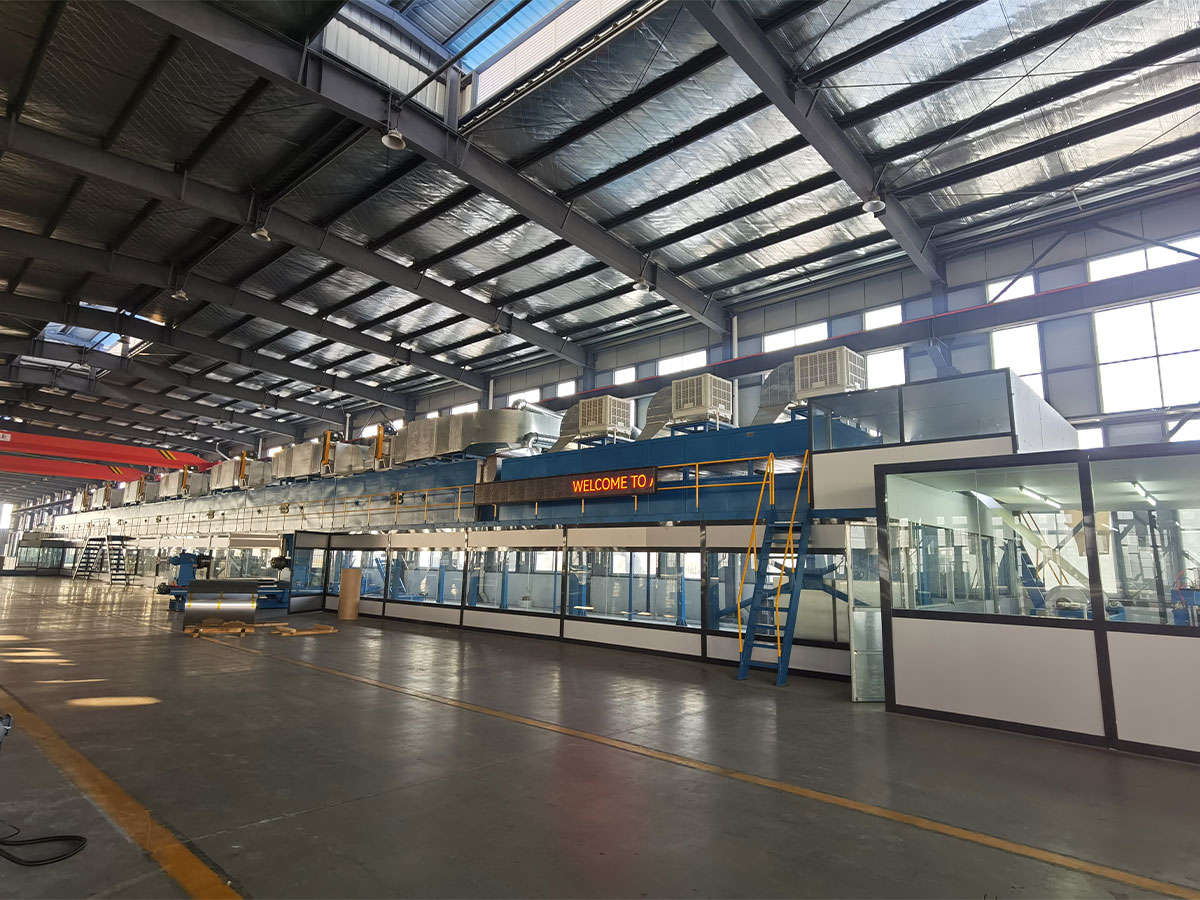
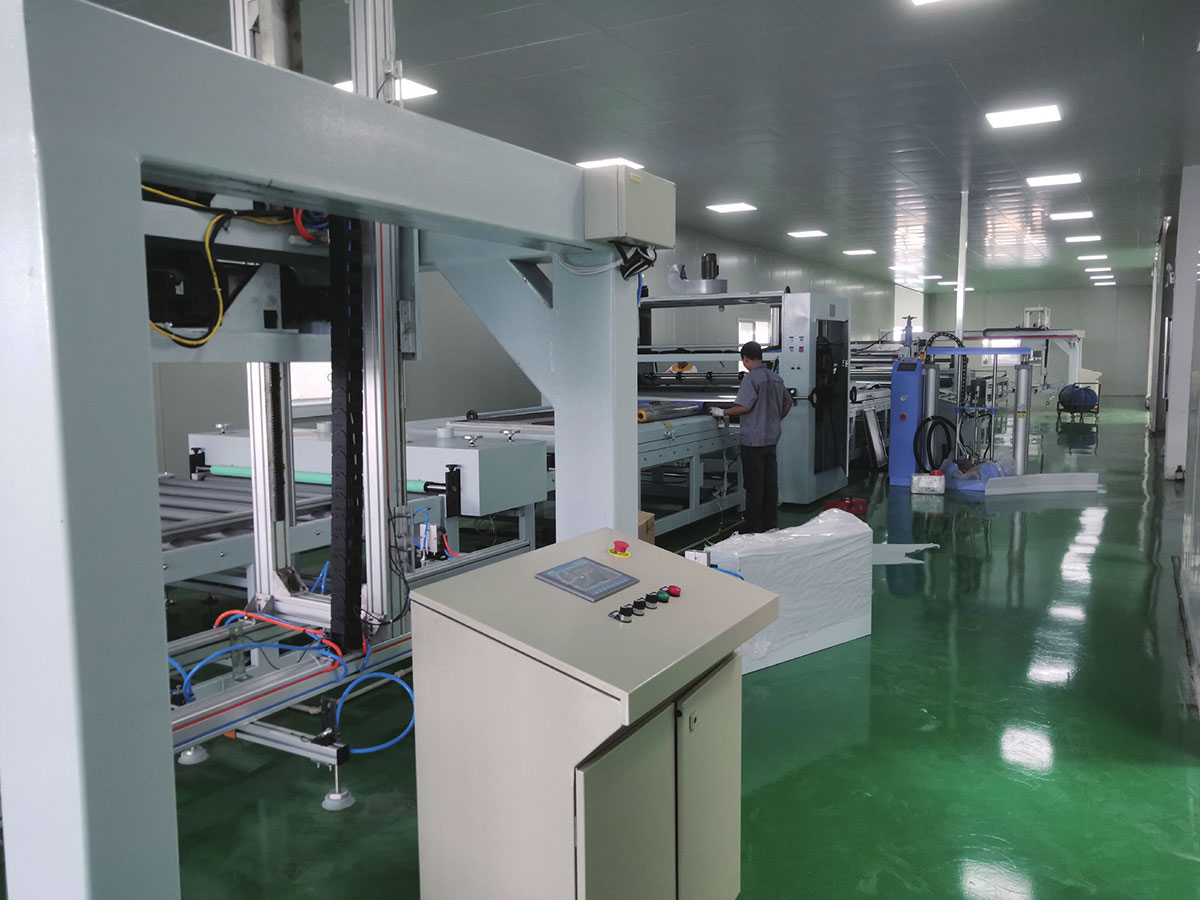
 Linya ng Patong ng Kulay Sa pamamagitan ng automated at matalinong proseso, ang coating production line ay nagbibigay ng aesthetically pleasing, matibay, at functional surface coatings para sa malawak na hanay ng ... Tingnan ang Produkto →
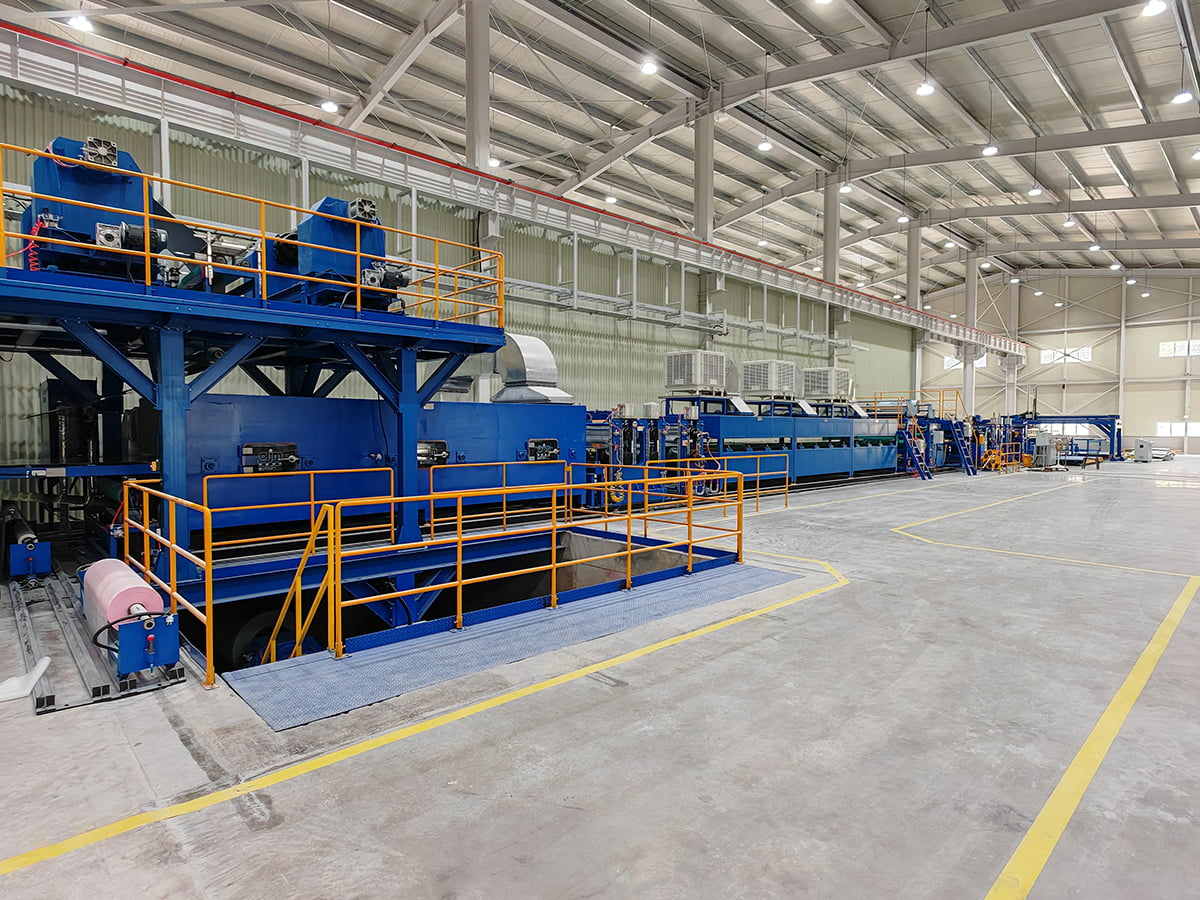
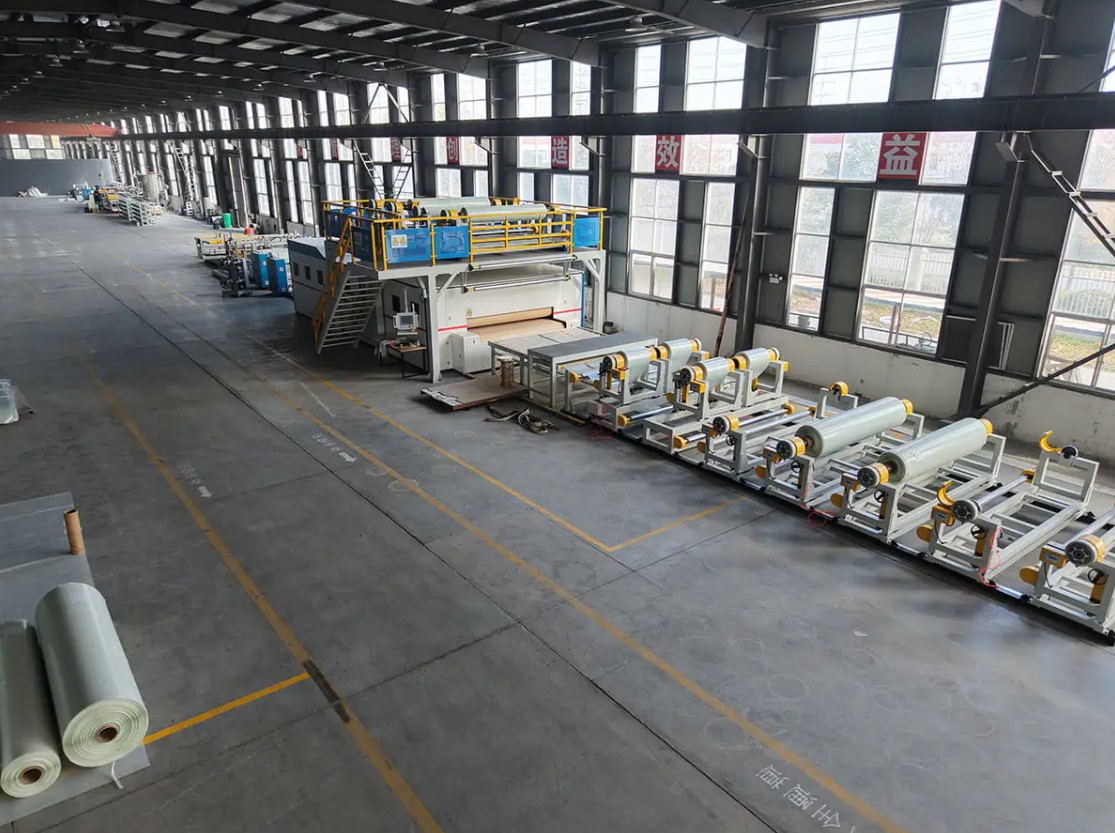
Ang isang color coating line na nagpapares ng roller application sa isang multi zone curing oven ay ang karaniwang workhorse para sa pre-coated na aluminum at steel coil. Kung saan ang isang linya ay dapat na sumasakop sa parehong manipis na panimulang aklat at mas mabigat na topcoat na trabaho, ang pinagsamang roller at spray configuration ay nag-aalis ng pangangailangan para sa dalawang makina, sa halaga ng mas mabagal na pagbabago at mas maingat na paghawak ng likido.
Paghahanda at Paggamot ng Substrate Itakda ang Ceiling
Ang mga pagkabigo sa pagdirikit ay bihirang magsimula sa ulo ng patong. Nagsisimula sila sa ibabaw ng strip, kung saan ang mill oil, oxide o natitirang rolling emulsion ay nananatili sa yugto ng paglilinis at nakaupo sa pagitan ng metal at ng primer. Ang isang linya ng paglilinis ng pretreatment ay dapat na may kasamang alkaline degreasing, dalawang yugto ng pagbabanlaw, isang conversion o passivation na hakbang na tumugma sa sistema ng resin, at isang dryer na nag-iiwan sa strip na ganap na tuyo nang walang flash rusting.
Ang pagpapagaling ay ang pangalawang kisame. Ang mga set point ng oven sa degrees Celsius ay mas mababa kaysa sa pinakamataas na temperatura ng metal na naabot ng strip at ang oras na nananatili ito sa itaas ng resin activation threshold. Sa ilalim ng lunas ay nagbibigay ng mahinang pagdirikit at mahinang panlaban sa solvent. Ang over cure ay ginagawang malutong ang pelikula, kaya nabibitak ito sa masikip na radii ng liko. Hilingin ang peak metal temperature window para sa kapal ng iyong substrate, dahil ang 0.3 mm aluminum coil at 1.2 mm steel coil ay hindi aabot sa parehong temperatura sa parehong bilis ng linya.
Ang Mga Numero ng Pagtutukoy na Nagpapasya sa Payback
Bago ihambing ang mga presyo, ayusin ang mga numerong tumutukoy sa trabaho. Ang mga halagang ito ay nabibilang sa pagtatanong at sa ibang pagkakataon sa kontrata:
- Lapad ng substrate at hanay ng kapal, kabilang ang pinakamanipis na panukat na dapat tumakbo ang linya nang walang kulubot.
- Ang pagpapaubaya sa kapal ng coating sa lapad at sa kahabaan ng coil, na nakasaad bilang isang sinusukat na halaga sa halip na isang target.
- Bilis ng linya sa na-rate na kapal, hindi ang maximum na bilis na maaabot ng drive.
- Ang pinakamataas na saklaw ng temperatura ng metal at oras ng tirahan sa bawat zone ng oven.
- Saklaw ng pag-igting sa web at ang paraan ng kontrol na ginamit upang hawakan ito.
- Coil weight, inner diameter at changeover time sa pagitan ng mga produkto.
- Paraan ng pagsubok sa pagtanggap, dalas ng sampling at kung sino ang nagbabayad para sa isang nabigong pagsubok.
Ang isang quotation na nag-aalis ng pagpaparaya at paraan ng pagtanggap ay hindi maihahambing sa isa na nagsasaad sa kanila, gayunpaman isara ang mga kabuuan sa papel.
Kung Saan Nababagay ang Coating sa isang Composite Panel Plant
Ang mga kagamitan sa patong ay bihirang tumayo nang mag-isa. Sa isang aluminum composite panel plant, ang coating line ay gumagawa ng pre-coated coil na kalaunan ay nakakatugon sa isang adhesive film at isang core sa lamination stage. Ang parehong mga proseso ay dapat magkasundo sa enerhiya sa ibabaw, primer na chemistry at kapal ng pelikula, dahil ang isang coating na pumasa sa isang tape test nang mag-isa ay maaari pa ring mag-delaminate kapag ito ay nakadikit sa isang fire rated core at nakabaluktot sa isang facade panel.
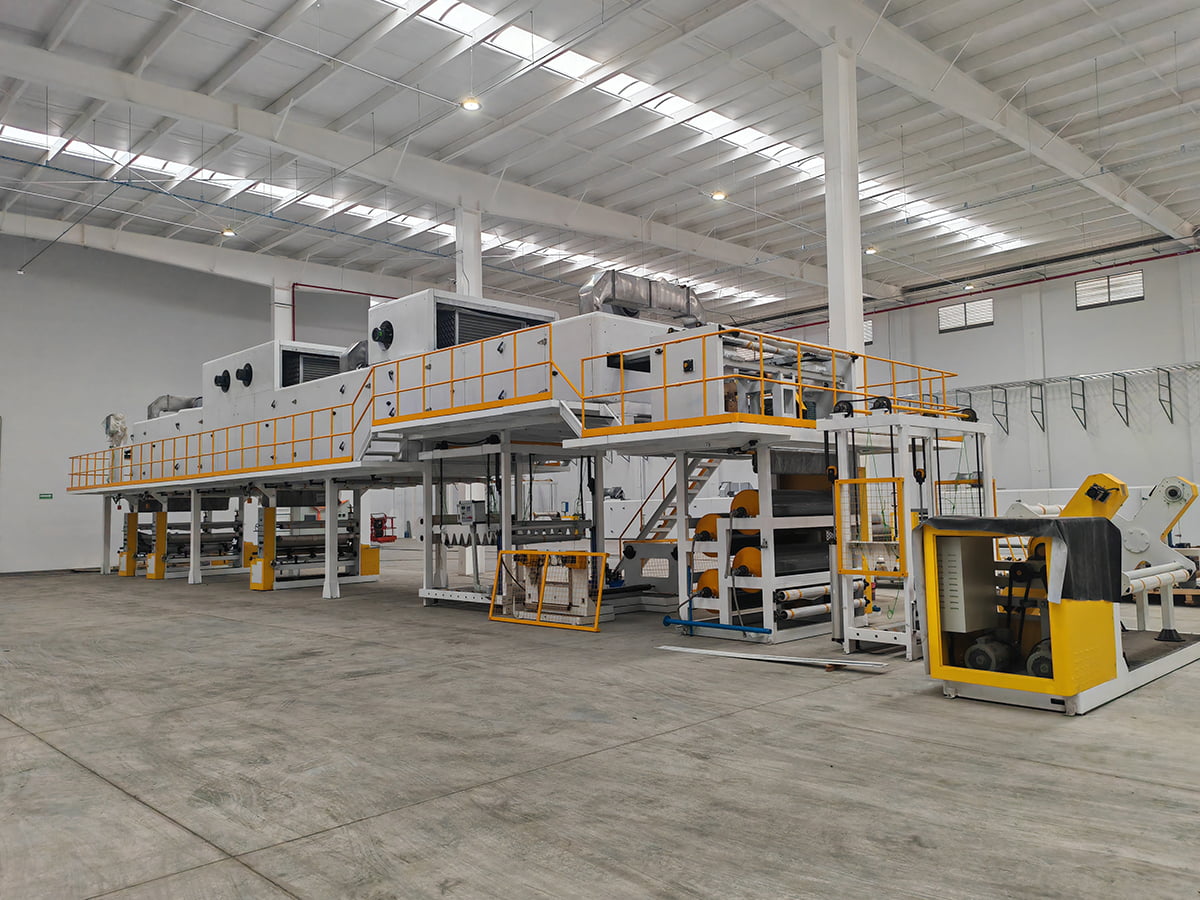
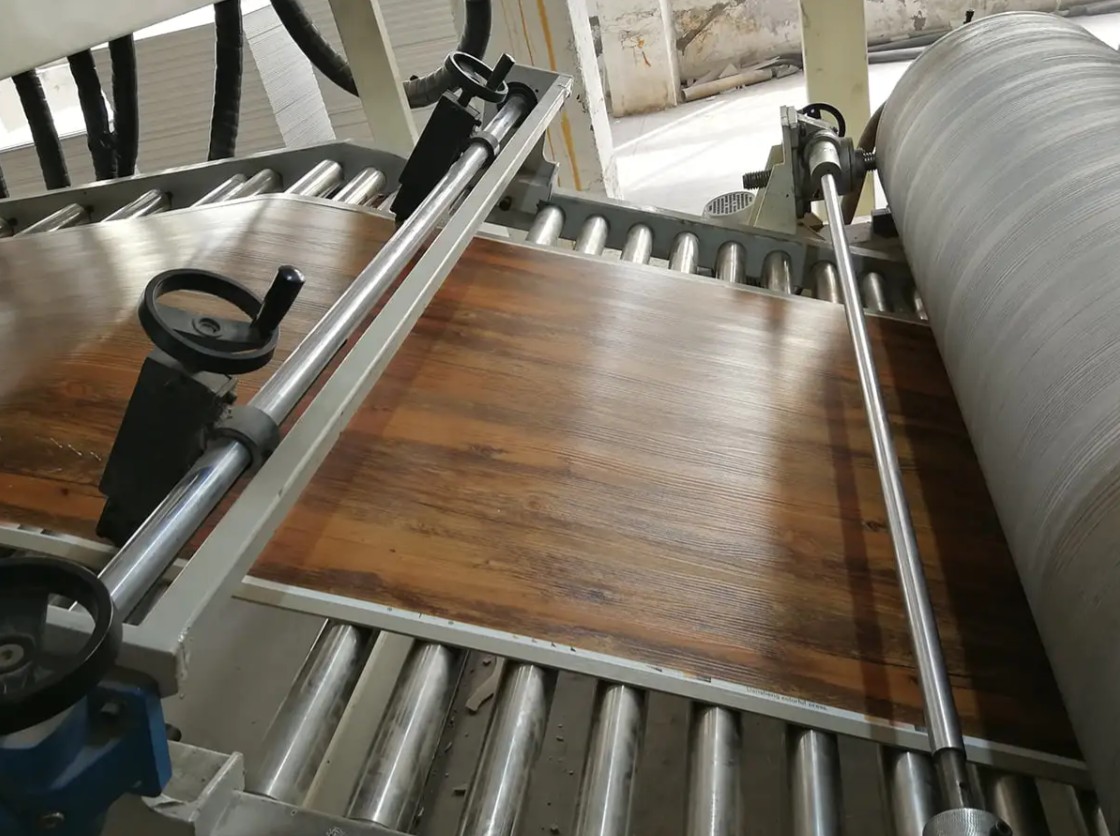
 PUR Coating at Film Laminute Line Ang PUR coating at laminating line ay pangunahing ginagamit para sa high-strength lamination ng iba't ibang functional films (gaya ng mga decorative films, protective films, at functio... Tingnan ang Produkto →
Para sa A2 at B1 fire rated aluminum composite panel production, ang coating stage at ang composite stage ay karaniwang tinutukoy nang magkasama. Ang core grade, adhesive film at coating system ay bumubuo ng isang chain, at ang pinakamahina na link ay nagtatakda ng pagganap ng apoy na maaaring suportahan ng isang test report.
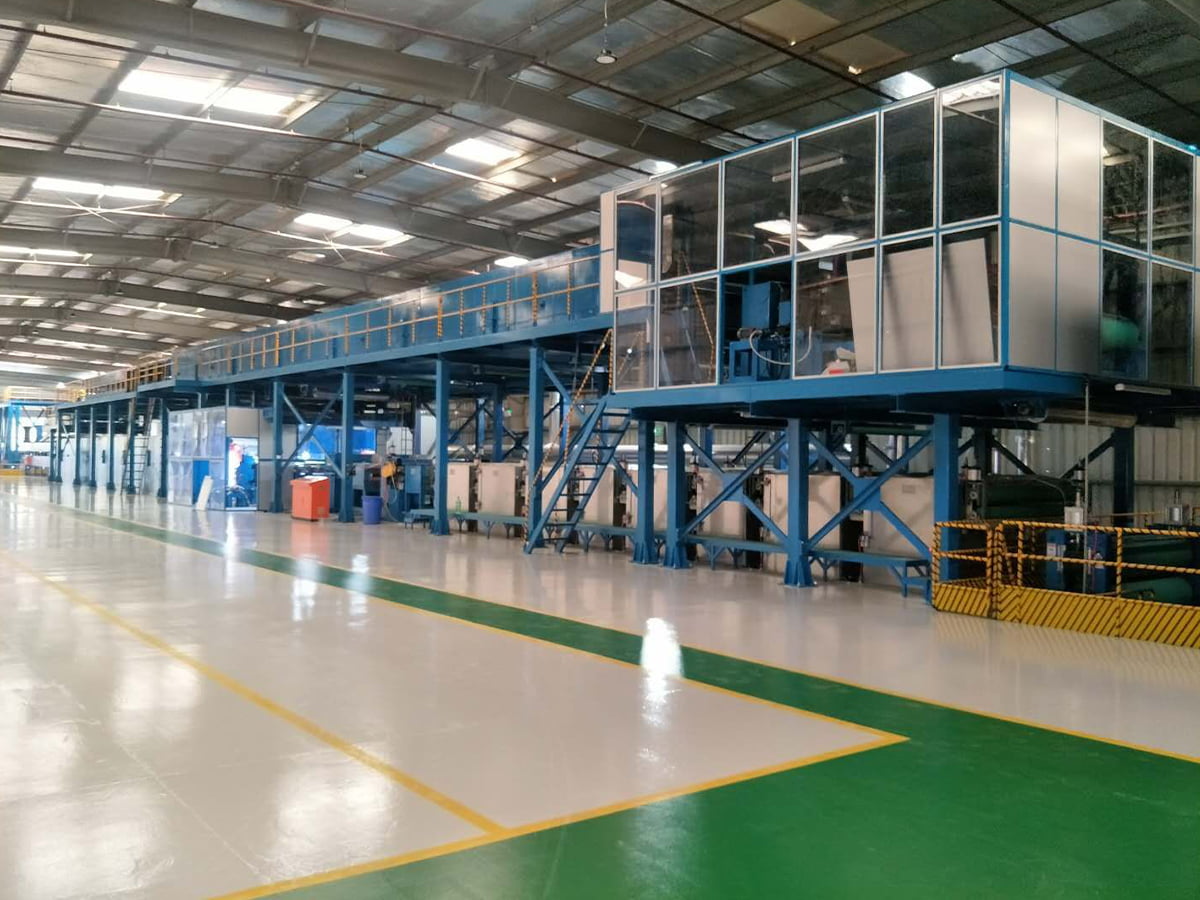
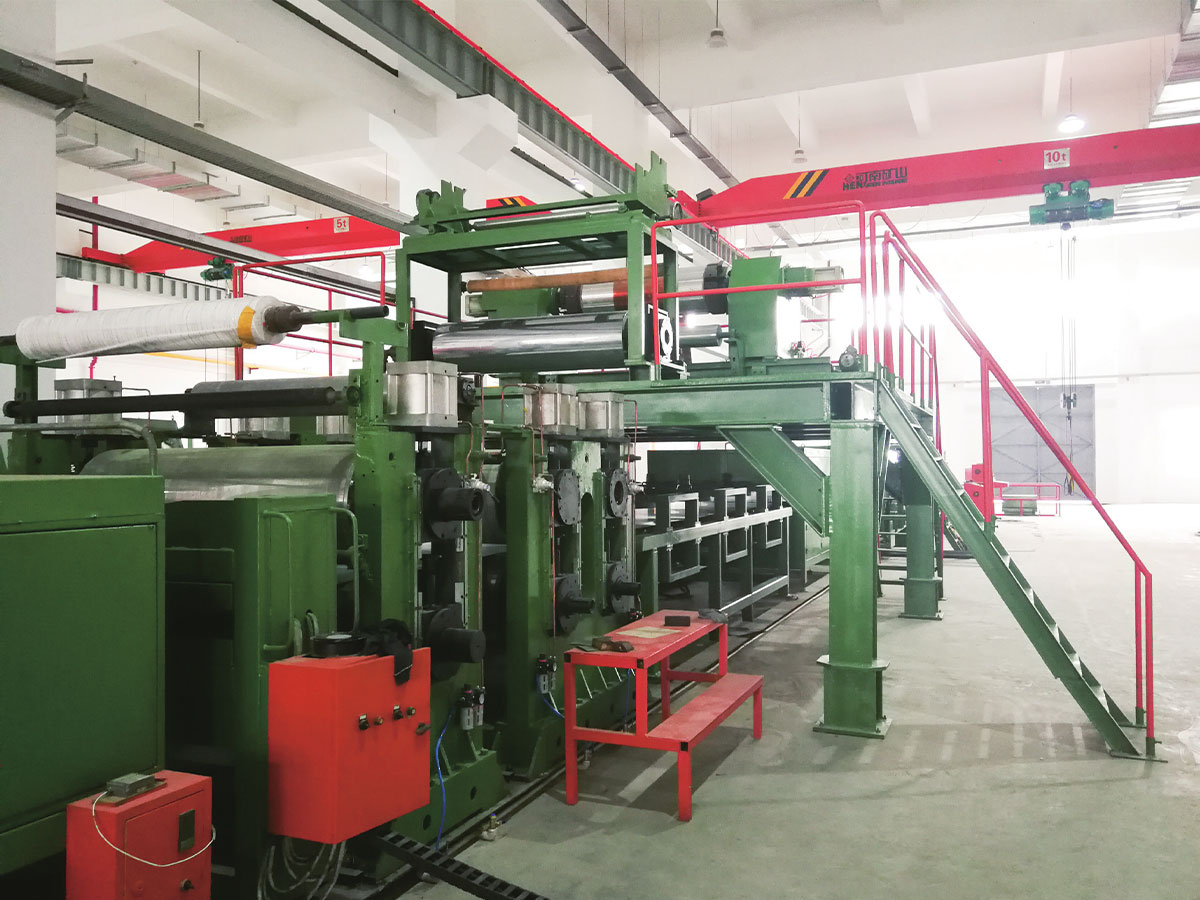
 A2 Metal Composite Panel Production Line Noong 2012, independyente naming binuo ang A2 Metal Composite Panel Production Line, isang second-generation na tuloy-tuloy na lamination line na partikular na idinisenyo para sa paggawa ng Cl... Tingnan ang Produkto →
Ang mga halaman na nagpapatakbo din ng SPC flooring, PVC at PU leather, o tuluy-tuloy na fiber reinforced thermoplastic composites ay nahaharap sa parehong logic na may magkakaibang substrate. Ang coating o lamination unit, ang tension section at ang downstream embossing equipment ay kailangang i-engineered bilang isang linya sa halip na i-assemble mula sa magkahiwalay na mga alok.
Mga Pagsusuri sa Pagbili Bago Ka Mag-commit
Ang mga tseke na ito ay nagkakahalaga ng ilang linggo at kadalasang nakakatipid ng higit pa kaysa sa halaga nito:
- Patakbuhin ang sarili mong substrate, sa iyong sariling kapal, sa reference line ng builder o sa isang partner na planta.
- Itanong kung aling mga parameter ang ginagarantiyahan at kung paano sinusukat ang bawat isa sa panahon ng pagtanggap.
- Kumpirmahin ang listahan ng mga ekstrang bahagi, kabilang ang mga pagitan ng muling paggiling ng roller at mga pump seal.
- Suriin ang tigas ng roller at paggamot sa ibabaw, dahil ang malambot na roller ay nawawala ang korona nito sa loob ng ilang buwan sa mga nakasasakit na substrate.
- Kumpirmahin ang pag-load sa sahig, mga kinakailangan sa pundasyon at ang mga koneksyon sa utility na dapat mong ibigay.
- Sumang-ayon sa pag-install, pag-commissioning, pagsasanay sa operator at sa kaayusan ng suporta pagkatapos ng handover.
Mga Karaniwang Puntos sa Pagkabigo at Paano Maiiwasan ang mga Ito
- Pag-anod ng kapal ng gilid: kadalasang roller crown, nip pressure o coating lagkit, hindi ang pump. Sukatin ang buong lapad, hindi ang gitna.
- Balat ng kahel at mahinang daloy: suriin ang balanse ng solvent, temperatura ng coating at ang ramp sa unang oven zone.
- Pagkawala ng adhesion pagkatapos ng baluktot: karaniwang isang under cure o over cure na problema na sinamahan ng pretreatment residue.
- Mga streak at gasgas: mga pagod na guide roller, hindi tamang web tension, o pinatuyong coating na kinuha sa roller.
- Mga bula sa ilalim ng nakalamina na pelikula: kahalumigmigan sa substrate, labis na malagkit na bigat ng coat o hindi matatag na presyon ng nip.
Ang pagtatala ng bigat ng coating, pinakamataas na temperatura ng metal at pag-igting para sa bawat coil ay ang pinakamurang diagnostic tool na maaaring panatilihin ng isang planta. Kapag lumitaw ang isang depekto, karaniwang ipinapakita ng log kung aling parameter ang unang inilipat.
Pagpili ng Tagabuo na Nakauunawa sa Buong Linya
Ang kagamitan sa patong ay isang sistema, hindi isang item ng katalogo. Ang pretreatment, application, curing, tension at downstream handling ay dapat na sukat laban sa parehong substrate at parehong target ng produksyon. Ang isang tagabuo na nagsu-supply din ng mga composite panel lines, film lamination unit, embossing machine, at leveling equipment ay ginagamit upang lutasin ang mga interface sa pagitan ng mga ito, kung saan nagmumula ang karamihan sa mga pagkaantala sa pag-commissioning. Nakakatulong din ito kapag ang parehong supplier ay maaaring magpatakbo ng pagsubok sa iyong materyal at ayusin ang detalye bago putulin ang bakal.
Ang mga bentahe ng produksyon ng isang metal coil coating line ipakita sa throughput at mga numero ng scrap sa halip na sa isang brochure ng makina, kaya humingi ng sinusukat na output sa bawat shift sa halip na naka-install na kapasidad.
Ang isang coating line ay hinuhusgahan ng mga coils na umaalis sa planta, hindi sa bilis na naka-print sa proposal. Ayusin ang hanay ng substrate, ang coating thickness tolerance, ang peak metal temperature window at ang paraan ng pagtanggap bago mo talakayin ang presyo. Ihambing ang mga sipi sa batayan na iyon, at ang mga pagkakaiba na mahalaga ay makikita.
Kung nagpaplano ka ng bagong coating, lamination o composite panel line at gusto mong suriin ang detalye laban sa sarili mong materyal, ipadala ang mga detalye ng substrate at target na output sa engineering team at humingi ng configuration ng linya na may nakasulat na tolerances.