
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ang isang coil ng aluminum na pininturahan pagkatapos ng pagputol at pagbuo ay halos palaging nagkakahalaga ng mas mataas sa bawat square meter kaysa sa parehong coil na pininturahan habang ito ay isang coil pa rin sa isang tuloy-tuloy na linya. Ang ekonomikong katotohanang iyon ay nagpapaliwanag kung bakit ang pre-painted na aluminyo ay nagbibigay ng karamihan sa merkado ng cladding, bubong, signage at aluminum composite panel.
Ang kalidad sa coated aluminum coil ay naayos sa tatlong lugar: kung gaano kalinis ang strip kapag umabot ito sa coating head, gaano katumpak ang head na sumusukat sa pelikula, at kung gaano kapantay na naihatid ng oven ang lunas. Ang kulay, pagtakpan at buhay ng serbisyo ay sumusunod sa tatlong iyon, hindi mula sa tatak ng pintura lamang.
Paano gumagana ang tuluy-tuloy na patong ng aluminum coil
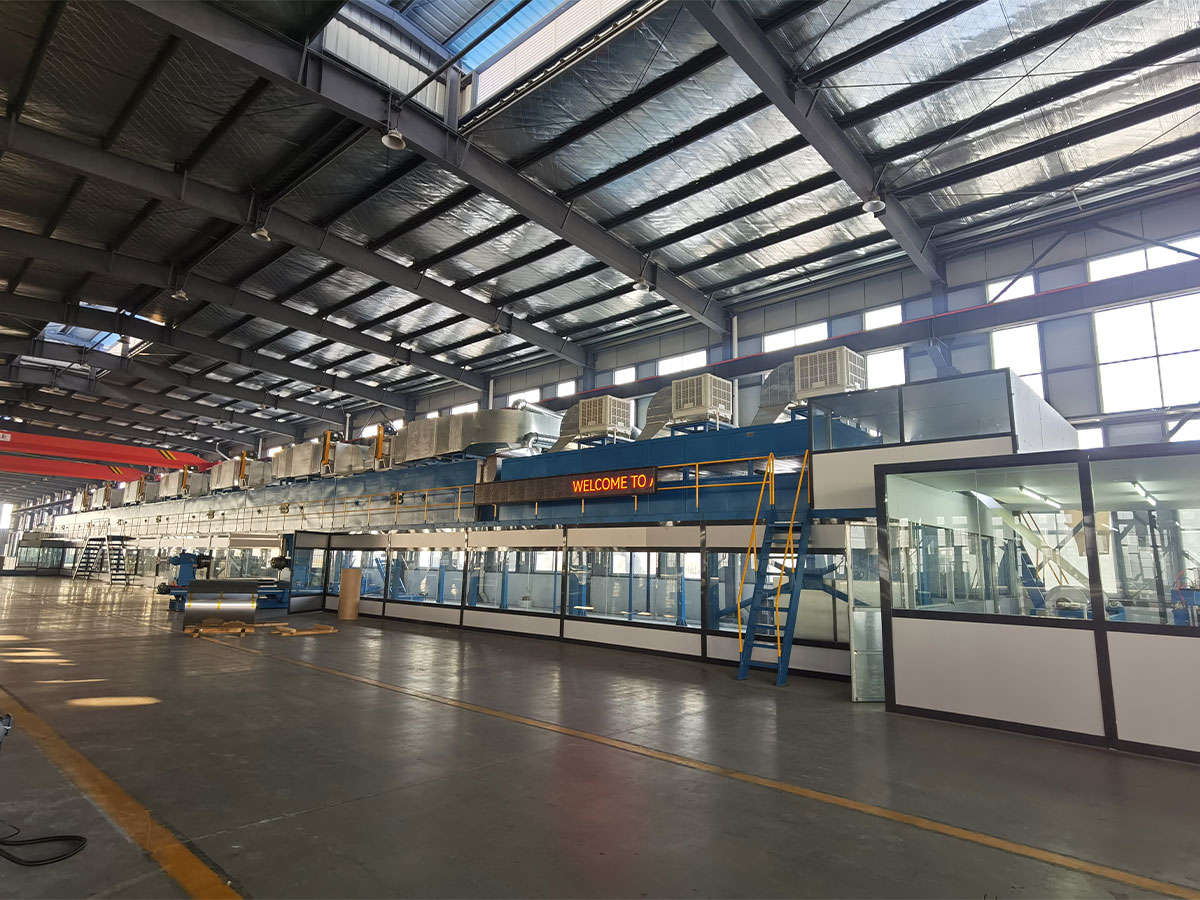
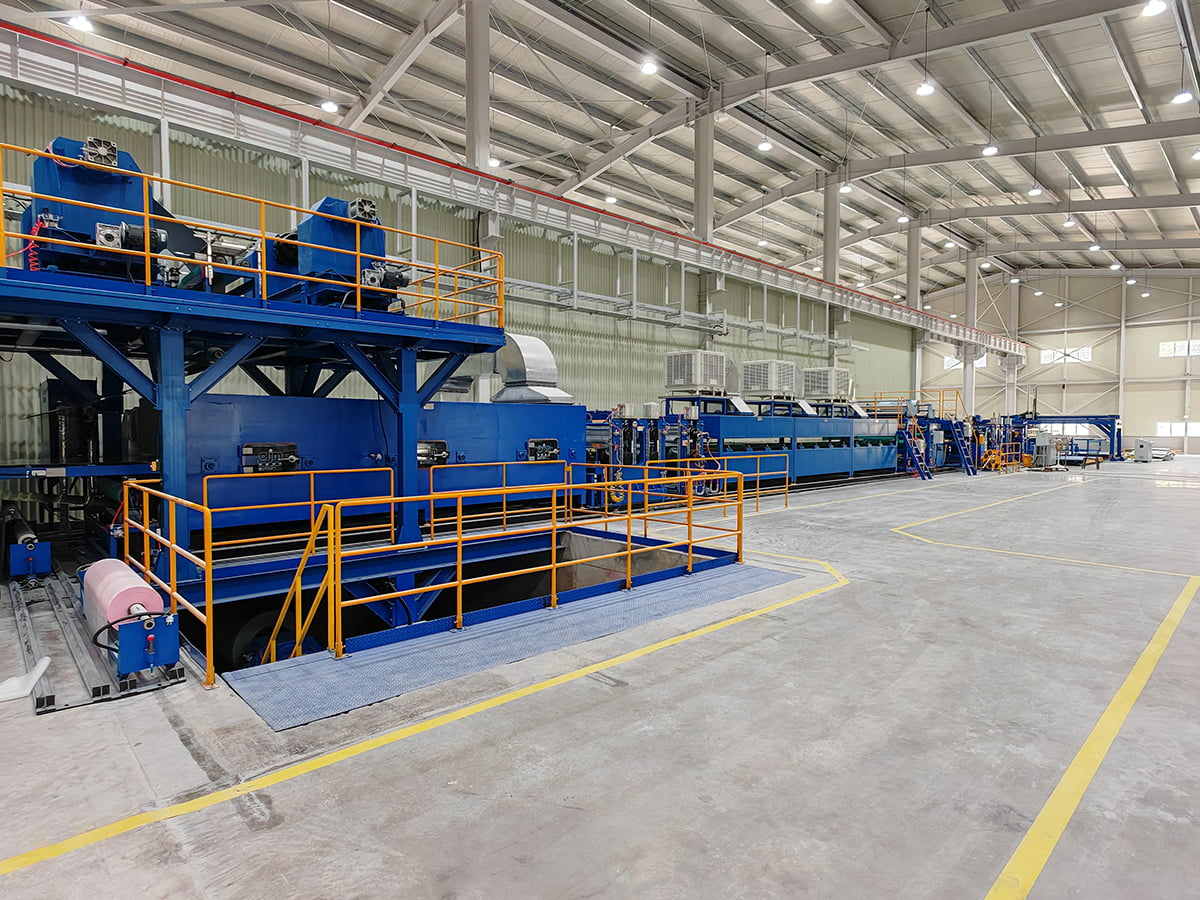
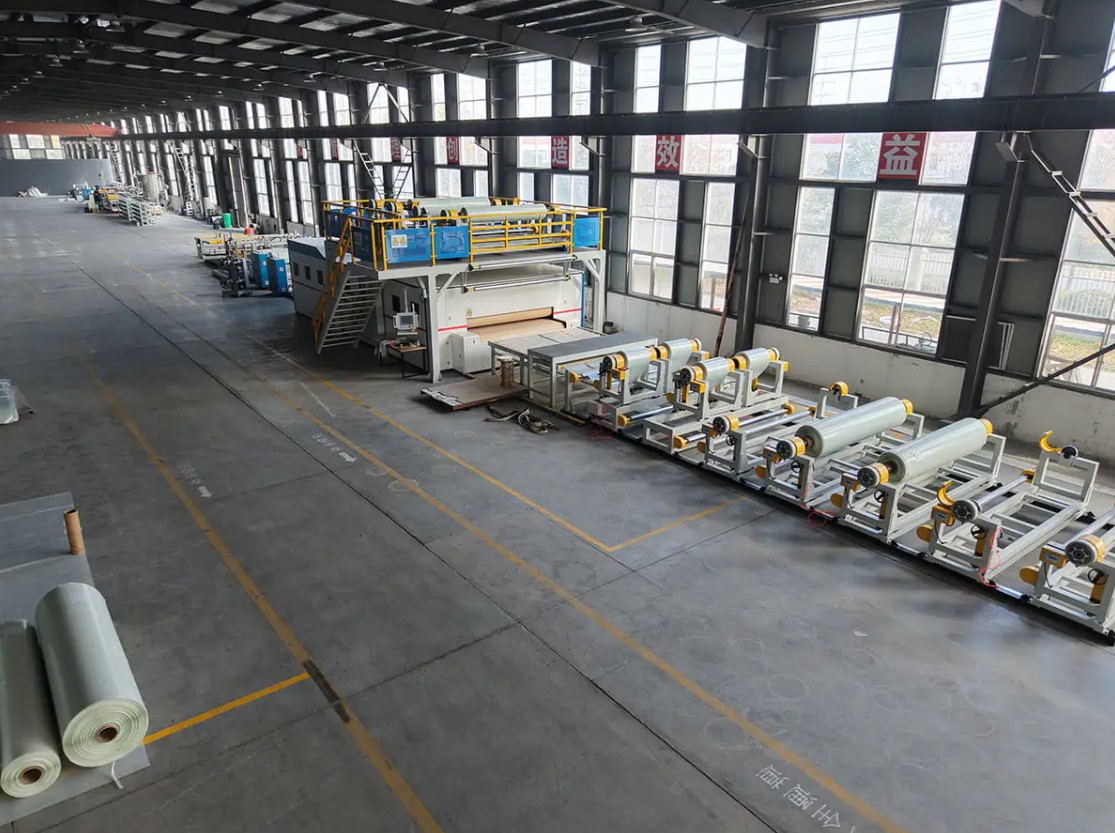
Ang coil coating ay isang tuluy-tuloy, automated na proseso na naglalagay ng organic coating sa metal strip bago maputol o mabuo ang strip. Dumarating ang aluminyo bilang isang coil, hindi nababalot, nililinis, na-pre-treat ng kemikal, pinahiran, pinagaling, pinalamig at i-rewound bilang pre-painted na coil. Dahil hindi tumitigil ang strip habang patuloy na tumatakbo, ang kapal ng pelikula, lunas at hitsura ay itinatakda ng mga parameter ng makina kaysa sa pakiramdam ng operator. Karaniwang tumatakbo ang mga linya ng arkitektura sa 20 hanggang 60 metro kada minuto, na may lapad na strip na 600 hanggang 1600 millimeters at kabuuang dry film na 20 hanggang 27 micrometres kasama ang primer.
- Uncoiling at stitching: ang buntot ng running coil ay pinagsama sa ulo ng susunod, at ang tahi ay dapat dumaan sa linya nang walang pagmamarka ng mga roller.
- Accumulation: Ang isang entry accumulator ay nag-iimbak ng strip upang ang coating head at oven ay patuloy na tumatakbo sa pamamagitan ng pagbabago ng coil.
- Paglilinis at pre-treatment: paglilinis ng alkalina, pagbabanlaw, isang chemical conversion coating at isang dry-off oven. Ang yugtong ito ay nagpapasya sa pagdirikit nang higit sa anumang iba pa.
- Primer at topcoat: inilalapat ng mga roller coater ang primer, ang isang flash-off na seksyon ay nag-aalis ng solvent, pagkatapos ay ang topcoat ay sumusunod.
- Paggamot: dinadala ng multi-zone oven ang metal, hindi lamang ang hangin, sa pinakamataas na temperatura ng metal na kailangan ng kimika.
- Pagsusubo at pag-rewind: pinababa ng paglamig ang strip sa temperatura ng paghawak at ang natapos na coil ay i-rewound sa ilalim ng kontroladong tensyon.
Ang paghahanda ng strip ay nagpapasya sa karamihan ng mga resulta ng pagdirikit
Pinipigilan ng hindi kumpletong paglilinis ang conversion coating mula sa pagkakabuo nang pantay-pantay, at ang pagkabigo ay lilitaw sa ibang pagkakataon bilang pagkawala ng coating sa isang liko o isang cut edge. Samakatuwid, ang seksyon ng paglilinis ay dapat na sapat na mahaba para sa bilis ng linya na aktwal mong pinapatakbo, at ang mga wet section roller ay nangangailangan ng iskedyul ng paglilinis, dahil ang mga nalalabi sa pinatuyong kemikal ay dumiretso sa strip bilang mga guhit.
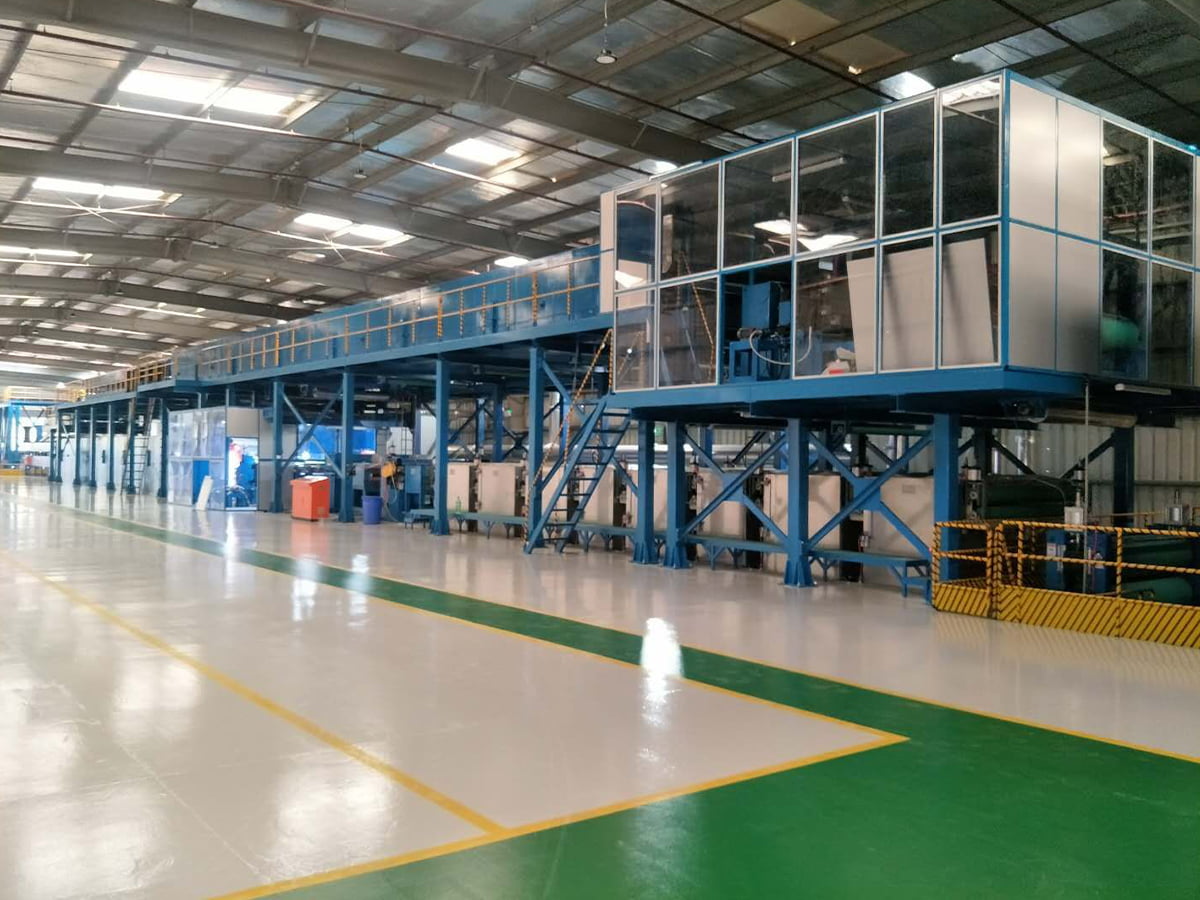
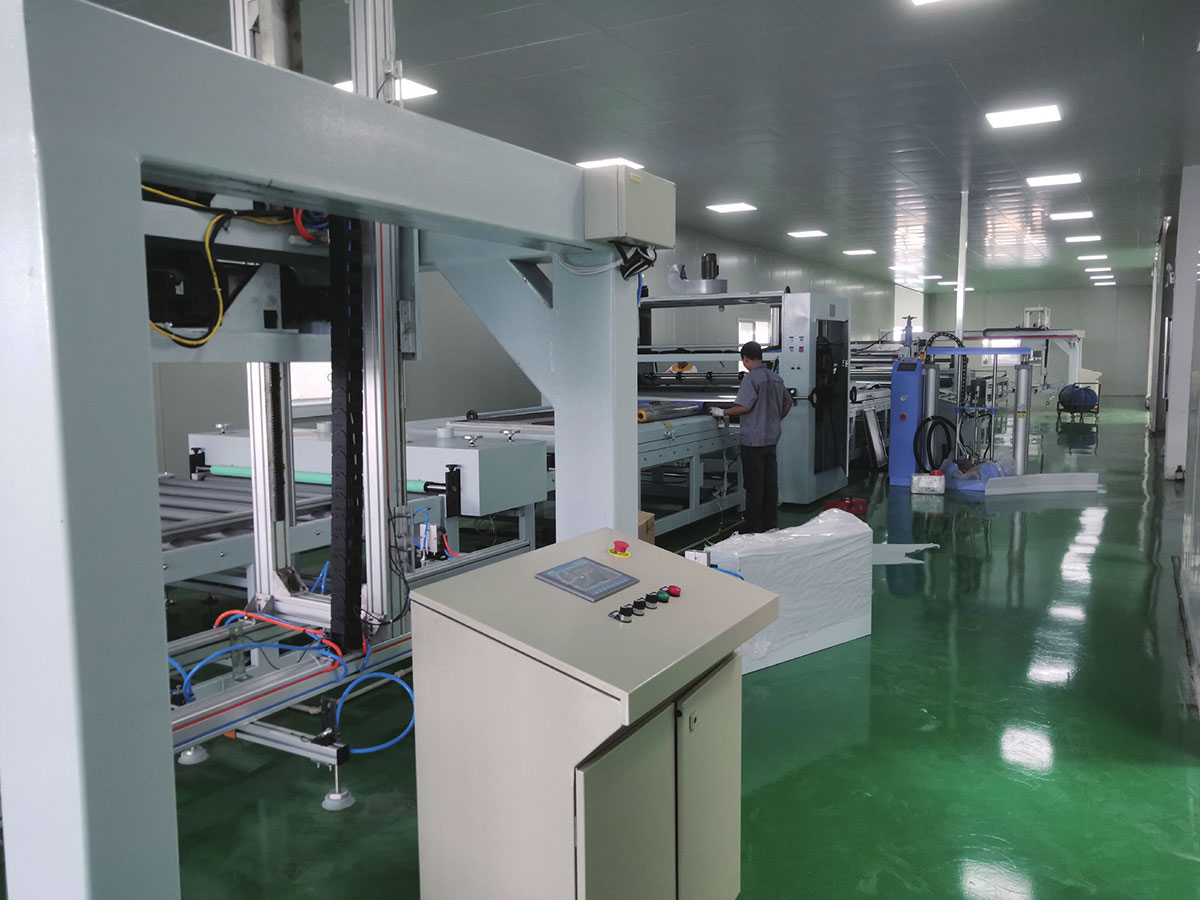
 Linya ng Paglilinis bago ang paggamot Ang kalinisan ng mga ibabaw ng metal at ang kalidad ng mga chemical conversion coatings ay direktang tumutukoy sa corrosion resistance, paint adhesion, at final product quality... Tingnan ang Produkto →
Patong ng ulo, film control at lunas
Gumagamit ang mga linya ng three-roll o four-roll head. Ang three-roll ay mas simple upang mapanatili, habang ang apat na roll ay kumokontrol sa napakanipis na mga pelikula nang mas pinong at nababagay sa mga linya na nagpi-print din. Ang kapal ng pelikula ay itinakda ng ratio ng bilis sa pagitan ng aplikator at strip, kaya nauuna ang matatag na bilis at matatag na tensyon. Sa ibaba ng linya, ang under-cure ay nagkakahalaga ng solvent resistance at flexibility, habang ang over-cure ay nagkakahalaga ng kulay at ductility. Ang control variable ay ang pinakamataas na temperatura ng metal, na sinusukat sa strip, karaniwang nasa 230 hanggang 249 degrees Celsius para sa PVDF at 216 hanggang 232 degrees Celsius para sa polyester. Kumpirmahin ang bintana sa supplier ng coating bago i-set ang oven.
Mga sistema ng patong at kung saan magkasya ang bawat isa
Walang solong patong ang sumasaklaw sa bawat pagkakalantad. Ang pagpili ay depende sa kapaligiran na haharapin ng tapos na produkto, ang pagbubuo ng coil pagkatapos nito, at kung gaano katagal dapat hawakan ang kulay at pagtakpan.
| Sistema ng patong | Karaniwang kabuuang dry film | Gamutin ang bintana | Pinakamahusay na angkop sa | Pangunahing limitasyon |
|---|---|---|---|---|
| Polyester | 18 hanggang 25 micrometers | 216 hanggang 232 C | Mga panloob na panel, signage, light duty cladding | Nag-chalk at kumukupas sa labas |
| Silicon na binagong polyester | 20 hanggang 25 micrometers | 220 hanggang 235 C | Roofing at wall cladding sa katamtamang klima | Mas mahina ang solvent resistance kaysa sa PVDF |
| PVDF | 23 hanggang 27 micrometers | 230 hanggang 249 C | Mga panlabas na harapan, pagkakalantad sa baybayin at industriya | Mas mataas na gastos, makitid na window ng lunas |
| Polyurethane | 20 hanggang 25 micrometers | 210 hanggang 230 C | Film lamination at premium interior finishes | Ang pagiging sensitibo ng kahalumigmigan sa imbakan |
| Epoxy primer | 5 hanggang 7 micrometers | Itinakda ng topcoat | Adhesion at corrosion base layer | Mga chalk kung hindi nababalutan |
Dalawang patakaran ang sinusunod. Ang isang PVDF topcoat sa ibabaw ng isang manipis o hindi pantay na primer ay nabigo pa rin sa hiwa na gilid, dahil ang kaagnasan ay nagsisimula sa nakalantad na metal. At ang isang coating na nagaling sa ilalim ng bintana nito ay maaaring pumasa sa isang visual check at mabibigo pa rin ang isang solvent rub o isang bend test sa parehong araw.
Mga pagsubok na naglalabas ng coated coil
Ang pagsubok sa paglabas ay mabilis, mapanira at tiyak. Ang mga sample ay nagmumula sa ulo, gitna at buntot ng bawat coil, dahil ang isang batch na mukhang tama ay maaari pa ring mabigo ang isa sa mga sumusunod.
- Kapal ng dry film , basahin sa strip na may magnetic o eddy current gauge laban sa tolerance na humigit-kumulang plus o minus 2 micrometres.
- T-bend adhesion , kung saan ang isang kupon ay nakabaluktot sa sarili nito at hinila ang tape upang suriin ang pagkawala ng patong; Ang mga panlabas na produkto ay karaniwang kailangang pumasa sa 1T o 2T.
- MEK double rubs , na nagpapahiwatig ng antas ng pagpapagaling sa halip na pangmatagalang pagganap ng kemikal.
- Baliktad na epekto , na nagpapatunay na ang patong ay nakaligtas sa biglaang pagpapapangit, hindi lamang isang mabagal na liko.
- Makinang sa 60 degrees at pagkakaiba ng kulay , sinusukat laban sa naaprubahang sample, na may delta E na karaniwang hawak sa humigit-kumulang 1.0 o mas mahigpit para sa mga panel na magkakatabi.
- Pag-spray ng asin o pagkakalantad sa halumigmig , karaniwang 1000 oras, ginagamit para sa kwalipikasyon kaysa sa bawat batch.
Ang mga pagsusuring ito ay mura at nauulit, ngunit hindi nito pinapalitan ang panlabas na data ng weathering, at hindi sila dapat maglabas ng coating na na-cure sa labas ng nai-publish na window nito.
Pagtukoy ng coating line: ang mga numerong mahalaga
Ang mga pagbili sa linya ay karaniwang nagsisimula sa presyo at nagtatapos sa mga detalye na nagpapasya sa ani. Ang mga item na ito ay nagkakahalaga ng pag-aayos sa pamamagitan ng pagsulat bago mapirmahan ang isang kontrata.
- Lapad ng strip at hanay ng kapal , kasama ang pinakamakitid na lapad na talagang tatakbo ka, dahil iba ang kilos ng mga roller crown sa mga gilid ng isang range.
- Bilis ng linya at oras ng pagbabago ng coil , dahil ang kapasidad ng accumulator ay nagtatakda kung gaano katagal ang linya sa pagitan ng mga coil.
- Configuration ng ulo ng patong , three-roll o four-roll, at kung gaano karaming mga ulo ang nilagyan para sa primer, topcoat at anumang backing coat.
- Ang pag-zoning ng oven at ang pinakamataas na kontrol sa temperatura ng metal , kabilang ang kakayahang hawakan ang window ng lunas sa parehong pinakamababa at pinakamataas na bilis ng linya.
- Haba ng seksyon ng pre-treatment at kimika , itinugma sa bilis ng linya kaya ang oras ng pakikipag-ugnayan ay hindi maikli ang pagbabago.
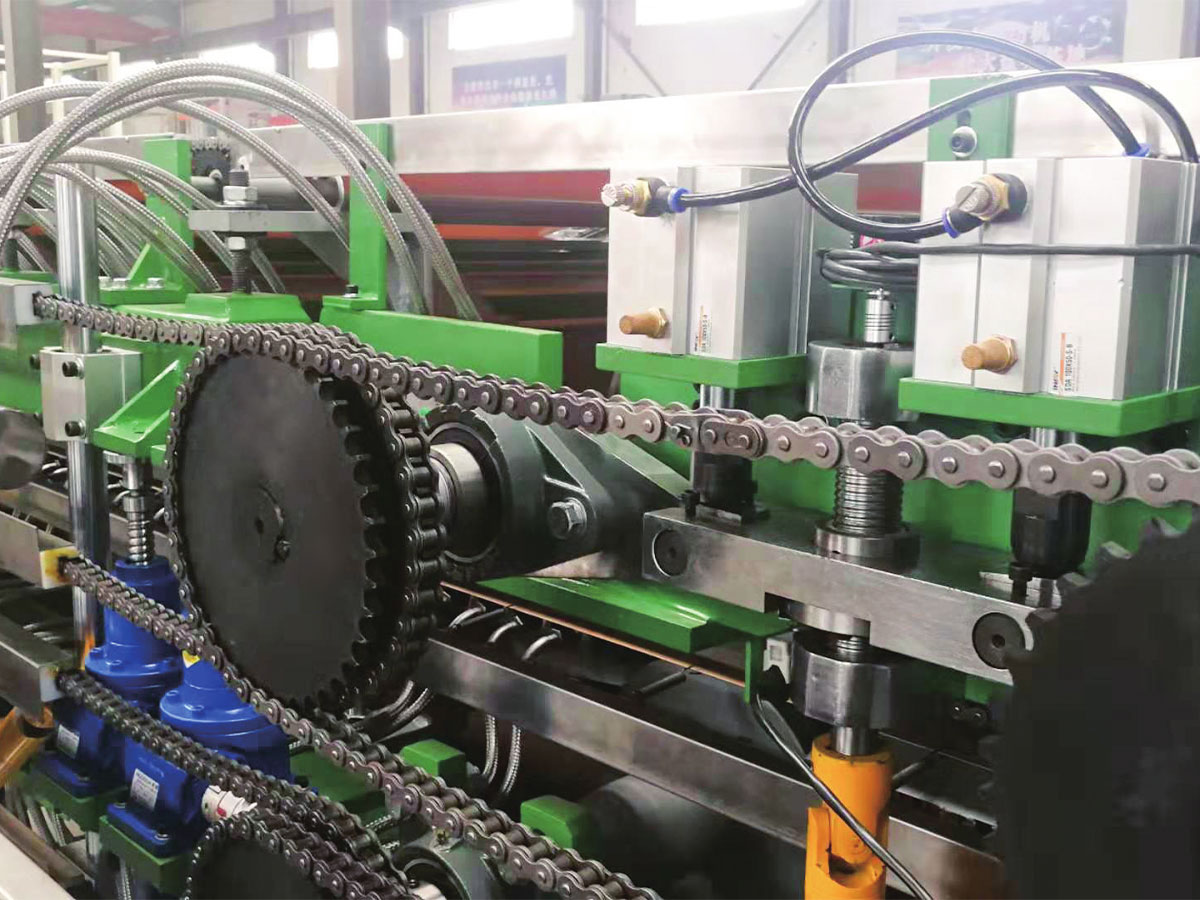
- Pag-level ng tensyon at kontrol ng tensyon ng strip , na nakakaapekto sa flatness, coating uniformity at slivers mula sa seam.
- Oras ng pagbabago ng kulay at suporta sa mga ekstrang bahagi , mga figure na bihirang lumabas sa isang quotation ngunit lumalabas sa bawat shift.
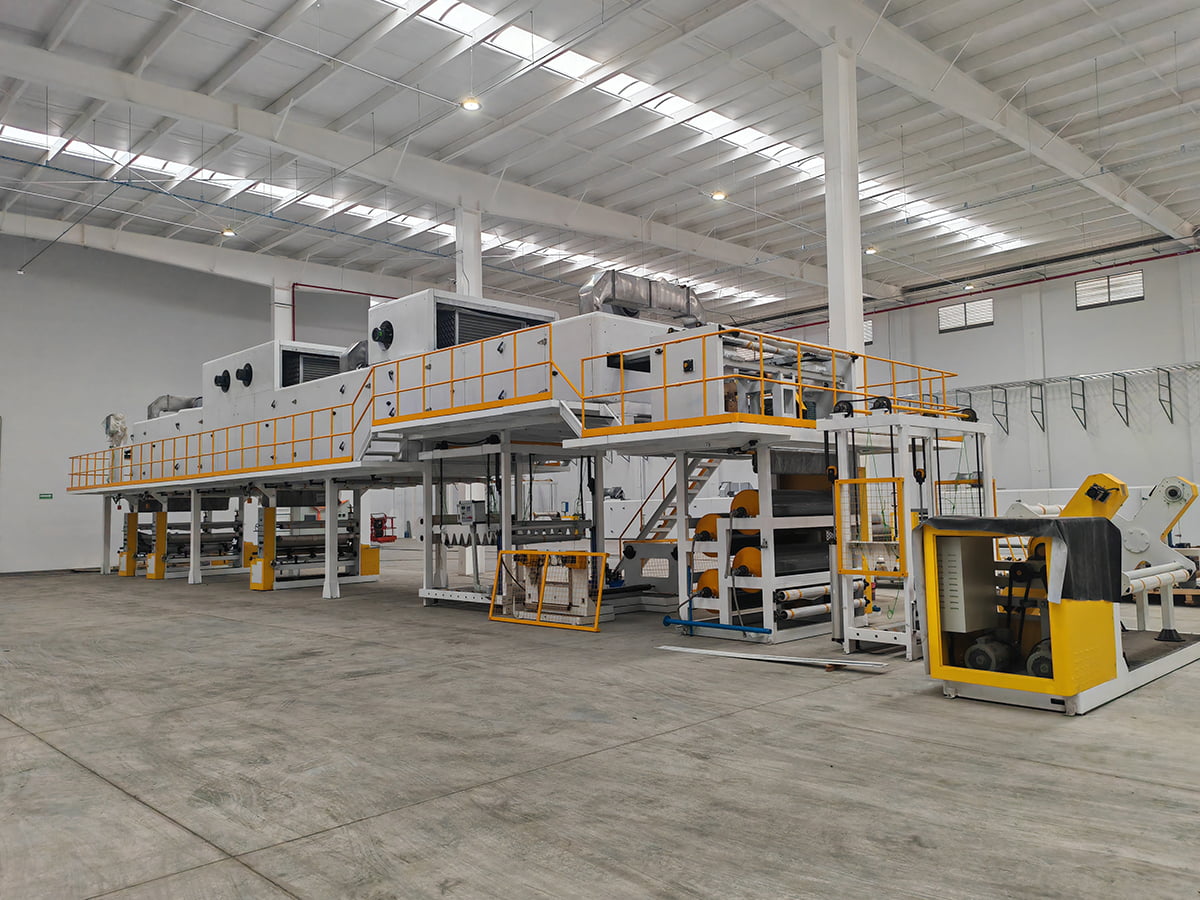
 Linya ng Patong ng Kulay Sa pamamagitan ng automated at matalinong proseso, ang coating production line ay nagbibigay ng aesthetically pleasing, matibay, at functional surface coatings para sa malawak na hanay ng ... Tingnan ang Produkto →
Dapat ding tanungin ng mga mamimili kung paano pinangangasiwaan ng linya ang isang pagbabago mula sa isang coating chemistry patungo sa isa pa, at kung ang parehong kagamitan ay maaaring magpatakbo ng pag-print o film lamination, dahil binabago ng mga opsyong iyon ang halo ng produkto sa buong buhay ng makina. Ang na-rate na bilis ay nagpapasya ng napakaliit sa sarili nito, kaya naman ang mga bentahe ng produksyon ng isang metal coil coating line ay mas mahusay na hinuhusgahan sa taunang output at pagbabago ng pagkawala kaysa sa isang brochure figure.
Mga depekto, sanhi at unang pagwawasto
Karamihan sa mga problema sa coating ay umuulit, at karamihan ay bumabalik sa strip ng kalinisan, film metering o lunas.
| Depekto | Malamang na dahilan | Unang pagwawasto |
|---|---|---|
| Coating lifts kasama ang isang hiwa na gilid | Manipis na panimulang aklat sa gilid o hindi kumpletong pre-treatment | Suriin ang panimulang pelikula at oras ng pakikipag-ugnay sa paglilinis |
| Mga streak na tumatakbo sa direksyon ng coil | Kontaminadong roller o tuyong kemikal na nalalabi | Malinis na coating at wet section rollers |
| Ang hitsura ng orange na balat | Pagpapanatili ng solvent o hindi pantay na paghahati ng pelikula | Ayusin ang flash-off zone at mga bilis ng roller |
| Pag-anod ng kulay sa isang batch | Peak na pagkakaiba-iba ng temperatura ng metal sa pagitan ng mga coil | I-log ang temperatura ng strip sa bawat coil at suriin muli ang window ng lunas |
| Nagpapaltos pagkatapos ng paggamot | Halumigmig sa strip o under-cure | Suriin ang dry-off oven at banlawan |
| Mahina ang pagdirikit ng liko | Over-cure o panimulang aklat sa labas ng hanay ng kapal nito | Ibaba ang peak na temperatura ng metal at i-verify ang primer film |
Pagpili ng supplier para sa isang coating line
Ang dalawang supplier ay maaaring mag-quote ng parehong bilis ng linya at lapad ng strip at naghahatid pa rin ng magkaibang kagamitan, kaya sulit na itanong kung ano ang ginagawa ng isang tagabuo bukod sa linya ng patong. Ang isang supplier na nagbibigay din ng mga materyales na ginamit sa ibaba ng agos ay nauunawaan kung paano kumikilos ang kagamitan sa produksyon, hindi lamang kung paano ito iginuhit.
Ang JiangSu XieCheng Intelligent Equipment Co., Ltd., na nakabase sa Jinhu Economic Development Zone sa Huai'an, Jiangsu, ay gumagawa ng metal coil coating at mga linya ng pag-print, mga linya ng paglilinis bago ang paggamot, mga linya ng PUR at film lamination, at pinagsamang mga linya ng roller at spray coating. Ang background ng makinarya nito ay bumalik noong 2004, nang magsimulang gumawa ang naunang kumpanya ng aluminum composite panel laminating machine at color coating lines. Gumagana na ito ngayon bilang ang buong pagmamay-ari na subsidiary ng makinarya ng Jiangsu Aludeco New Materials, at nagbibigay din ito ng A2 fire core coil, pre-coated aluminum coil at polymer bonding film, kaya nakikita ng mga inhinyero nito ang coated coil mula sa magkabilang panig ng makina.
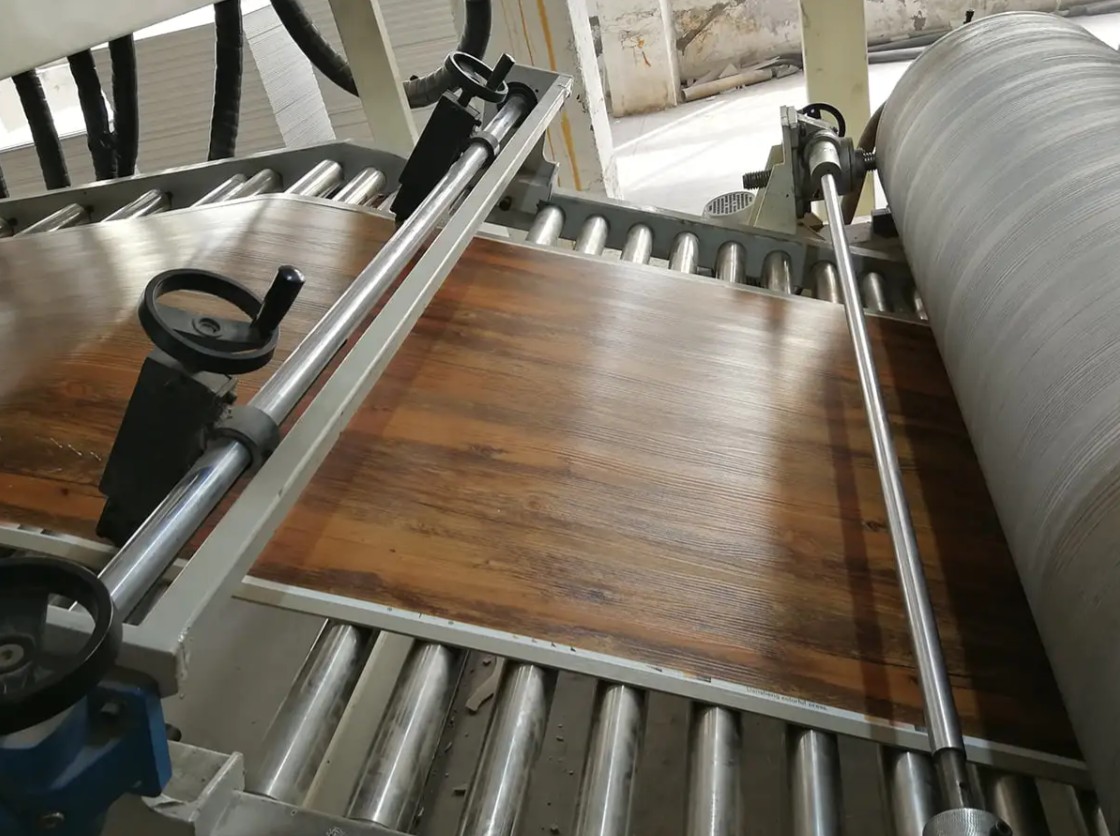
Sa loob ng mas malawak na grupong ALMINE, kinikilala ang operasyon bilang isang provincial engineering technology research center para sa A2 grade fire-rated aluminum composite panel at production equipment, at mayroong AA grade quality credit rating. Ang A2 grade aluminum composite panel line nito ay pinangalanang isang Jiangsu na unang hanay ng mga pangunahing kagamitan at pangunahing bahagi. Ang mas malawak na hanay ay sumasaklaw sa mga metal composite panel lines, SPC flooring lines, PVC at PU leather coating lines, CFRT composite lines at non-standard customized equipment, na sinusuportahan pagkatapos ng paghahatid ng remote na suporta, on-site na serbisyo at mga ekstrang bahagi.
 Aluminum/Steel Coil Coating at Printing Line Mga Kagamitan sa Kagamitan Tingnan ang Produkto →
Kapag naghahambing ng mga alok, ilagay ang listahan ng detalye sa itaas sa tabi ng kagamitan na sinipi, at itanong kung paano na-verify ang peak na temperatura ng metal at film tolerance sa pabrika bago ipadala. Ang pag-uusap na iyon ay karaniwang naghihiwalay sa mga seryosong tagabuo mula sa mga nagbebenta ng catalog. Ang koponan ng engineering ay maaaring maabot sa pamamagitan ng pahina ng contact upang talakayin ang lapad ng strip, kimika ng coating at target na output para sa isang partikular na proyekto.
Ang patong na aluminum coil ay nagbibigay ng parehong disiplina sa bawat planta: tuluy-tuloy na operasyon bago mabuo, na may mahigpit na kontrol sa kalinisan ng strip, pagsukat ng pelikula at paggamot. Ang isang linya na binili sa presyo lamang ay may posibilidad na ipakita ang mga kahinaan nito sa pagbabago ng panahon, mga reklamo sa kulay at kaagnasan sa gilid makalipas ang dalawa o tatlong taon.
Kunin ang tatlong variable na iyon nang tama at ang iba ay sumusunod. Ang kulay ay nananatili, nakayuko, nananatili ang mga gilid, at ang coil ay umaalis sa linya na kumikilos sa paraang ipinangako ng detalye sa oras na umabot ito sa isang harapan.