
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ang pinagsamang aluminum coil na dumating ng dalawang porsyentong mabigat sa dulo ng ulo at isang porsyentong liwanag sa buntot ay nagkakahalaga ng higit sa isang tinanggihang coil. Ang coater ay nagsimulang humabol sa bilis ng linya upang mahawakan ang lunas, ang oven ay naaanod, at ang mga panel na pinutol mula sa magkabilang dulo ng parehong coil ay nauuwi sa isang nakikitang pagkakaiba sa kulay na walang sinuman ang makapagpaliwanag sa customer. Itinatakda ng mga aluminyo rolling mill ang gauge, flatness, camber at surface condition na namamana ng bawat downstream machine, kaya naman ang kalidad ng coil ay isang isyu sa produksyon sa halip na isang detalye sa pagbili.
Ang konklusyon muna: ang rolling mill ay isang kapal ng pagbabawas ng kapal, ngunit ang talagang binibili ng isang mamimili ay ang repeatability. Ang isang mill na may mahigpit na tolerance sa bawat coil ay nagbibigay-daan sa isang coating o composite line na tumakbo sa isang nakapirming recipe. Isang mill na hindi ginagawang manual correction exercise ang bawat shift. Ang mga sumusunod na pahina ay nagpapaliwanag kung paano naiiba ang mainit, malamig at foil rolling, kung aling mga parameter ng coil ang nabibilang sa isang detalye ng pagbili, at kung paano naglalakbay ang mga parameter na iyon sa pamamagitan ng coating, lamination at panel finishing.
Ano ang talagang nagbabago ng isang aluminyo rolling mill
Ang isang rolling mill ay nagpapasa ng metal sa pagitan ng isa o higit pang mga pares ng mga rolyo. Ang bawat pass ay binabawasan ang kapal at, sa parehong oras, muling isinusulat ang istraktura ng butil, temper, flatness at texture sa ibabaw. Nagsisimula ang mainit na rolling mula sa isang cast slab sa humigit-kumulang 300 hanggang 500 Celsius at dinadala ang ingot sa isang transfer gauge. Ang malamig na rolling, kadalasan sa isang reversing o tandem mill, ay naghahatid ng huling kapal kasama ng mga mekanikal na katangian na iniutos ng customer. Gumagamit ang foil rolling ng mga stacked roll upang maabot ang mga kapal na sinusukat sa micron, kung saan ang kalidad ng ibabaw ay mas mahalaga kaysa sa lakas.
Bahagi ng papasok na kapal ay tinanggal sa isang pass
Ipinapakita ng mga bar kung gaano karami ang papasok na kapal ang nawawala sa isang pass sa bawat yugto, at ipinapaliwanag ng mga pagkakaiba kung bakit dapat ituring ng mga mamimili sa ibaba ng agos ang hot rolled at cold rolled coil bilang magkaibang materyales sa halip na magkaibang laki ng parehong materyal. Ang mainit na rolling ay nag-aalis ng malaking ganap na halaga ng metal sa bawat pass, ngunit nag-iiwan ito ng ibabaw na nagdadala pa rin ng sukat, mga marka ng roll at isang kapansin-pansing mas malawak na gauge band. Ang malamig na rolling ay nag-aalis ng mas kaunting metal sa bawat pass sa ganap na mga termino, ngunit ito ang yugto kung saan ang gauge tolerance at flatness ay aktwal na nilikha, kaya naman ang cold rolled coil ay ang normal na feedstock para sa mga linya ng coating at lamination. Ang pag-roll ng foil ay tumatagal ng pinakamabigat na porsyentong pagbawas sa lahat, ngunit dahil lang sa manipis na ang strip at malapit na itong sinusuportahan ng roll stack sa magkabilang panig. Kapag sinabi lang ng isang detalye ang cold rolled nang hindi pinangalanan ang isang tolerance class, ang mill ay malayang maghatid saanman sa loob ng malawak na banda na iyon, at tahimik na naa-absorb ng coating line ang pagkakaiba sa pamamagitan ng scrap at rework.
Mga parameter ng coil na nagpapasya sa downstream na ani
Anim na numero ang gumagawa ng karamihan sa pinsala kapag sila ay naaanod. Inililista ng talahanayan sa ibaba ang mga ito na may mga halaga na karaniwang maaaring hawakan ng isang mahusay na kontroladong mill, kasama ang sintomas na lumalabas sa production floor kapag lumipat sila sa labas ng banda.
| Parameter | Praktikal na target | Downstream na sintomas kapag naaanod ito |
|---|---|---|
| Gauge tolerance | Sa loob ng 1 porsyento ng nominal sa buong coil | Patong ng timbang at lunas shift, line bilis nababagay likaw sa pamamagitan ng likaw |
| Korona | Wala pang 1 porsiyento ng lapad ng strip | Mga error sa pagsubaybay sa strip, hindi pantay na presyon ng paglalamina, alon sa gilid |
| pagiging patag | Sa loob ng 10 I units | Mga wrinkles sa accumulator, mga gasgas sa guide rolls |
| Camber | Sa ilalim ng 3 mm higit sa 2 m ang haba | Diagonal drift sa linya, mahinang pagpaparehistro sa mga naka-print na finish |
| Nalalabi sa ibabaw | Sa ilalim ng 20 mg bawat metro kuwadrado ng langis | Pagdirikit pagkawala, blistering pagkatapos ng paggamot, patong pick off |
| I-coil ang panloob na diameter at timbang | Itugma sa uncoiler at mandrel | Mga rewinding stop, telescoping, hindi ligtas na paghawak |
Gauge deviation sa isang ten coil rolling campaign
Ang dalawang linya ay sumusunod sa gauge deviation sa isang kampanya ng sampung coils, at ang hugis ng mga curve ay mas mahalaga kaysa sa anumang solong pagbabasa. Ang itaas na linya ay kumakatawan sa isang mill na nagpapatakbo ng mahahabang kampanya sa pagitan ng mga pagbabago sa roll, kaya ang paglihis ay nagsisimula sa loob ng tolerance at pagkatapos ay unti-unting umakyat habang ang trabaho ay gumulong at nabubuo ang thermal crown. Ang ibabang linya ay kabilang sa isang mill na nagpapalit ng mga roll nang mas madalas, na nagpapanatili ng deviation flat at nangangahulugan na ang customer ay tumatanggap ng halos parehong produkto sa coil sampu tulad ng sa coil one. Hindi masasabi ng isang coating line ang pagkakaiba sa pagitan ng dalawang mill na ito mula sa isang sample, dahil parehong maaaring pumasa sa papasok na inspeksyon sa unang coil ng isang campaign. Nakikita lang ang pagkakaiba sa rate ng scrap sa isang buwan, kaya naman ang papasok na inspeksyon ay dapat na sample ng ulo, gitna at buntot ng ilang coil na nakuha mula sa parehong campaign sa halip na masuri ang isang coil nang lubusan.
Kung saan pumapasok ang rolled coil sa coating at lamination line
Para sa karamihan ng mga aplikasyon sa arkitektura at transportasyon, ang rolled coil ay hindi ang tapos na produkto. Ito ay dumaan muna sa isang coating line: alkaline cleaning, isang conversion coating, isang primer, pagkatapos ay isang top coat na na-cured sa oven, na may opsyonal na pag-print o film lamination bago mag-recoil. Ang bawat isa sa mga hakbang na iyon ay tumutugon sa ibabaw ng metal na inihatid ng gilingan, na siyang praktikal na dahilan kung bakit maingat na tinukoy ang pretreatment sa isang modernong pag-install ng coating.
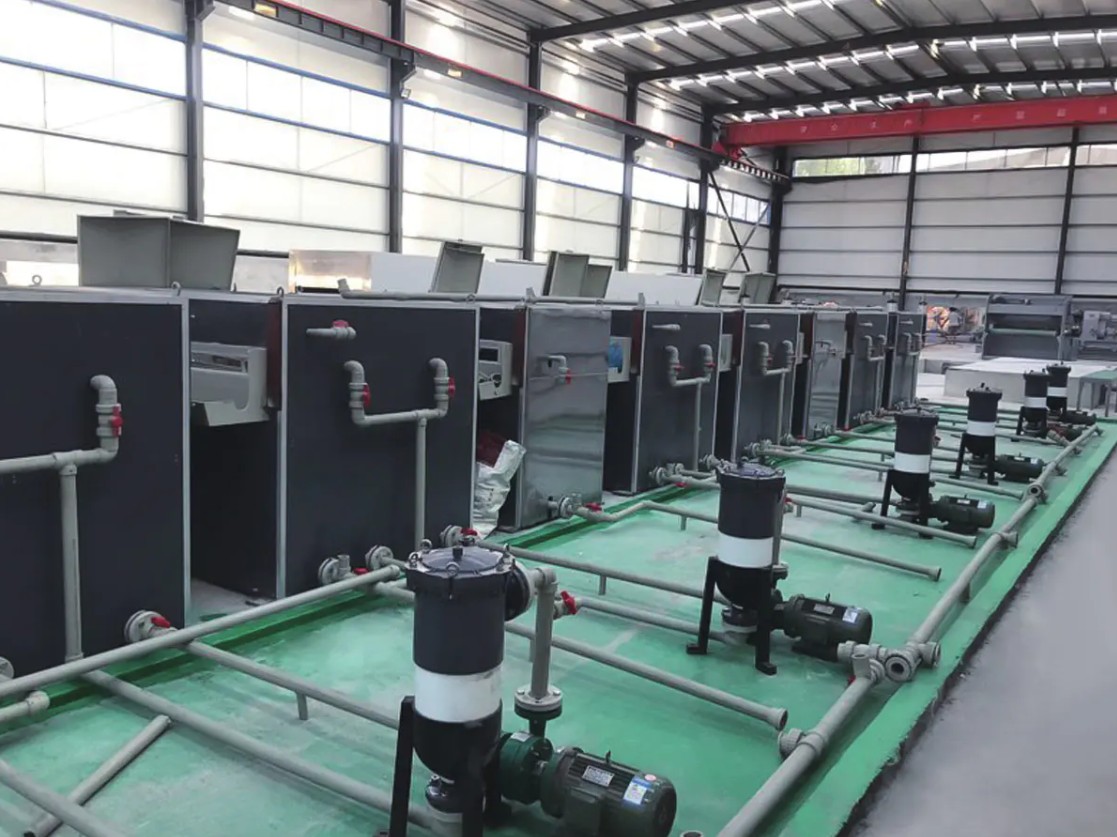
 Aluminum/Steel Coil Coating and Printing Line Mga Kagamitan sa Kagamitan Tingnan ang Produkto →
Ang natitirang rolling oil na itinuturing ng isang gilingan na ganap na katanggap-tanggap para sa pagtatatak ay nagiging panganib sa pagdirikit sa sandaling pininturahan ang coil. Ang emulsion ay nagdadala, mga patch ng oxide at hindi pare-parehong pagkamagaspang ay lumalabas lahat bilang mga basang depekto na maaaring itago ng isang mahusay na seksyon ng paglilinis at pagkatapos ay hindi maitatago sa lahat kapag tumaas ang bilis ng linya. Ito ang dahilan kung bakit karaniwang tinatawag ng mga pagtutukoy ng linya ng coating ang chemistry ng pretreatment at ang papasok na kalinisan ng ibabaw ng coil, dahil ang isang linya ay hindi makakatumbas ng isang ibabaw na hindi nito ganap na nililinis.
Mga sanhi ng downtime na nauugnay sa pag-coil sa isang coating line
Nira-rank ng column chart ang mga dahilan kung bakit huminto o bumagal ang isang coil coating line, batay lamang sa mga sanhi na bumabalik sa papasok na coil sa halip na sa mismong linya. Ang pinsala sa gilid ay ang pinakamalaking nag-iisang kontribyutor, dahil ang mga gilid ng coil ay bumubuo sa pinakamanipis na bahagi ng cross section at ang pinakamadaling mabunggo habang hinahawakan at dinadala. Ang pagkakaiba-iba ng gauge ay pumapangalawa: bawat bagong coil na may iba't ibang average na gauge ay pinipilit ang isang bagong bilis at oven set point, at ang mga transition coil ay kadalasang nauuwi bilang scrap. Pangatlo ang nalalabi sa ibabaw at ito ang pinakamapanlinlang sa grupo, dahil ang likid ay mukhang malinis sa sahig at ang pagkabigo ay lilitaw lamang pagkatapos ng paggamot o pagkatapos na ang natapos na panel ay baluktot. Ang Camber at wraps together ay nagsasaalang-alang sa humigit-kumulang isang-kapat ng mga insidente, at pareho ang mga problema sa transportasyon, pag-iimbak, at paghawak ng mga ito tulad ng mga gumugulong na problema.
Mula sa pinahiran na coil hanggang sa isang tapos na composite panel
Kapag napinturahan na ang coil, pinalalamina ito ng isang composite panel line sa isang core at gumagawa ng flat sheet na ginagamit sa mga facade, signage, transport interior at cladding system. Ang mga produktong na-rate ng sunog gaya ng mga panel ng A2 at B1 ay humihingi ng core na puno ng mineral at isang kontroladong adhesive layer, at ang linya ay kailangang hawakan ang kapal at lakas ng bono nang sabay-sabay sa bilis ng produksyon. Nagiging hindi direkta ang kontribusyon ng rolling mill sa yugtong ito ngunit nananatiling nakikita: tinutukoy ng pagkakapareho ng gauge kung ang parehong mga balat ay nakalamina sa parehong tensyon, at tinutukoy ng flatness kung flat pa rin ang natapos na panel pagkatapos ng cooling section. Kung ikaw ay tumitimbang ng mga opsyon sa kagamitan, ang gabay na ito sa kung paano pumili ng mataas na pagganap ng metal composite panel production line ipinapaliwanag ang mga trade off sa antas ng linya na nasa tuktok ng kalidad ng coil.
 A2 Metal Composite Panel Production Line Noong 2012, independyente naming binuo ang A2 Metal Composite Panel Production Line, isang second-generation na tuloy-tuloy na lamination line na partikular na idinisenyo para sa paggawa ng Cl... Tingnan ang Produkto →
Ang praktikal na karanasan sa mga linyang ito ay nagtuturo sa parehong konklusyon nang paulit-ulit: ang mga mamimili na nag-lock down ng coil tolerances bago ang linya ay kinomisyon ay ginugugol ang kanilang unang taon sa pagpapahusay ng ani, habang ang mga mamimili na tinatrato ang coil bilang isang kalakal ay ginugugol ito sa paglaban sa sunog. Ito ay mas mura upang tanggihan ang isang coil sa mga kalakal sa loob kaysa sa tanggihan ang isang tapos na panel sa isang harapan.
Paghahambing ng coil source bago ka pumirma
Karamihan sa mga tagagawa ay bumibili mula sa higit sa isang pinagmulan, at ang mga profile ay naiiba sa mga paraan na lumilitaw lamang sa ilalim ng presyon ng produksyon.
Coil source profile sa limang pamantayan sa pagbili
Ang radar chart ay naghahambing ng dalawang karaniwang coil source sa limang pamantayan na pinakamahalaga sa isang coating o lamination line, kung saan ang panlabas na singsing ay nakatayo para sa pinakamahusay na pagganap sa klase. Ang mas madilim na hugis ay isang pinagsama-samang mill na nag-cast, gumulong at nagpapadala mula sa isang site, at malakas ang marka nito sa kontrol ng gauge dahil ang iskedyul ng rolling at ang metalurhiya ay pinamamahalaan ng isang koponan. Ang mas magaan na hugis ay isang mangangalakal o service center na bumibili ng coil sa bukas na merkado at muling ibinebenta ito, at ang profile nito ay natural na mas mahina sa gauge control at flatness dahil wala itong impluwensya sa iskedyul ng rolling pass. Ang pagkakapare-pareho ng paghahatid ay ang isang axis kung saan maaaring tumugma o matalo ng mangangalakal ang mill, dahil ang isang service center ay madalas na may hawak na stock at maaaring magpadala ng isang solong coil nang mas mabilis kaysa sa isang mill na maaaring mag-iskedyul ng isang kampanya. Ang praktikal na pagbabasa ay diretso: ang mga mangangalakal ay nababagay sa maliliit na run at agarang pagpapalit ng mga coil, habang ang mga fire rated na facade, mga naka-print na finish at mga structural panel ay karaniwang nagbibigay-katwiran sa mas mataas na presyo ng coil na may dokumentadong rolling history.
- Hilingin ang coil certificate na may heat number, alloy, temper at ang nakasaad na gauge tolerance band.
- Halimbawang ulo, gitna at buntot ng hindi bababa sa dalawang coil mula sa parehong kampanya sa halip na masuri ang isang coil nang lubusan.
- Itanong kung gaano katagal tumatakbo ang campaign sa pagitan ng mga pagbabago sa roll, dahil hinuhulaan ng solong sagot na iyon ang gauge drift.
- Kumpirmahin ang coil inner diameter, weight at eye orientation laban sa iyong uncoiler bago ang unang paghahatid.
- Suriin ang camber na may tuwid na gilid sa sahig, hindi sa makina, upang hindi ito maitago sa paghawak ng pinsala.
Buuin ang detalye sa paligid ng iyong linya, hindi ang mill
Karamihan sa mga hindi pagkakaunawaan sa pinagsamang aluminyo ay nagmumula sa mga pagtutukoy na isinulat para sa kaginhawahan ng rolling mill kaysa sa katotohanan ng linya ng pagtatapos. Ang isang tolerance band na nababagay sa isang pangkalahatang fabricator ay hindi angkop sa isang linya na nagpapatakbo ng isang nakapirming coating recipe sa patuloy na bilis, at ang puwang ay palaging binabayaran sa pagtatapos ng proseso. Totoo rin ang kabaligtaran, dahil ang labis na pagtukoy sa sukat at flatness sa isang produkto na gupitin sa maliliit na piraso ay nagdaragdag lamang ng gastos nang hindi nagdaragdag ng ani.
 Linya ng Produksyon ng Coil Rerolling Pagpapakilala ng produkto: Ang post-processing at pagtatapos ng coil materials ay mahalagang mga link upang matiyak ang kalidad ng produkto. Ang rewinding line production line ay isang specia... Tingnan ang Produkto →
Ito rin ay nagkakahalaga ng pagpaplano para sa hindi perpektong coil sa halip na ipagpalagay na ito ay malayo. Kung saan ang papasok na materyal ay regular na dumarating na may coil set, telescoping o isang hindi matatag na pambalot, ang isang rerolling step na nagpapanumbalik ng tension profile ay karaniwang mas mura kaysa sa pag-scrap ng mga natapos na panel o pagpapatakbo ng coating line sa pinababang bilis para sa isang buong shift. Nalalapat din ang parehong lohika sa kundisyon ng gilid: maaaring iligtas ng isang online na istasyon ng trimming at edge delamination ang materyal na kung hindi man ay mada-downgrade, basta ang depekto ay pare-pareho sa halip na random.
Ang pattern na humahawak sa bawat materyal na pinagtatrabahuhan namin ay ito. Ang kalidad ng rolling ay nagtatakda ng kisame sa ani, tinutukoy ng kalidad ng kagamitan kung gaano kalapit sa kisameng iyon ang aktwal mong tatakbo, at ang dalawa ay kailangang tukuyin nang magkasama. Kung itinutugma mo ang isang bagong coating o composite na linya sa isang supply ng coil na mayroon na, o sa kabilang banda, makipag-usap sa aming mga inhinyero bago ibigay ang purchase order, dahil ang pinakamurang sandali para ayusin ang tolerance mismatch ay bago maputol ang anumang bakal o aluminyo.