
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

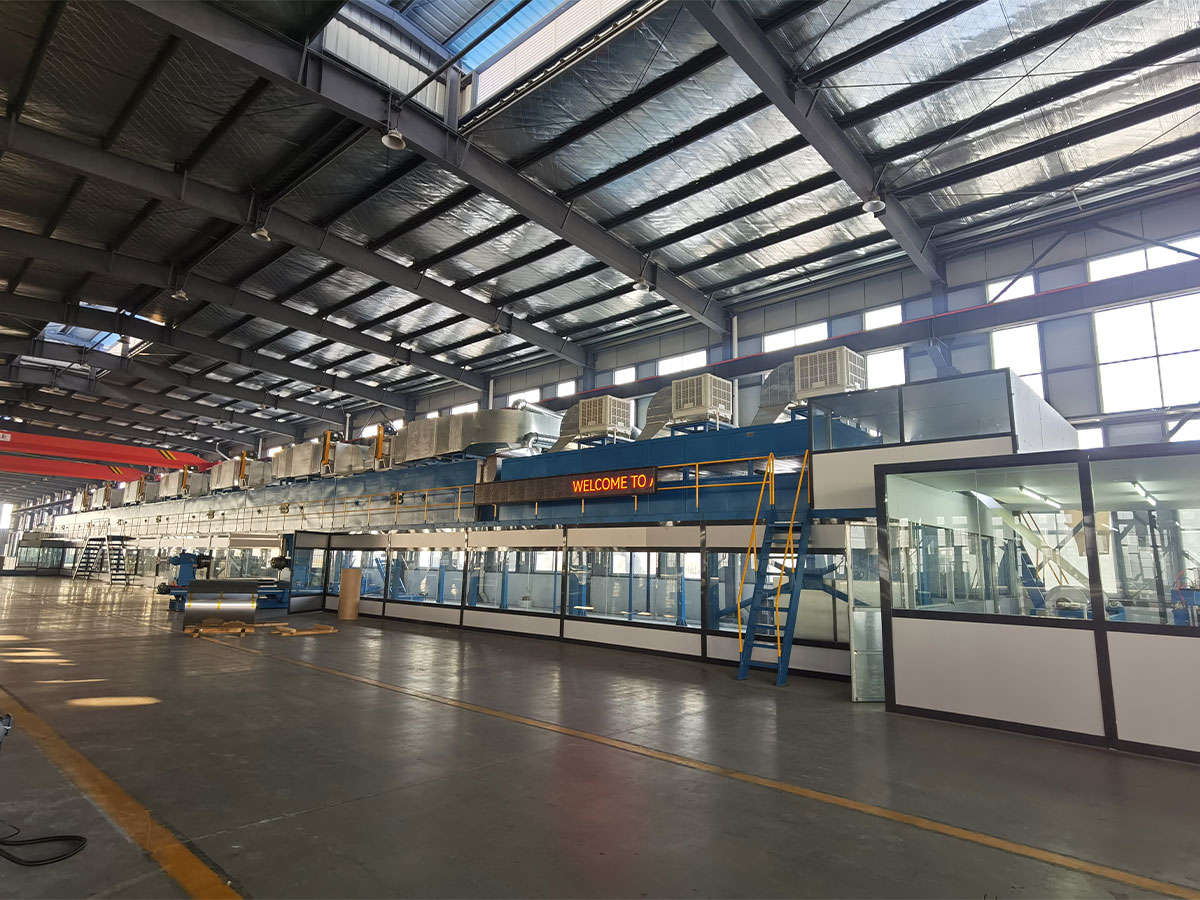
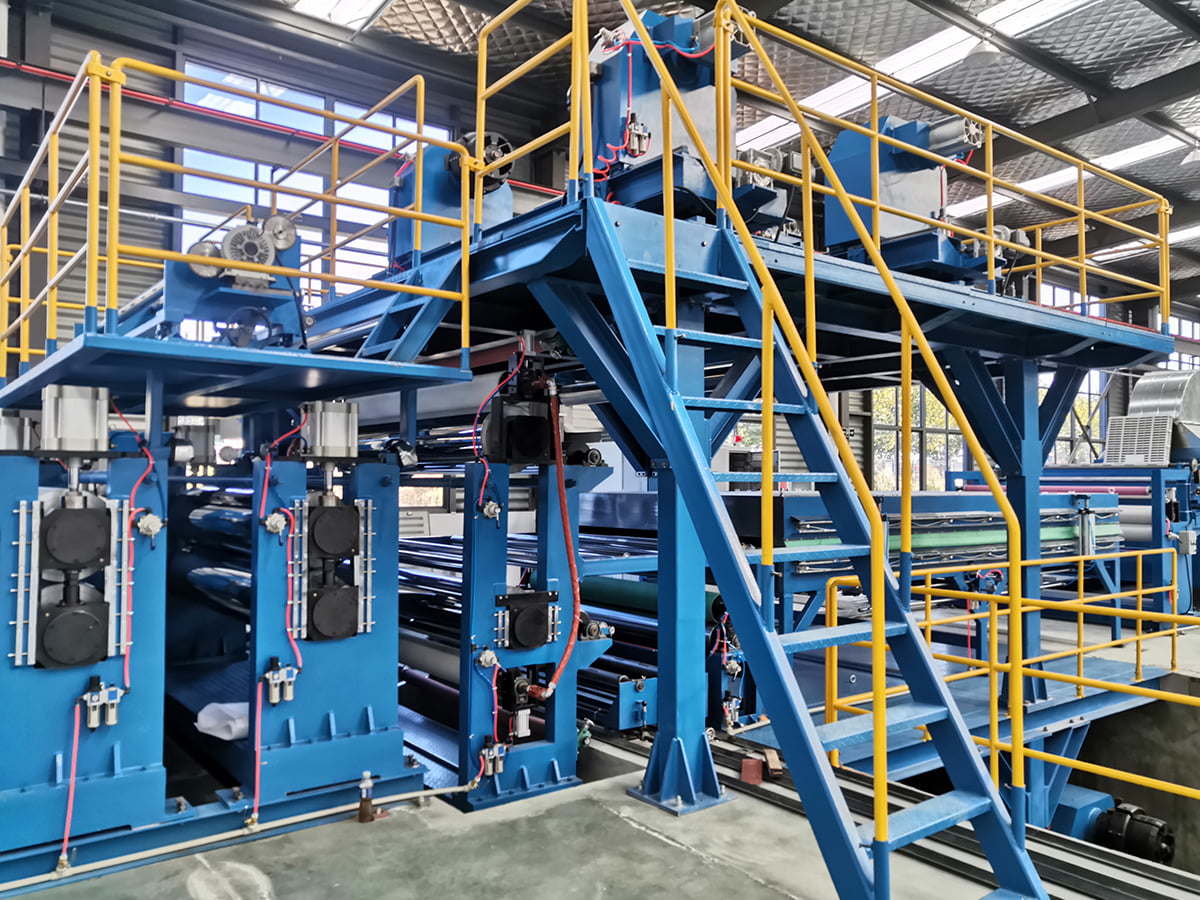
Larawan ng tuluy-tuloy na metal composite line na tumatakbo sa 12 metro kada minuto. Pinapanatili ng laminating section ang bilis nito, ngunit ang mga unang coil ay nagpapakita ng mga streak sa ibabaw, pagkawaksi ng gilid, at paminsan-minsang delamination. Ang kasalanan ay wala sa pangunahing press. Ang core temperatura drifts, ang aluminum strip ay hindi nalinis ng maayos, at ang recoiler ay nalalapat hindi pantay na pag-igting. Ang lahat ng ito ay mga trabahong itinalaga sa mga kagamitang pantulong, ang mga sistema ng suporta na nagpapasya kung ang pangunahing makina ay maaaring aktwal na magpadala ng mabibiling output sa bilis ng disenyo nito.
Ano ang ibig sabihin ng pantulong na kagamitan sa pagmamanupaktura?
Sa pormal, ang auxiliary na kagamitan ay nangangahulugang anumang makina o sistema na sumusuporta sa isang pangunahing proseso sa halip na gawin ang prosesong iyon mismo. Sa plastic injection molding, ang mga auxiliary na kagamitan ay kinabibilangan ng mga hopper dryer, vacuum loader, chiller, controller ng temperatura ng amag, at granulator. Sa dredging, kabilang dito ang mga booster pump, floating pipelines, at control system na nagpapanatili sa paggana ng dredger. Sa mga komersyal na sasakyan, kabilang dito ang mga tail lift, winch, compressor, at hydraulic tool system. Sa bawat kaso, pareho ang pattern: ang pangunahing yunit ay humuhubog, bumubuo, o gumagalaw sa produkto, at ang mga auxiliary unit ay naghahanda, nagpapakain, nagpapalamig, nagpapatuyo, nagtatapos, nag-inspeksyon, o humahawak ng materyal sa paligid nito.
Ang pagtawag sa isang system auxiliary ay hindi nangangahulugan na ito ay opsyonal. Sa isang metal composite panel line, ang pangunahing laminator ay hindi makakalikha ng malinis na pagdirikit kung ang aluminum coil ay nagdadala ng rolling oil sa nip. Hindi nito mapanatili ang lakas ng bono kung ang core sheet ay dumating na basa. Hindi ito makakagawa ng parisukat na panel kung nagbabago ang paikot-ikot na tensyon bawat ilang minuto. Tinutukoy ng mga auxiliary function ang praktikal na working envelope ng buong linya.
Apat na pangkat ng auxiliary na kagamitan sa tuluy-tuloy na mga linya ng panel at coil
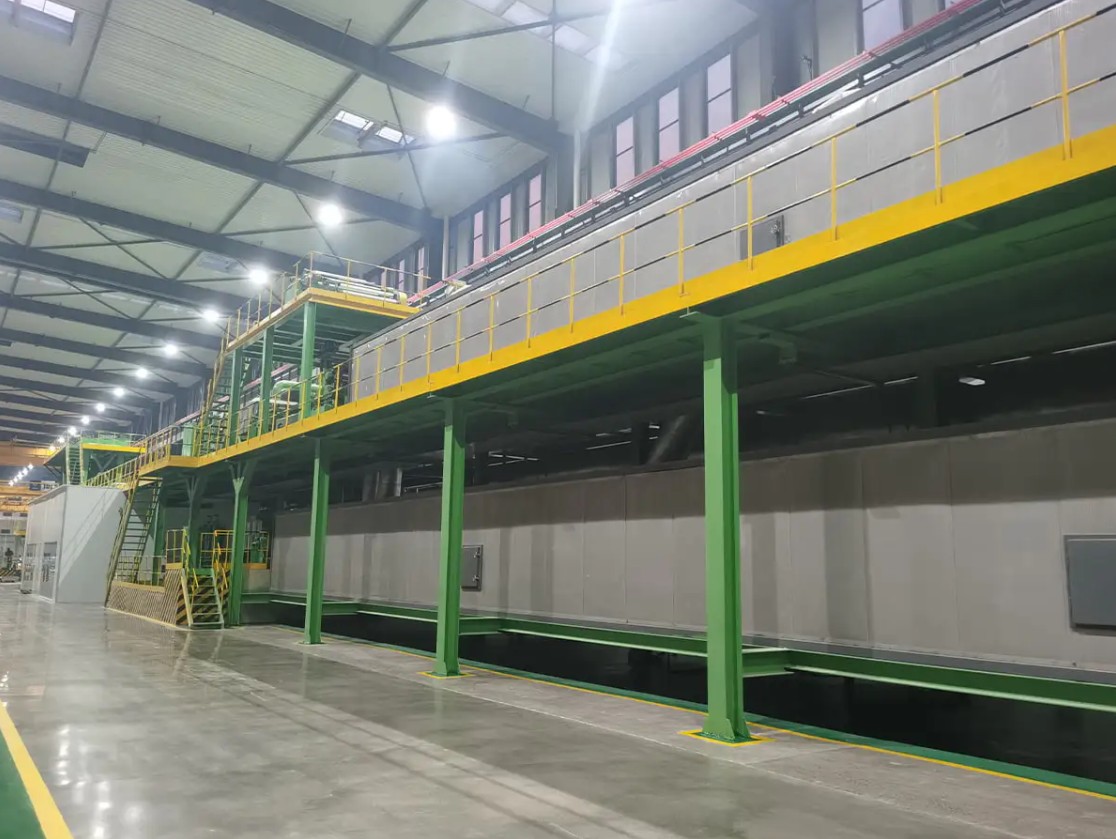
Ang tuluy-tuloy na linya para sa mga metal composite panel o coated coils ay sumusunod sa parehong pagkakasunud-sunod sa bawat planta: strip entry, surface treatment, coating o lamination, curing, finishing, at recoiling. Apat na pangkat ng auxiliary ang lumilitaw sa halos bawat layout. Sila ang magpapasya kung gaano kalinis ang strip, kung gaano katatag ang temperatura ng proseso, kung gaano natapos ang produkto, at kung gaano kahusay ang sugat sa huling coil.
| Grupo | Pangunahing gawain | Karaniwang hardware | Resulta kapag hindi pinansin |
|---|---|---|---|
| Paghahanda ng materyal | Linisin, painitin, at ihanay ang strip bago lagyan ng coating o lamination | Mga uncoiler, accumulator, mga linya ng paglilinis bago ang paggamot | Patong na mga miss, lamination voids, hindi pantay-pantay na malagkit na basa |
| Pagkondisyon ng proseso | Kontrolin ang temperatura, paggamot, at pagpasok ng init sa panahon ng patong | Mga hurno, chiller, mga yunit ng pagkontrol sa temperatura, mga heating zone | Under-cured coating, bowed panels, forced line speed reduction |
| Pagtatapos sa ibabaw at conversion | Magdagdag ng texture, profile, pelikula, o cut-to-length na mga format | Embossing machine, film laminators, grooving lines, gunting | Mababang idinagdag na halaga, dagdag na paghawak, kawalan ng kakayahang maghatid ng mga natapos na panel |
| Recoiling at paghawak | Panatilihin ang pag-igting, tamang hugis, at bumuo ng masikip na mga huling coil | Coil rerolling lines, tension leveller, recoiler | Telescoped coils, edge damage, paulit-ulit na strip breakage |
Paghahanda at paglilinis ng materyal
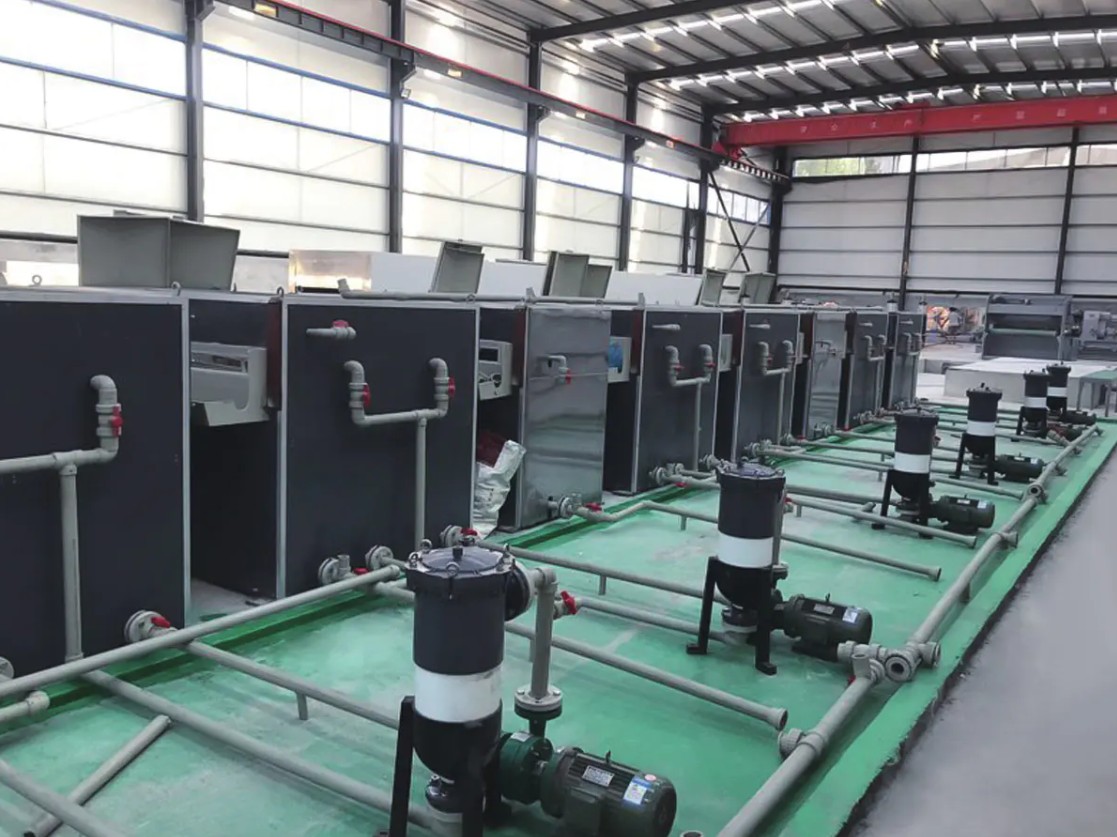
Bago mapagkakatiwalaan ang patong, ang ibabaw ng aluminyo o bakal ay dapat na walang gumulong na langis, alikabok, at oksido. Ang isang linya ng paglilinis bago ang paggamot ay kumokontrol sa konsentrasyon ng kemikal na paliguan, temperatura ng tubig sa banlawan, at seksyon ng pagpapatuyo. Ang output nito ay direktang nagbabago sa coating adhesion at final corrosion resistance. Ang isang maliit na pH drift ay maaaring mabawasan ang bigat ng layer ng conversion nang sapat upang ang coating ay magsisimulang magbalat pagkatapos ng ilang araw sa field.
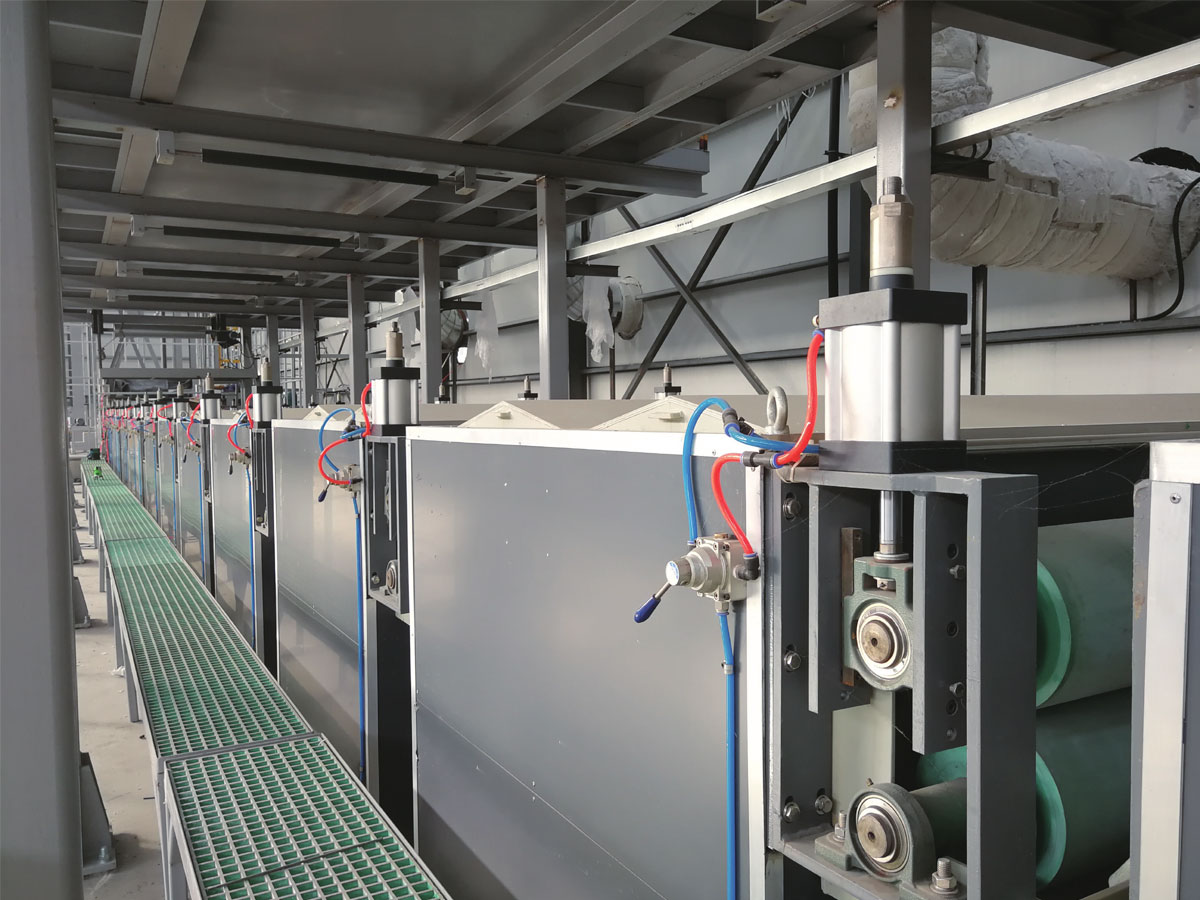
 Pretreatment Cleaning Line para sa Metal Coil Surface Treatment Ang linya ng paglilinis na ito ay nag-aalis ng gumulong na langis, alikabok, at mga oksido bago ang patong, na direktang nakakaapekto sa pagdirikit at paglaban sa kaagnasan. Binibigyang-diin ng teksto na kahit na ang maliit na pH drift ay maaaring magdulot ng pagkabigo ng coating, na ginagawang kritikal ang kagamitang ito para sa kalidad sa ibaba ng agos. Tingnan ang Produkto →
Pagtatapos sa ibabaw at conversion
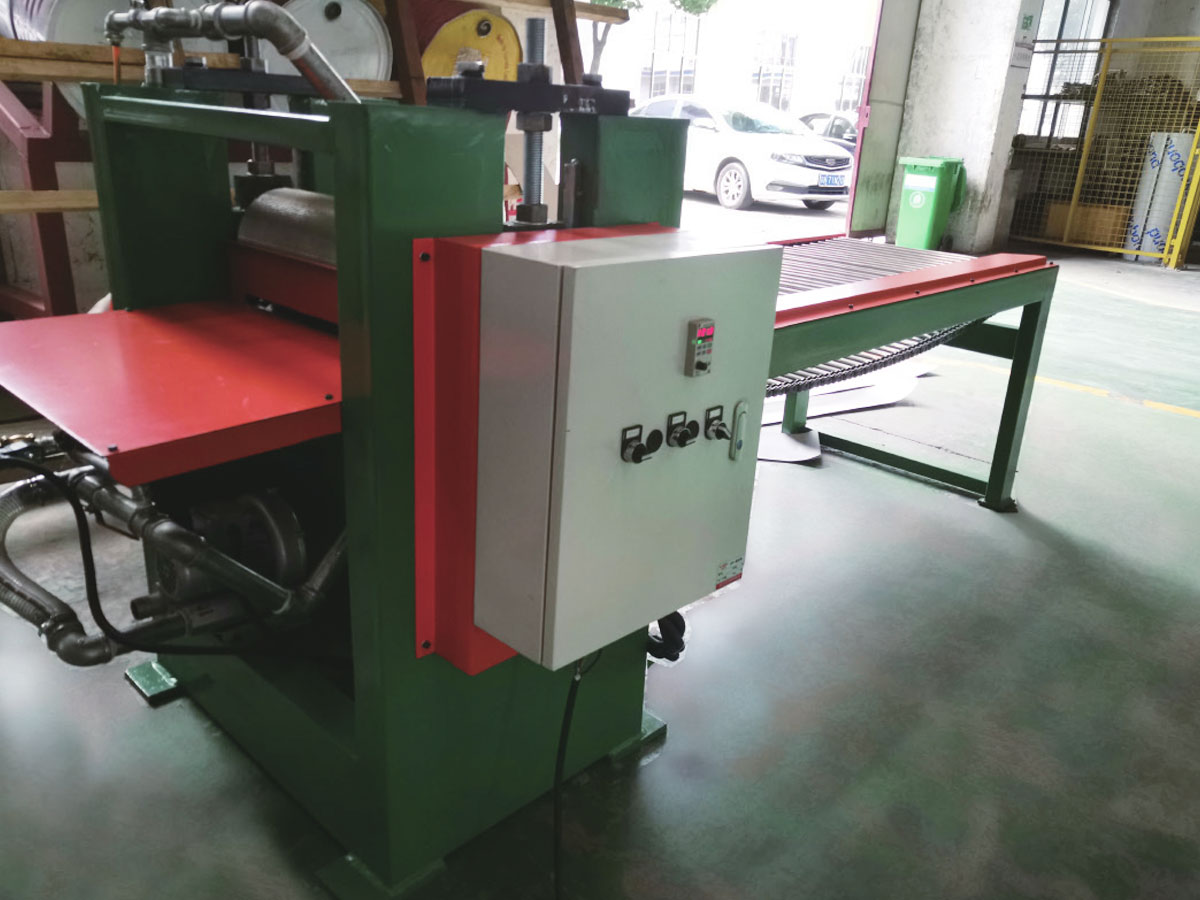
Pagkatapos ng paglalamina o patong, ang materyal ay kailangan pa ring maging isang produkto. Ang mga embossing machine ay nagdaragdag ng texture, ang mga laminator ng pelikula ay naglalagay ng proteksiyon o pandekorasyon na pelikula, at ang mga kagamitan sa pag-ukit at paggupit ay lumilikha ng mga lapad at mga format na iniuutos ng mga customer. Ang mga makinang ito ay karaniwang nakaupo sa ibaba ng agos ng pangunahing proseso, ngunit kinokontrol nila ang naihatid na halaga ng bawat metro kuwadrado.
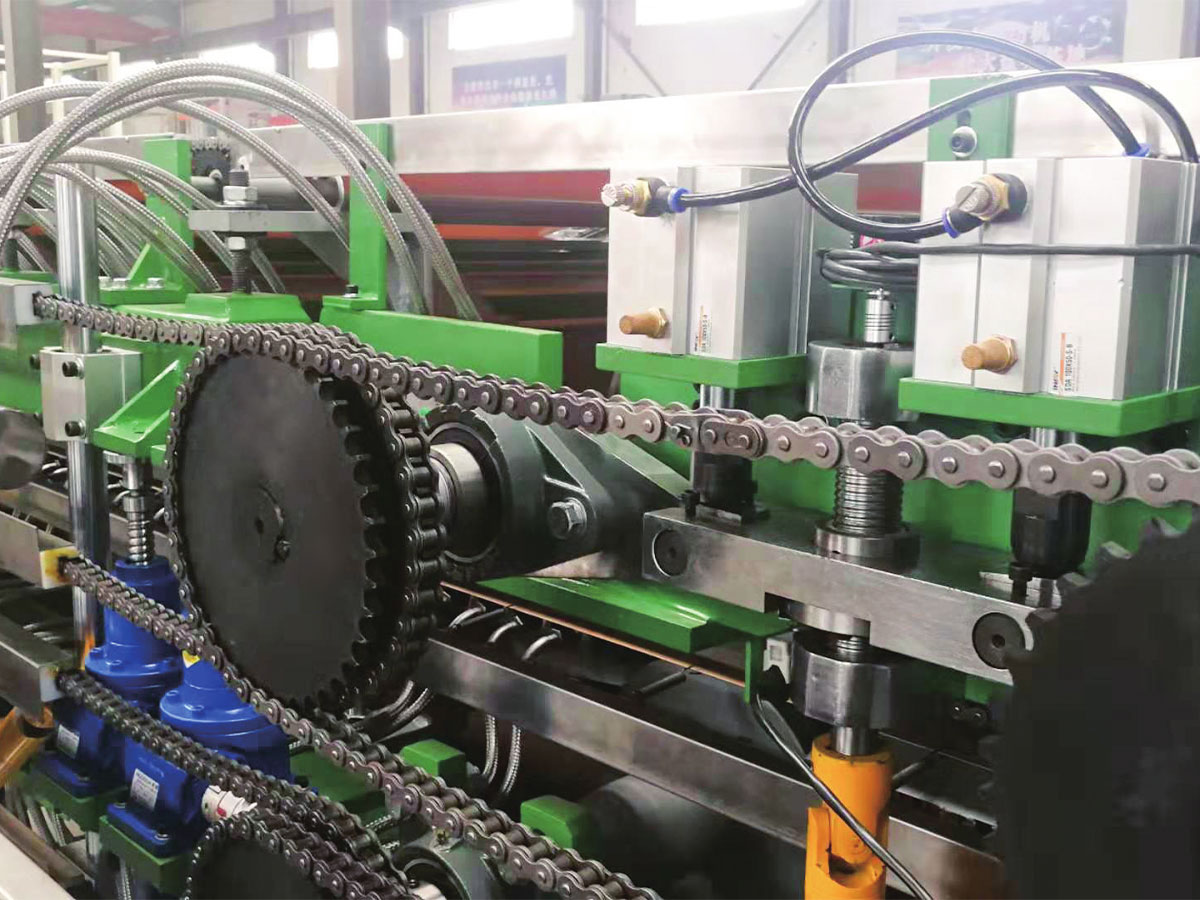
Embossing Machine para sa Pagdaragdag ng Texture at Rigidity sa mga Panel Pagkatapos ng coating, ang embossing ay nagdaragdag ng mga three-dimensional na pattern na nagpapaganda ng aesthetics at structural strength. Kinokontrol ng makinang ito ang naihatid na halaga ng bawat square meter, na nagbibigay ng mga nako-customize na texture at katumpakan na nakakatugon sa mga detalye ng customer. Tingnan ang Produkto → Recoiling at paghawak
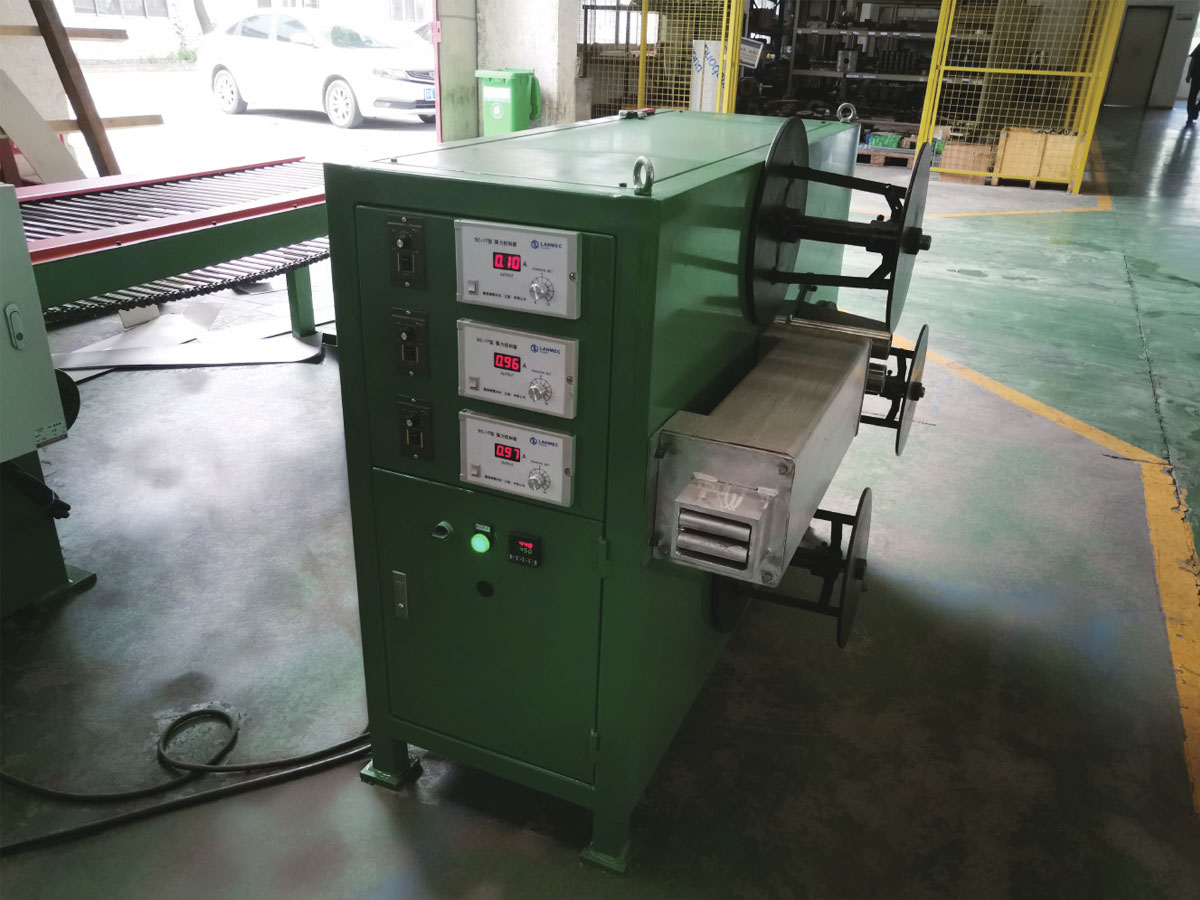
Ang tuluy-tuloy na mga linya ng proseso ay gumagawa ng mga coils, hindi panghuling produkto. Ang isang coil rerolling line ay nagre-rewind ng slit o coated coils upang alisin ang mga depekto, pahusayin ang telescoping, at itakda ang eksaktong haba o footage na kinakailangan ng susunod na hakbang sa produksyon. Ang kontrol sa tensyon ay kritikal; ang hindi pantay na pag-igting ay maaaring permanenteng mag-stretch ng manipis na aluminyo at gawing scrap ang isang mabibiling coil.
Coil Rerolling Production Line para sa Pagtatapos at Inspeksyon Ang rerolling line na ito ay nagre-rewind, nag-slit, at nagsusuri ng mga coil upang alisin ang mga depekto at magtakda ng eksaktong haba. Ang kontrol sa tensyon ay mahalaga dahil ang hindi pantay na tensyon ay maaaring permanenteng makapinsala sa manipis na aluminyo, kaya ang kagamitang ito ay direktang tinutukoy kung ang isang coil ay magiging mabentang produkto. Tingnan ang Produkto → Bakit ang mga pantulong na kagamitan ay nagdidikta ng tunay na pagganap ng output
Ang pangunahing makina ay nagtatakda ng teoretikal na bilis ng produksyon. Ang mga pantulong na kagamitan ay nagpapasya kung anong porsyento ng teoretikal na bilis na iyon ang magiging tinatanggap na produkto. Ito ang dahilan kung bakit ang bawat pangkat ng auxiliary ay nararapat sa parehong pansin sa engineering gaya ng pangunahing press o coating head.
Basahin ito bilang isang tipikal na hugis ng kontribusyon, hindi bilang mga numero na maaari mong idagdag nang magkasama. Ang paghahanda ng materyal ay karaniwang unang lumalabas dahil ang kontaminasyon sa entry section ay dumarami sa mga susunod na depekto. Pangalawa ang kontrol sa temperatura at curing dahil nakadepende ang coating at lamination sa isang matatag na heat curve. Ang surface finishing at conversion ay nagdaragdag ng direktang halaga ng produkto. Ang pagputol at pag-urong ay nakakaapekto sa ani at pagkawala ng paghawak. Kapag nagtutulungan ang mga pangkat ng auxiliary, ang linya ay maaaring patuloy na tumakbo malapit sa tunay nitong bilis ng disenyo. Kapag hindi nila ginawa, kahit na ang pinakamahusay na pangunahing press ay hindi makakabawi.
Ang nakatagong halaga ng pagpapabaya sa mga kagamitang pantulong
Isaalang-alang ang isang coil coating line kung saan ang pre-treatment bath chemistry ay sinusuri isang beses lamang sa isang linggo. Mabagal ang pag-drift ng pH, nagiging hindi pantay ang layer ng conversion, at dapat bawasan ang bilis ng linya upang mapanatili ang kalidad ng coating. Ang resulta ay lumalabas hindi bilang isang biglaang pagkasira ngunit bilang buwan-buwan ng nawalang output.
Ipinapakita ng orange na linya kung ano ang nangyayari kapag ang kagamitan ay napabayaan: ang downtime ay umaakyat mula labinlimang oras hanggang higit sa walumpung oras sa loob ng anim na buwan. Ang asul na linya, na may mga nakagawiang pagsusuri at pagpapalit ng maagang bahagi, ay nananatili sa ibaba ng dalawampung oras. Sa isang linya ng produksyon, ang bawat nawalang oras ay nagdadala ng kabuuang margin ng buong output para sa oras na iyon. Ang napapabayaang linya ay makakakonsumo din ng mas maraming ekstrang bahagi pagkatapos mabigo ang mga bearings at seal mula sa patuloy na labis na trabaho. Ang mga palatandaan ng babala ay madaling basahin: naantalang pag-init, iba't ibang tensyon, mga bahid ng coating, at mababang bilis ng linya. Kumilos bago ang mga palatandaang ito ay maging matigas na pinsala sa makina.
Sentralisado o nakapag-iisang auxiliary configuration
Mayroong dalawang praktikal na layout para sa mga pantulong na kagamitan. Sa isang sentralisadong pagsasaayos, ang isang pangkat ng mga pump, dryer, chiller, o monitor ay nagsisilbi ng ilang linya sa pamamagitan ng isang network ng pamamahagi. Sa isang standalone na pagsasaayos, ang bawat linya ay nagdadala ng sarili nitong dedikadong makina. Binabago ng pagpili ang footprint ng halaman, gastos sa pagpapatakbo, at pamamaraan ng pagpapanatili.
Ang radar chart ay naghahambing ng dalawang tipikal na pagsasaayos sa anim na praktikal na pamantayan. Ang sentralisadong pantulong na kagamitan ay nakakakuha ng mataas na marka sa espasyo sa sahig, kahusayan sa enerhiya, kadalian ng operasyon, at scalability dahil ang ibinahaging imprastraktura nito ay nagkakalat ng gastos sa maraming linya. Ang mga standalone na kagamitan ay nakakakuha ng matataas na marka sa pagiging epektibo sa gastos at kalabisan dahil iniiwasan nito ang mahabang distribution network at pinananatiling lokal ang mga pagkabigo. Para sa isang planta na may matatag na halo ng produkto at tuluy-tuloy na operasyon, ang mga sentralisadong sistema ay karaniwang naghahatid ng mas mababang gastos sa pagpapatakbo. Para sa isang planta na nagpapatakbo ng maraming maiikling pagbabago sa trabaho o mga espesyal na materyales, mas pinoprotektahan ng mga standalone na makina ang uptime. Ang tamang pagpipilian ay depende sa iyong bilang ng linya, plano ng shift, at hanay ng materyal.
| Criterion | Sentralisado | Nag-iisa |
|---|---|---|
| espasyo sa sahig | Compact, ang isang istasyon ay nagsisilbi ng ilang linya | Mas malaking footprint dahil may kanya-kanyang unit ang bawat linya |
| Pagkonsumo ng enerhiya | Mas mabuti dahil nakabahagi ang mga pump at drive | Mas simple ngunit madalas mas maraming pagkawala ng enerhiya sa bawat linya |
| Pagpapanatili | Nangangailangan ng naka-iskedyul na sentral na pagpapanatili | Maaaring ihiwalay at maayos ang unit nang mabilis |
| Redundancy | Ibaba; ang pagkabigo ng sentral na yunit ay humihinto sa maraming linya | Mataas; bawat linya ay may sariling backup na margin |
| Scalability | Mas mahirap palawakin pagkatapos maayos ang pipework | Madali, magdagdag ng isa pang dedikadong makina |
Pamantayan sa pagpili para sa pantulong na kagamitan sa metal composite at coil coating lines
Pumili ng pantulong na kagamitan na may parehong disiplina na ginagamit mo para sa pangunahing yunit. Ang proseso ng pagpili ay karaniwang sumasaklaw sa anim na lugar.
- Pagtutugma ng bilis: dapat sakupin ng auxiliary system ang pinakamabilis na bilis ng linya kasama ang 10 porsiyentong reserba.
- Material compatibility: tukuyin ang aluminum alloy, steel thickness, coil width, at surface chemistry bago humiling ng quote.
- Antas ng automation: magpasya kung manu-manong maglo-load ng mga coil ang mga operator o magsisimula at huminto mula sa isang central control room.
- Pag-access sa pagpapanatili: suriin ang pagkakapareho ng bahagi at kung ang unit ay maaaring ihiwalay para sa pag-aayos.
- Tugon sa serbisyo: kumpirmahin ang malayuang pagsusuri at pagkakaroon ng mga lokal na ekstrang bahagi.
- Kakayahang umangkop sa hinaharap: mag-iwan ng espasyo para sa isang mas malawak na coil, isang mas makapal na substrate, o isang karagdagang coating head.
Ang chart ay nagpapakita ng tipikal na coil coating line na namuhunan sa isang mas magandang pre-treatment station, karagdagang dryer zone, at isang bagong recoiler. Bumaba ang halaga ng depekto mula $120,000 bawat taon hanggang $35,000 dahil inalis ng paglilinis at pagkontrol sa temperatura ang mga pangunahing pinagmumulan ng pagkabigo ng coating. Bumaba ang materyal na basura mula $95,000 hanggang $30,000 dahil huminto ang linya sa paggawa ng mga off-spec coil sa panahon ng startup at changeover. Bumaba ang halaga ng enerhiya dahil ang linya ay hindi na kailangang mag-overheat sa strip upang mabayaran ang hindi matatag na paggamot. Bumaba ang gastos sa downtime mula $140,000 hanggang $38,000 dahil kasama sa mga bagong auxiliary unit ang malayuang pagsubaybay at mas mabilis na pag-access. Ang kabuuang taunang pagtitipid ay humigit-kumulang $290,000, na karaniwang nagbabayad para sa pag-upgrade sa loob ng dalawang taon.
Tumingin sa iyong sariling linya na may parehong mga mata na ilalapat mo sa isang bagong pamumuhunan. Tukuyin kung aling auxiliary function ang lumilikha ng pinakamadalas na pagtanggi o paghinto, at ihambing ito sa pangunahing kakayahan ng makina. Ang nag-iisang paghahambing na iyon ay madalas na nagpapakita ng mas malaking pagtitipid kaysa sa pagpapalit ng pangunahing kagamitan. Para sa mas malalim na pag-unawa sa pagpili ng linya, suriin ang kumpletong gabay sa pagpili ng high-performance metal composite panel production line . Kaya mo rin makipag-usap nang direkta sa tagagawa tungkol sa isang configuration para sa iyong partikular na paghahalo ng materyal at floor plan.