
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ang pagpoproseso ng aluminyo coil ay bihirang nabigo sa isang dramatikong paraan. Ito ay nabigo sa pamamagitan ng drift: ang pang-itaas na coat ay gumagapang ng dalawang micron sa ibabaw ng target, ang oven ay nawawalan ng apat na degree sa pagitan ng mga coils, ang accumulator ay tumatakbo nang maikli sa tuwing ang linya ay lampas sa 45 metro bawat minuto, at anim na linggo mamaya isang facade panel ang delaminate sa site. Ang proseso mismo ay isang tuluy-tuloy na chain - uncoiling, splicing, pretreatment, coating, curing, lamination, cooling at rewinding - at ang bawat link dito ay sinusukat sa mga segundo at micron. Ang praktikal na punto sa harap: ang isang coil line ay maaasahan lamang gaya ng pinakamabagal na yugto nito, ang cure window nito at ang routine ng pagpapalit ng coil nito. Ang lahat ng iba pa, mula sa chrome-free na pretreatment hanggang sa roller leveling, ay umiiral upang mapanatili ang tatlong bagay na iyon sa loob ng tolerance.
Mula sa Uncoiler hanggang Rewinder: Ano ang Sinasaklaw ng Aluminum Coil Processing
Ang isang coating line ay gumagalaw ng strip sa isang direksyon. Binabayaran ng uncoiler ang coil, pinuputol ng isang shear ang buntot, at tinatahi ng splicer ang bagong coil sa luma habang ang isang accumulator ay nag-iimbak ng sapat na strip para patuloy na tumakbo ang linya sa panahong iyon. Pagkatapos ay papasok ang strip sa pretreatment: alkaline cleaning, staged rinsing, at isang conversion coating na inilapat sa kinokontrol na temperatura, na sinusundan ng dry-off oven na kailangang alisin ang bawat bakas ng moisture bago dumapo ang primer roller sa ibabaw.
Ang unang yugto na iyon ay nararapat na igalang dahil ito ay hindi na mababawi. Ang isang micron ng natitirang rolling oil, o isang alkaline film na hindi nalabhan ng mahina, ay magpapahina sa pagdirikit bago pa man mailapat ang finish coat, at hindi ito maibabalik ng anumang halaga ng paggamot. Itinuturing ng mga Builder na nakakuha ng tama ang pretreatment bilang isang makina sa sarili nitong karapatan, na may sarili nitong mga drive, chemical dosing at mga checkpoint, sa halip na isang accessory na naka-bold sa entry ng coater.
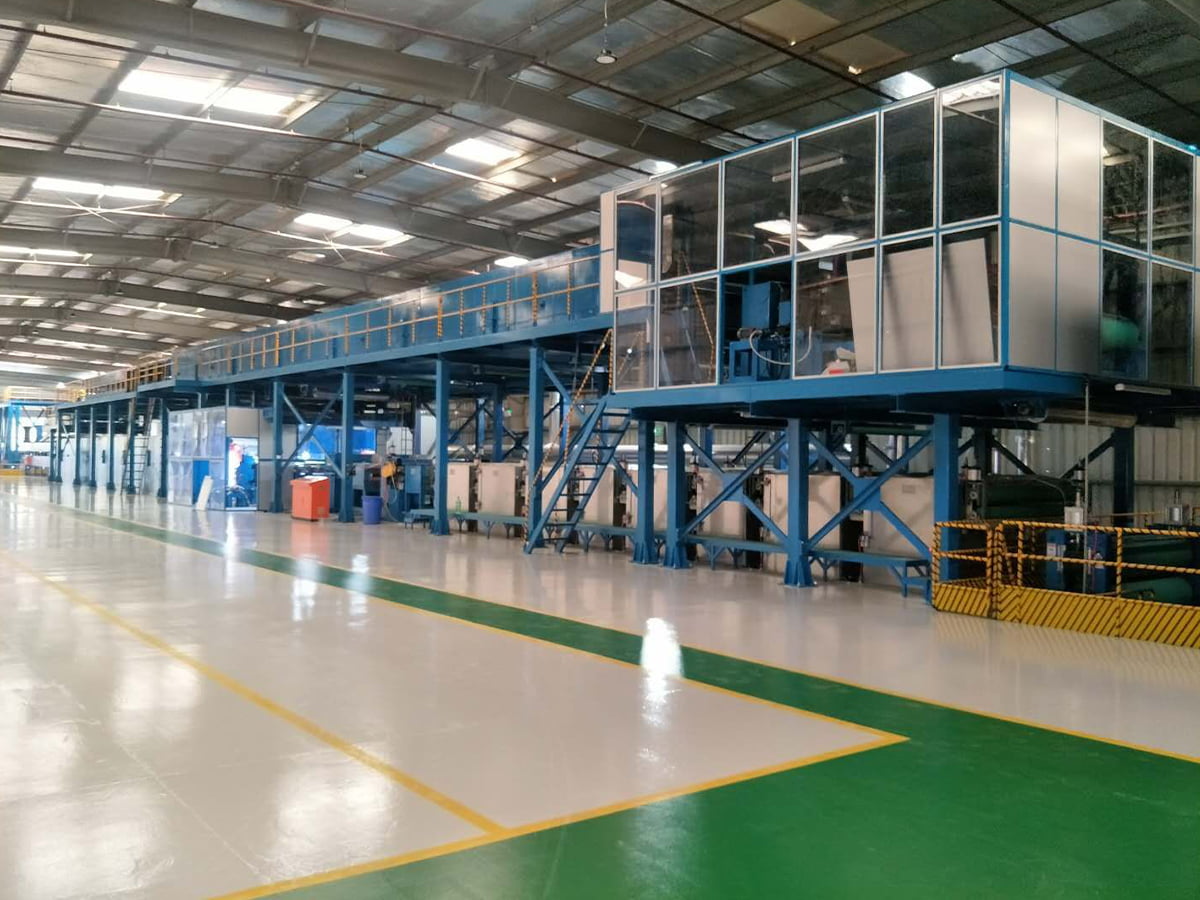
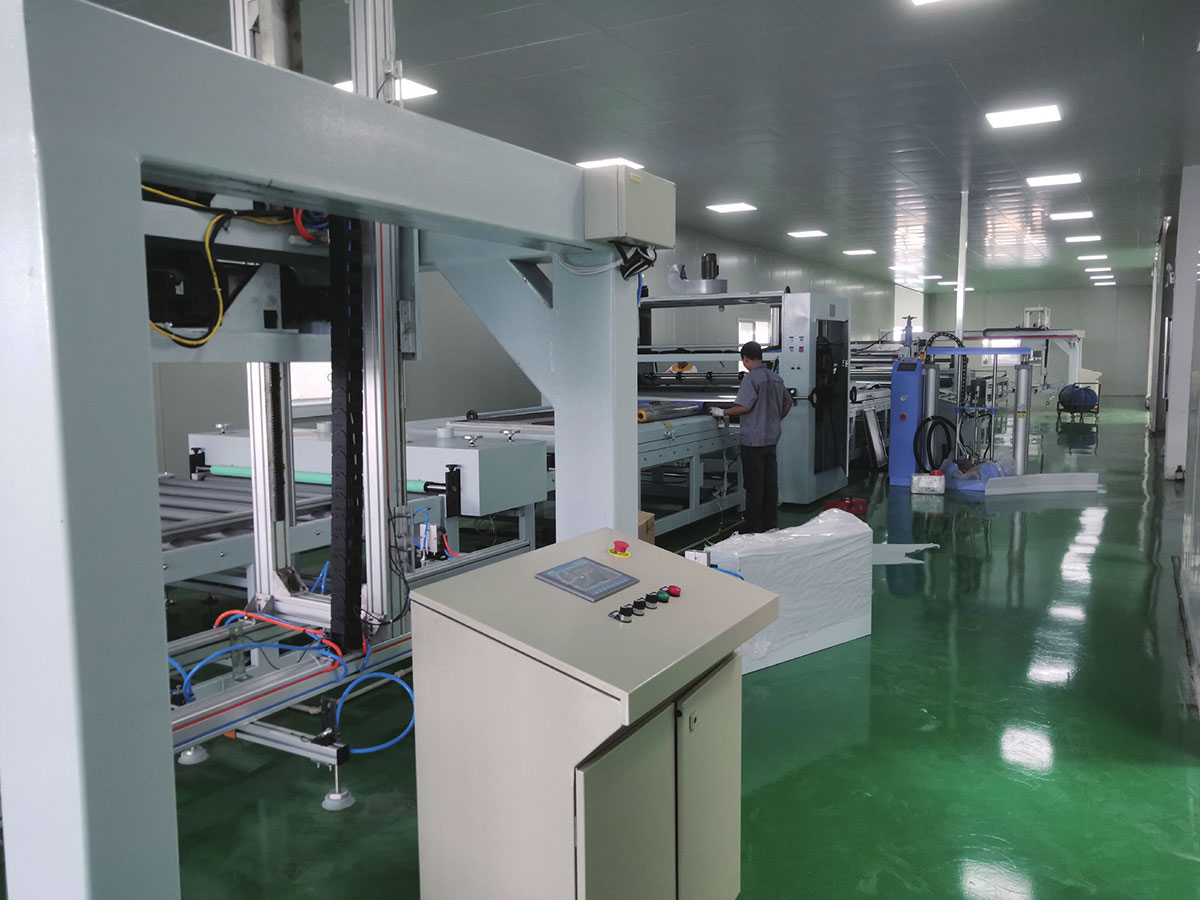
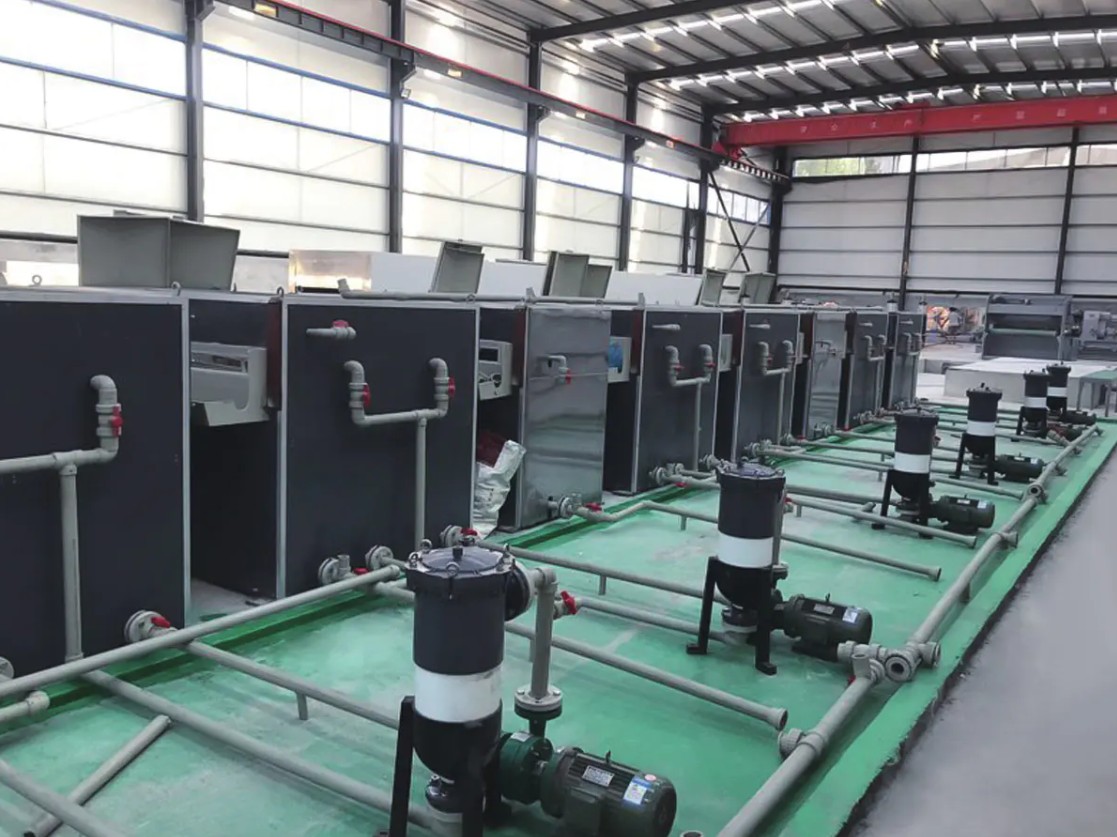
 Linya ng Paglilinis bago ang paggamot Ang kalinisan ng mga ibabaw ng metal at ang kalidad ng mga chemical conversion coatings ay direktang tumutukoy sa corrosion resistance, paint adhesion, at final product quality... Tingnan ang Produkto →
Pagkatapos ng coating at curing, ang strip ay maaaring laminated na may protective o decorative film, embossed para sa texture, cooled at rewound sa ilalim ng kontroladong tensyon. Ang pagkontrol sa tensyon ay higit na mahalaga kaysa sa inaasahan ng karamihan sa mga mamimili: ang isang sugat na likid na masyadong masikip ay may mga marka na lumilitaw lamang pagkatapos ng pagyuko, at ang isang sugat ay masyadong maluwag na mga teleskopyo sa transit.
Ang Bilis ng Linya ay Nagtatakda ng Tunay na Kapasidad, Hindi ang Rating ng Motor
Ang bawat yugto sa isang linya ng coil ay may sariling bilis ng kisame, at ang pinakamabagal ay nagpapasya kung ano ang aktwal mong ipapadala. Inihahambing ng tsart sa ibaba ang praktikal na maximum ng anim na yugto sa isang mid-range na aluminum coil coating line.
Ang mga numerong ito ay hindi mga numero sa marketing; ang mga ito ay ang mga bilis kung saan ang bawat yugto ay gumagawa pa rin ng isang mabibiling ibabaw. Ang top coat station ay nagtatakip ng linya sa 42 metro kada minuto, dahil ang film build at solvent flash-off ay parehong nangangailangan ng oras, at ang pagtulak sa puntong iyon ay nagdudulot ng orange-peel texture at drying-edge defects. Ang panimulang aklat sa 48 metro bawat minuto at ang laminator sa 36 metro bawat minuto ay mahalaga lamang kapag parehong tumakbo nang sabay-sabay, na eksakto ang kaso sa isang pinagsamang linya ng coating at lamination. Ang isang makina na naka-quote sa 60 metro bawat minuto ay samakatuwid ay isang 36 metro bawat minutong linya kung ang iyong produkto ay nangangailangan ng film lamination, at mas malapit sa 25 metro bawat minuto kapag ang sheet leveling ay kasama. Iyon ang dahilan kung bakit dapat dalhin ng anumang numero ng kapasidad ang recipe ng produkto: ang parehong hardware ay naghahatid ng tatlong magkakaibang mga output. Ang mga mamimili na naghahambing ng dalawang quotation sa iisang numero ng bilis ay hindi naghahambing ng parehong bagay.
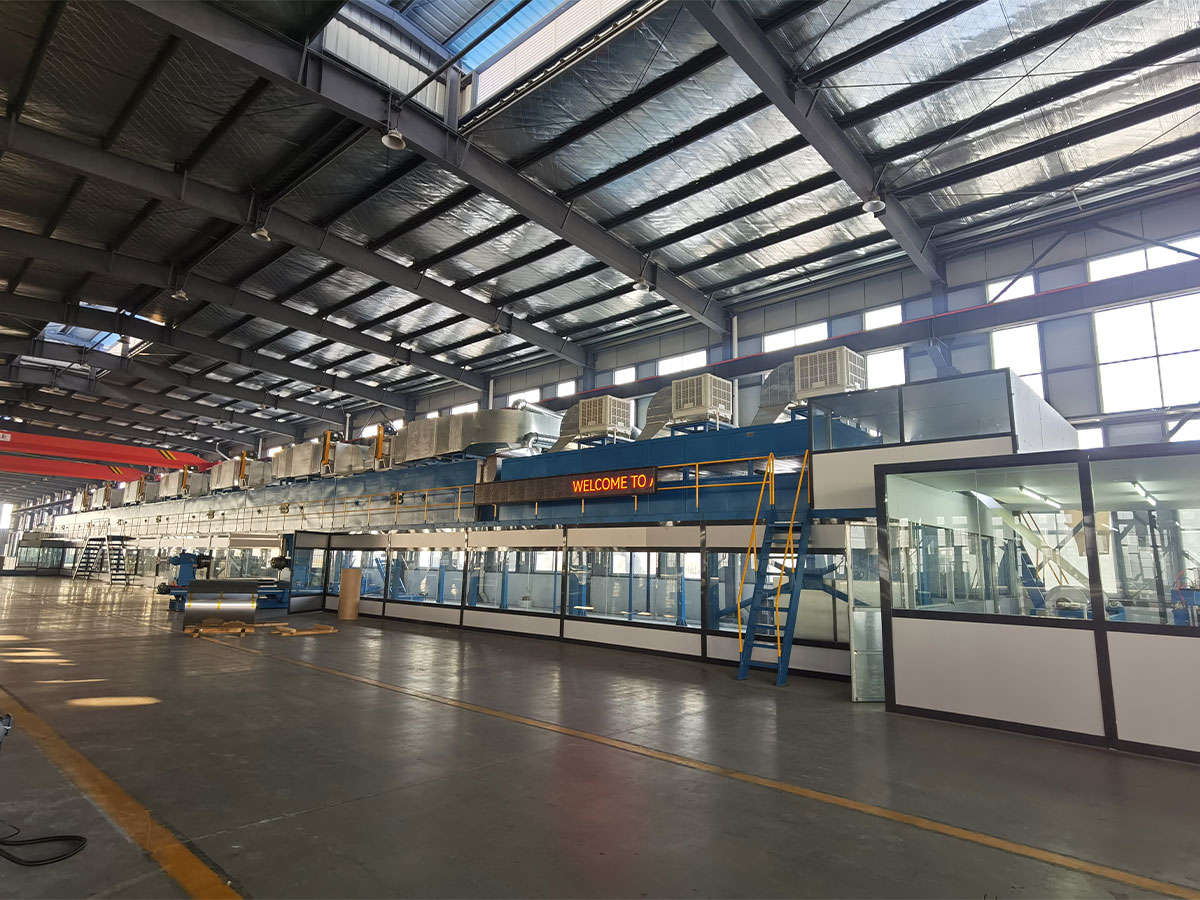
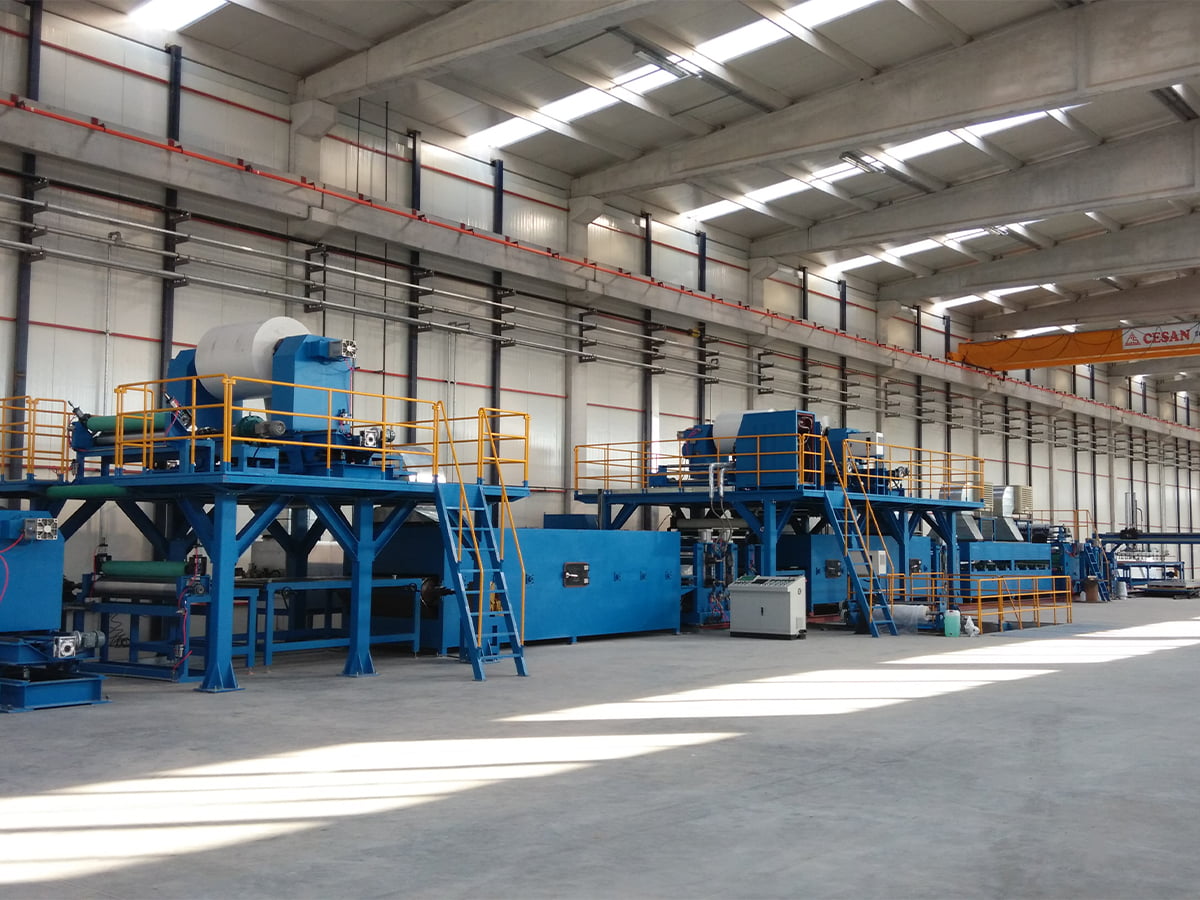
 Aluminum/Steel Coil Coating at Printing Line Mga Kagamitan sa Kagamitan Tingnan ang Produkto →
Para sa mas malapit na pagtingin sa kung paano isinasalin ang mga trade-off na ito sa mga komersyal na resulta, basahin ang tungkol sa mga bentahe ng produksyon na maaaring dalhin ng isang metal coil coating line .
The Cure Window: Kung Saan Nagsisimula ang Karamihan sa Mga Problema sa Adhesion
Ang lunas ay isang relasyon sa oras at temperatura na sinusukat sa strip, hindi sa hangin. Ipinapakita ng profile sa ibaba kung ano ang nangyayari sa isang five-zone oven na sinusundan ng isang cooling section.
Matarik na umakyat ang kurba sa unang dalawang zone, pumapatag sa pagitan ng mga zone tatlo at limang sa humigit-kumulang 226 hanggang 232 degrees Celsius, pagkatapos ay bumagsak sa cooling section. Ang talampas na iyon ay hindi isang mungkahi. Ang polyester at PVDF coatings ay nangangailangan ng metal mismo, hindi ang oven air, upang maabot ang tinukoy na peak na temperatura ng metal, at karamihan sa mga detalye ay nasa pagitan ng 224 at 232 degrees Celsius na may dwell na 20 hanggang 40 segundo. Ang pagbabasa ng temperatura ng hangin sa halip na ang temperatura ng strip ay ang pinaka-karaniwang pagkakamali sa pag-commissioning, dahil ang strip na tumatakbo sa 42 metro bawat minuto ay sumisipsip ng init na naiiba mula sa strip na tumatakbo sa 28. Ang under-cure ay nag-iiwan sa pelikula na malambot at adhesion marginal, habang ang over-cure ay nagiging malutong, kaya ang coating ay nabibitak sa isang mahigpit na liko kahit na ang tigas ng lapis ay mukhang mahusay. Itala ang profile na ito para sa bawat coil, hindi isang beses sa pag-commissioning.
Kung Ano ang Talagang Nagkakamali: Mga Depektong Pattern sa Mga Linya ng Coil
Ang mga claim sa kalidad sa coated coil ay sumusunod sa medyo stable na pattern, at ang pattern ay nagsasabi sa iyo kung saan gagastusin ang iyong badyet sa instrumentation.
Ang pagkawala ng adhesion at paglihis ng pagbuo ng pelikula ay magkakasamang tumutukoy sa kalahati ng mga claim na ipinapakita dito, at parehong bumabalik sa parehong dalawang variable: kalidad ng pretreatment at kontrol sa paggamot. Karaniwang lumalabas ang hindi pagkakatugma ng kulay at gloss pagkatapos ng pagbabago ng coil, kapag ang isang bagong alloy lot, ibang primer batch o isang cooler strip ay nagpalit ng shade ng ilang unit. Ang mga reklamo sa flatness ay lumalabas sa ibang pagkakataon, madalas pagkatapos ng leveling o pagkatapos maputol at ma-laminate ang mga panel, na ginagawa itong pinakamahal na kategoryang itatama. Ang pinsala sa gilid at splice ay ang pinakamaliit na hiwa ngunit ang pinakamabilis na ayusin, dahil ito ay isang mekanikal na setting sa halip na isang problema sa kimika. Apat sa anim na kategorya ang maaaring ipagtanggol gamit ang instrumentation - strip temperature, film weight, color measurement at tension logging - sa halip na operator judgement. Iyon ang argumento para sa pagbili ng pagsukat bilang bahagi ng linya sa halip na bilang isang nahuling pag-iisip.
Pagtutugma ng Linya sa Produkto: Standard Coating versus A2 Fire-Rated Coil
Dalawang linya ng coil ng magkatulad na presyo ay maaaring itayo para sa ganap na magkakaibang mga produkto. Ang paghahambing sa ibaba ay nagbibigay ng anim na dimensyon na karaniwang tinitimbang ng mga mamimili laban sa isa't isa.
Inihahambing ng radar ang isang karaniwang PE o PVDF coil coating line na may linyang na-configure para sa A2 fire-rated coil composite production, na naka-score mula 0 hanggang 10 sa anim na dimensyon. Ang karaniwang linya ay nanalo sa bilis ng linya, film build flexibility at energy efficiency, dahil ito ay nagpapatakbo ng mas simpleng chemistry at nagbabago ng mga recipe nang mas mabilis. Panalo ang configuration ng A2 sa fire performance at changeover flexibility, dahil karaniwang pinagsasama nito ang fire-rated core sa aluminum na balat sa isang pass. Wala alinman sa hugis ay mas mahusay sa ganap na mga tuntunin; naglalarawan lamang sila ng iba't ibang mga produkto at iba't ibang mga merkado. Ang mahalaga sa yugto ng panipi ay ang anim na axes ay nai-score laban sa sarili mong halo ng produkto sa halip na isang generic na benchmark, dahil ang isang linyang na-optimize para sa exterior cladding ay isang hindi magandang tugma para sa isang planta na nagbabago ng kulay sa bawat shift. Kung nasa iyong roadmap ang mga fire-rated na panel, subukan ang adhesion axis na pinakamahirap sa mababang timbang ng pelikula, kung saan ang mga sistemang puno ng mineral ay kumikilos nang iba sa plain polyester.
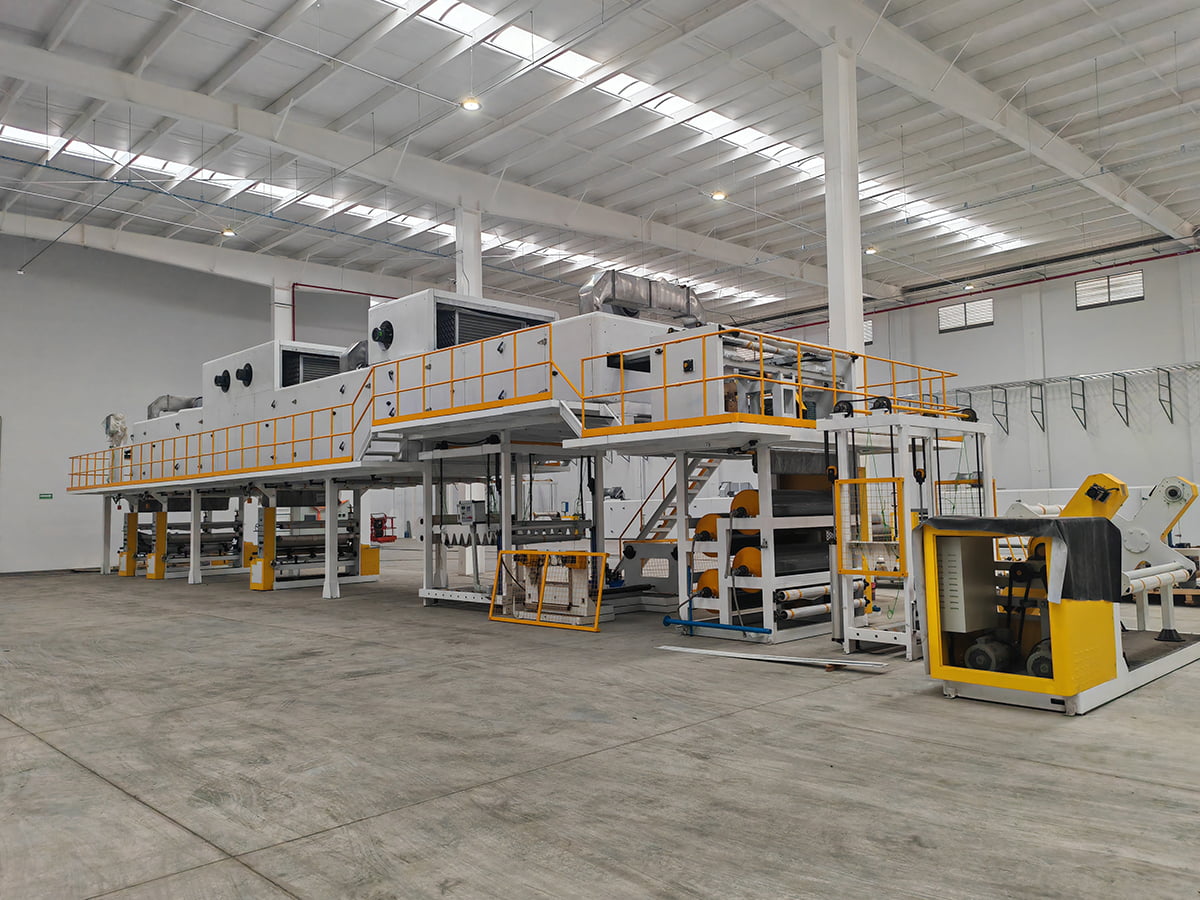
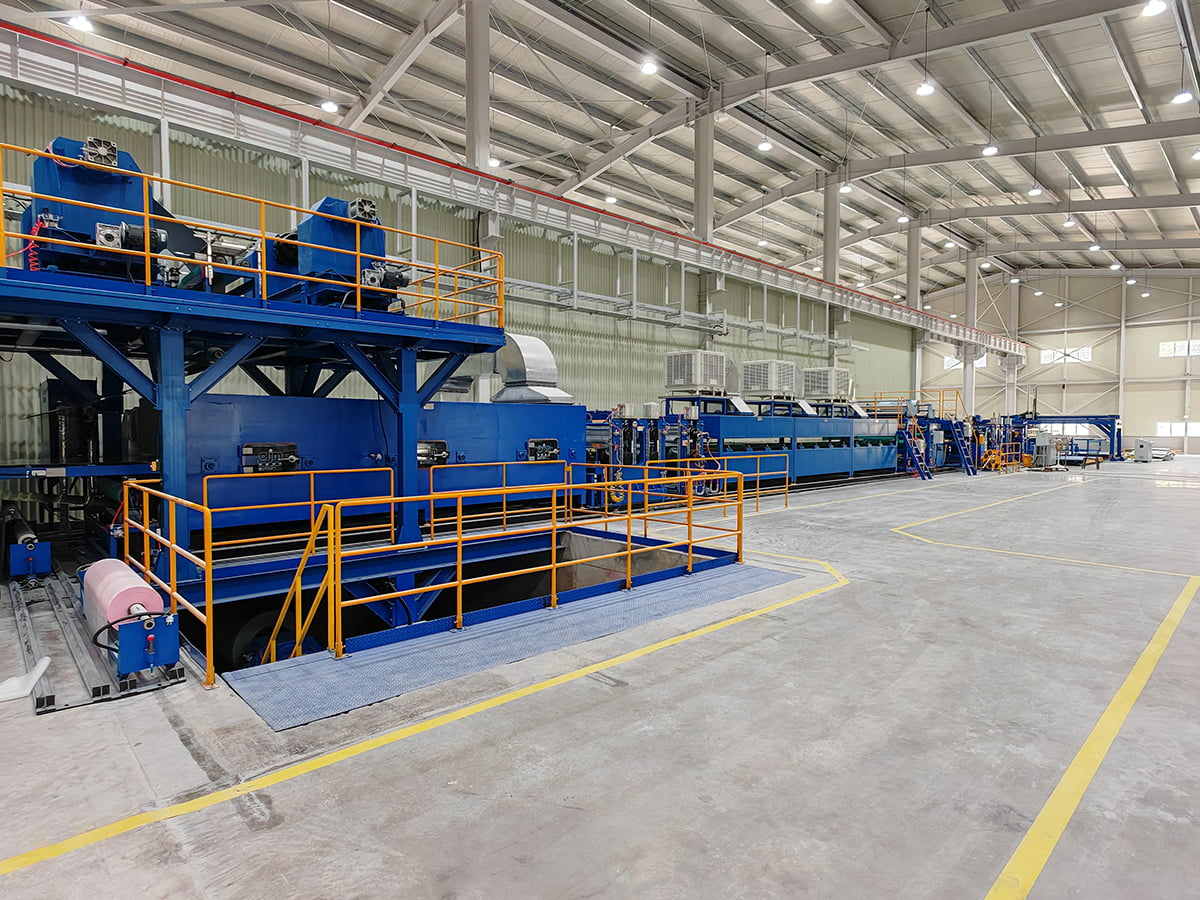
 A2 Coil Production Line/A2 ACP Composite Line Mga Kagamitan sa Kagamitan Tingnan ang Produkto →
Mga Pagpapahintulot na Karapat-dapat I-lock sa Kontrata
Ang isang quotation na naglilista lamang ng bilis at lapad ng coil ay nag-iiwan sa mga mamahaling variable na bukas. Ipinapakita ng talahanayan sa ibaba ang mga parameter na dapat isulat bilang na-verify na pamantayan sa pagtanggap, kasama ang paraan na ginamit upang suriin ang bawat isa.
| Parameter | Praktikal na banda | Bakit ito mahalaga | Paano i-verify |
|---|---|---|---|
| Pagbuo ng coating film | Target na plus o minus 2 microns | Nagtatakda ng gloss, kulay at buhay ng warranty | Strip weight test o XRF |
| Pinakamataas na temperatura ng metal | 224 hanggang 232 degrees Celsius | Ang under-cure ay nagpapahina sa pagdirikit, ang sobrang pagpapagaling ay nakakasira sa pelikula | Thermolabel strip sa bawat coil |
| Bilis ng linya stability | Sa loob ng 3 porsiyento ng itinakdang bilis | Ang mga bilis ng swing ay nagbabago ng pagbuo at oras ng pagtira ng pelikula | Magmaneho ng trend log sa loob ng 8 oras |
| I-strip ang flatness pagkatapos ng leveling | 0 hanggang 3 I-units | Lumilitaw lamang ang pagkawaksi pagkatapos ng baluktot at paglalamina | Tuwid na gilid sa isang patag na plato |
| Oras ng pag-ikot ng splicer | 45 hanggang 90 segundo sa buong bilis | Tinutukoy ang haba ng scrap at dami ng nagtitipon | Nag-time run sa panahon ng pagtanggap |
Anumang bagay na hindi nakalista dito ay napag-uusapan pa rin, ngunit mas madaling makipag-ayos bago ang unang coil ay sinulid.
Isang Maikling Pre-Order Checklist
Gamitin ang listahan sa ibaba bilang isang filter bago i-shortlist ang anumang supplier, kung ang saklaw ay isang coating line, isang composite na linya o isang solong nauugnay na makina.
- Magpadala ng mga tunay na sample ng coil, kasama ang haluang metal at temper na balak mong patakbuhin, hindi lamang mga sertipiko ng mill.
- Humingi ng isang naitala na profile ng temperatura ng strip sa tatlong bilis ng linya, hindi isa.
- Kumpirmahin ang oras ng pagpapalit ng recipe sa pagitan ng iyong dalawang pinakakaraniwang produkto.
- Sumang-ayon sa paraan ng pagtanggap para sa pagbuo ng pelikula, pagdirikit at kulay bago ipadala.
- Suriin kung aling mga ekstrang bahagi ang lokal na hawak at kung paano inihahatid ang malayuang suporta.
- Kumpirmahin kung ang isang supplier ay maaari ding magbigay ng A2 core, coated aluminum coil at bonding film, dahil pinaikli ng isang source ang commissioning loop.
Ang pinakamagandang sandali para itanong ang mga tanong na ito ay bago ang purchase order, kapag ang mga inhinyero ay mayroon pa ring leverage at mga opsyon. Kung gusto mo ng pangalawang opinyon sa isang partikular na produkto - coated coil, fire-rated composite coil, flooring o leather lines - ang pinakamabilis na ruta ay ang ipadala ang iyong target na detalye sa aming mga inhinyero ng proseso at hayaan silang tumugon sa isang ruta ng proseso sa halip na isang pahina ng catalog.