
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Sa industriya ng materyal na gusali, ang linya ng ACP ay isang tuluy-tuloy na linya ng produksyon para sa mga aluminum composite panel (ACP). Kung ang isang paghahanap ay nagdala sa iyo dito habang hinahanap mo ang Affordable Connectivity Program, pakitandaan na ang artikulong ito ay sumasaklaw sa kahulugan ng pagmamanupaktura ng ACP. Pinoproseso ng mga linya ng ACP ang mga aluminum coil, core material, bonding film, at protective film sa mga natapos na panel para sa mga facade ng gusali, wall cladding, mga palatandaan, kisame, at interior paneling. Ang desisyon na bumili ng linya ng ACP ay nakakaapekto sa kalidad ng iyong produkto, gastos sa pagpapatakbo, at flexibility sa merkado sa loob ng maraming taon. Para sa kadahilanang ito, ang pagpili ng kagamitan ay nararapat ng higit na pansin kaysa sa isang simpleng paghahambing ng presyo.
Ano ang Ginagawa ng ACP Line
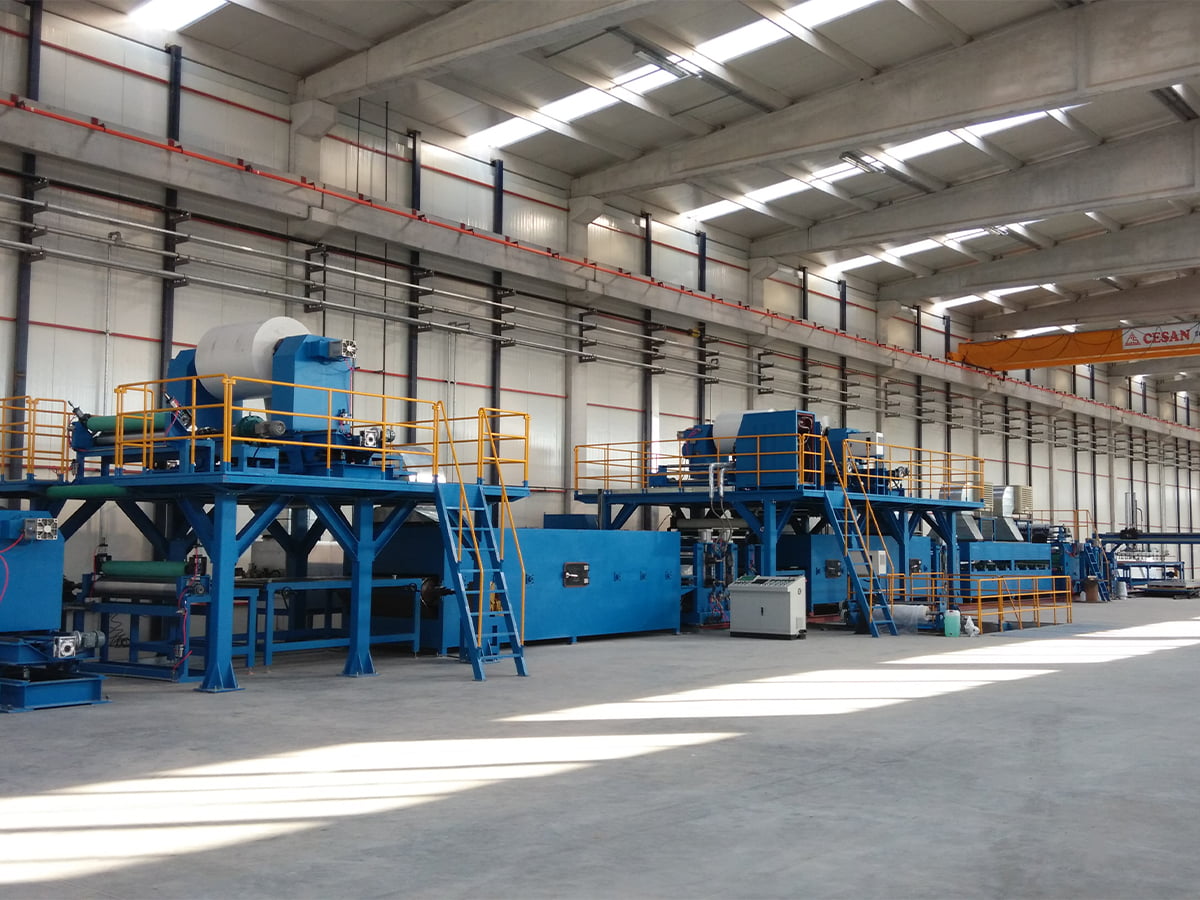
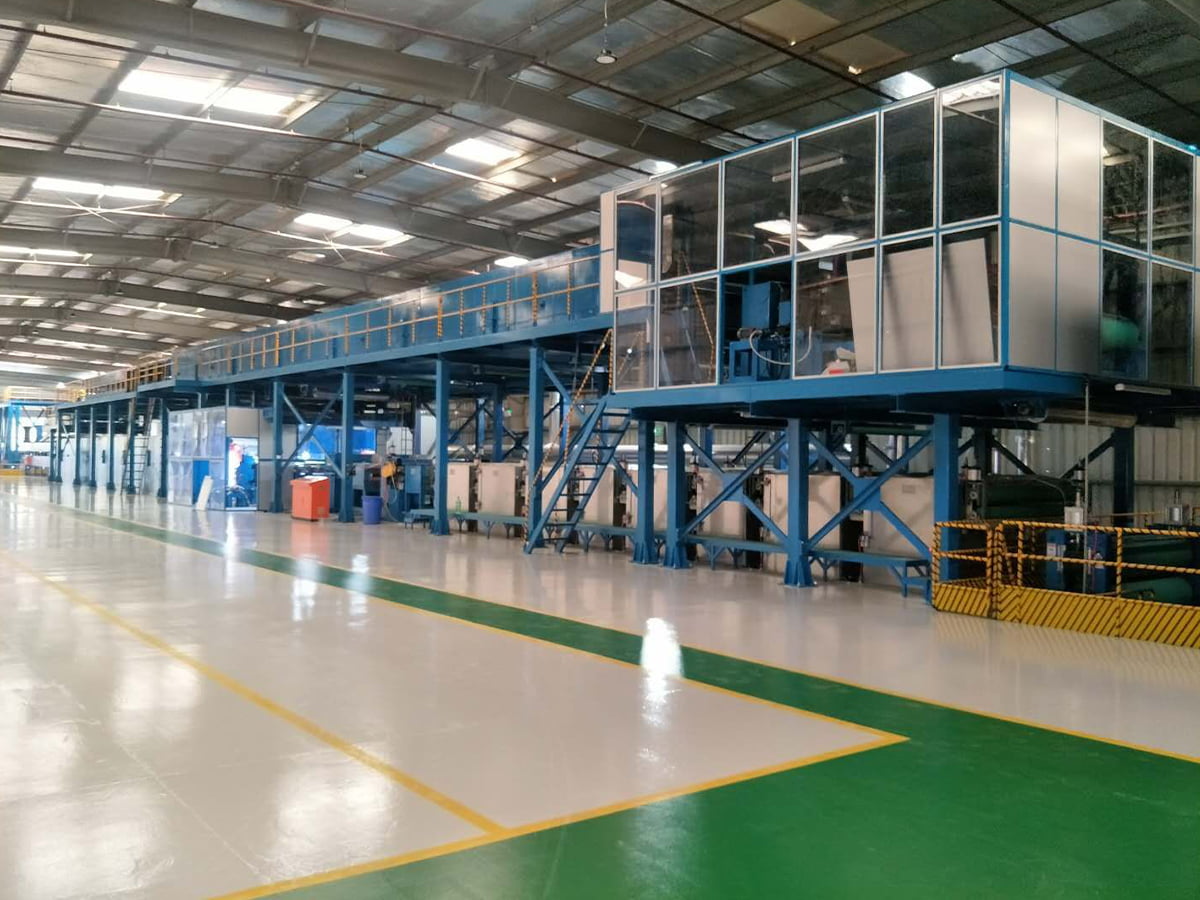
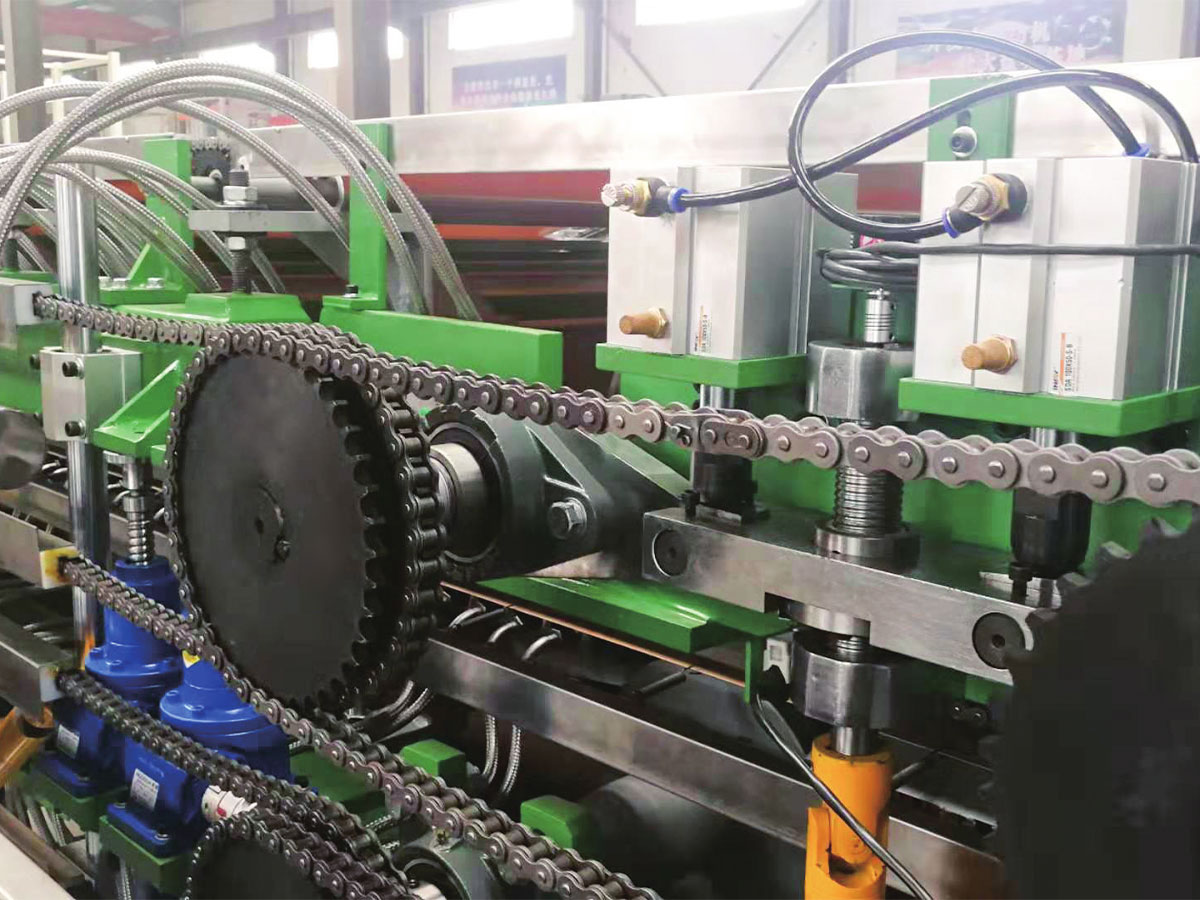
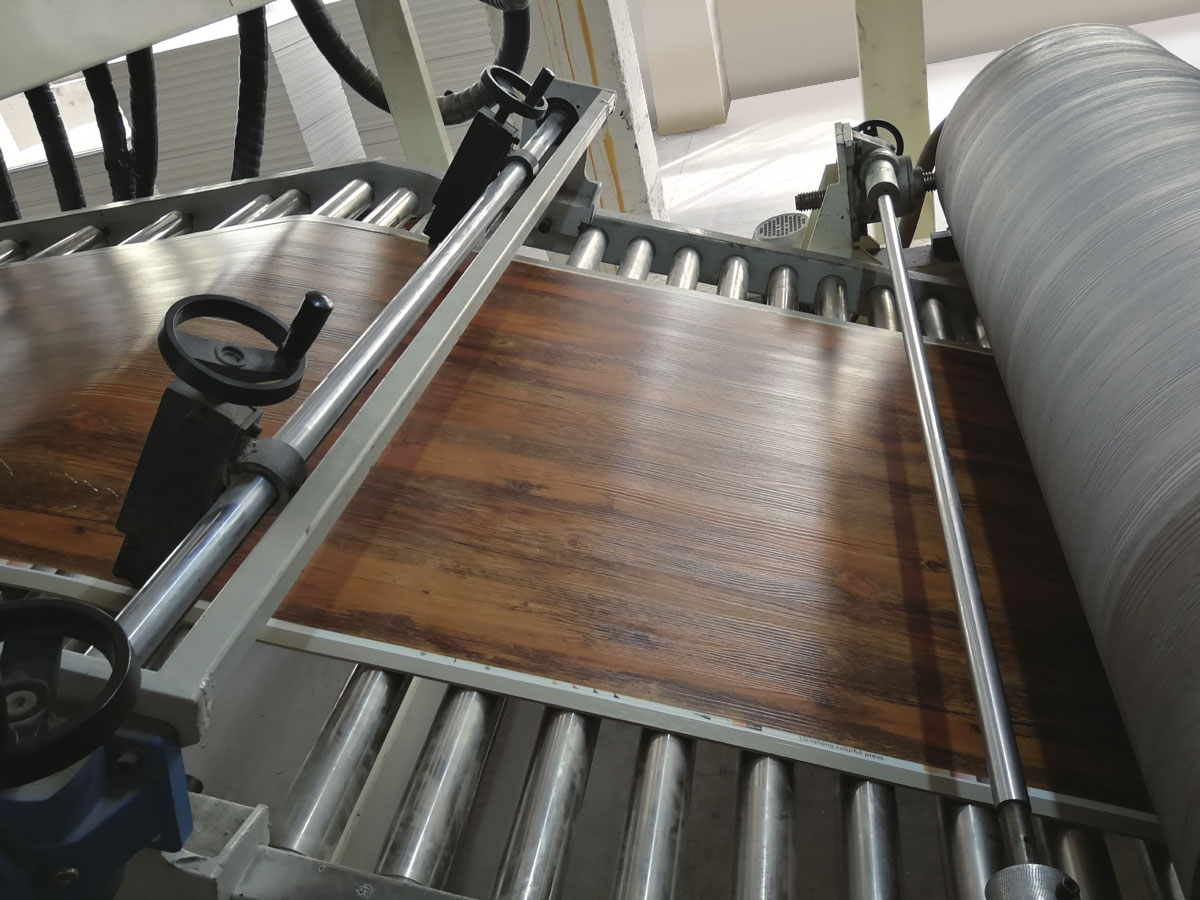
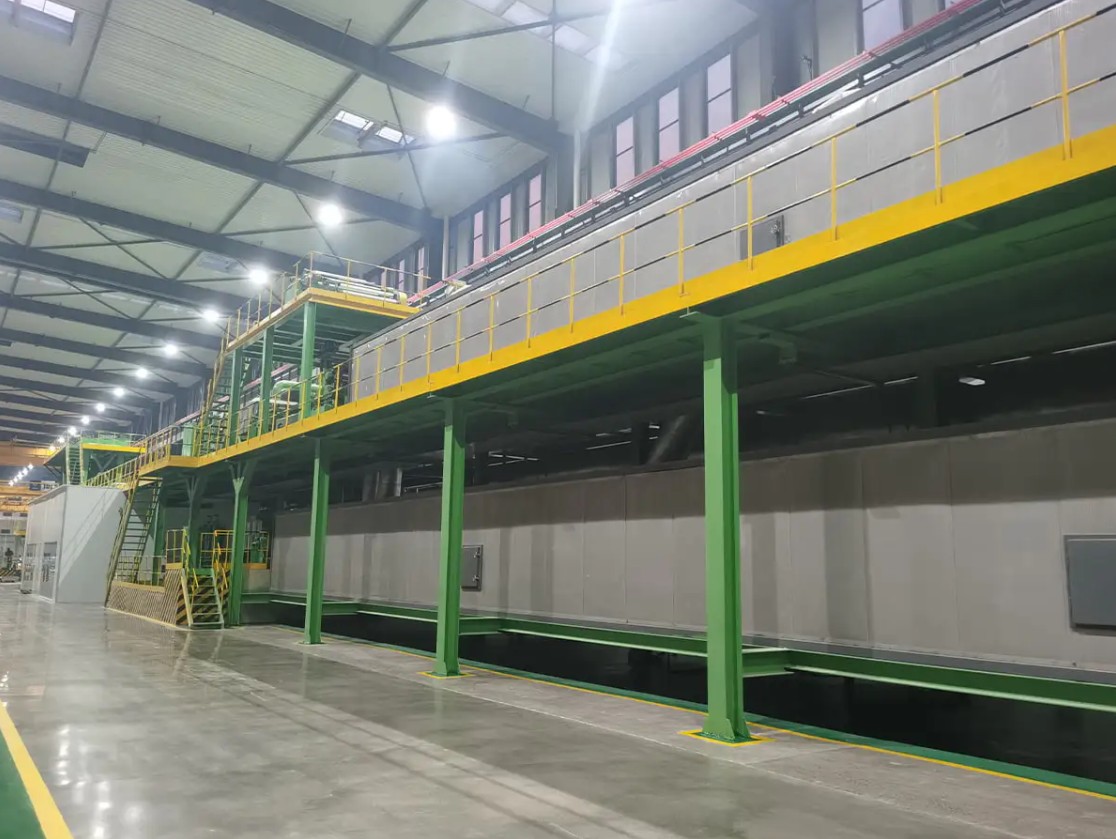
Pinagsasama ng linya ng ACP ang ilang hakbang sa proseso sa isang kinokontrol na daloy. Ang isang tipikal na linya ay nag-uunwind ng aluminum coil, naglilinis at nag-pretreat sa ibabaw, naglalagay ng pandikit o pelikula, naglalamina sa core na materyal sa pagitan ng dalawang balat ng aluminyo, pinapalamig ang sandwich, pinuputol ang mga gilid, at pinuputol ito sa mga panel. Kasama rin sa ilang linya ng ACP ang mga feeding station para sa protective film, peelable film, o fire-resistant core rolls. Ang linya ay maaaring isaayos bilang isang sheet-to-sheet unit, isang coil-to-sheet unit, o isang coil-to-coil unit. Binabago ng bawat pagsasaayos ang line footprint, kinakailangan sa paggawa, at output ng panel.
Inihahambing ng pahalang na bar chart sa itaas ang mga karaniwang bilis ng pagpapatakbo ng iba't ibang configuration ng linya ng ACP. Ito ay hindi isang maximum na detalye, ngunit isang average ng kung ano ang maaaring asahan ng mga operator kapag ang linya ay gumagawa ng isang matatag na batch. Ang linya ng PE ACP ay karaniwang tumatakbo nang mas mabilis dahil ang polyethylene core ay madaling pakainin at nakalamina sa mas mababang temperatura. Ang mga linya ng A2 ay mas mabagal dahil ang mga core na hindi masusunog na nakabatay sa mineral ay nangangailangan ng mas maingat na pag-init, presyon, at paghawak. Ang mga linya ng coil-to-coil na A2 ay may magandang bilis pa rin dahil iniiwasan nila ang paulit-ulit na pag-align ng sheet at pag-thread sa bawat cycle. Ang mga mas makapal na panel, mas mabibigat na aluminum coil, at karagdagang mga istasyon ng inspeksyon ay lahat ay nagpapababa ng average na bilis.
Mga Pangunahing Module at Daloy ng Proseso
Ang pagganap ng isang linya ng ACP ay tinutukoy ng kung gaano kahusay gumagana ang bawat module sa susunod. Ang isang karaniwang pagkakamali ay ang paghambingin lamang ang laminating unit, habang binabalewala ang cleaning unit, ang adhesive application station, at ang cutting section. Ang mga module na ito ay may direktang impluwensya sa lakas ng balat, kalidad ng visual na ibabaw, at katumpakan ng dimensyon. Ang sumusunod na talahanayan ay nagbibigay ng isang pinasimpleng pagtingin sa mga pangunahing yugto ng proseso at epekto ng kanilang kalidad.
| Module | Function | Epekto sa kalidad |
|---|---|---|
| Uncoiler | Pinapakain ang aluminum coil sa ilalim ng kinokontrol na pag-igting | Pinipigilan ng matatag na pag-igting ang mga gasgas at pagbaluktot |
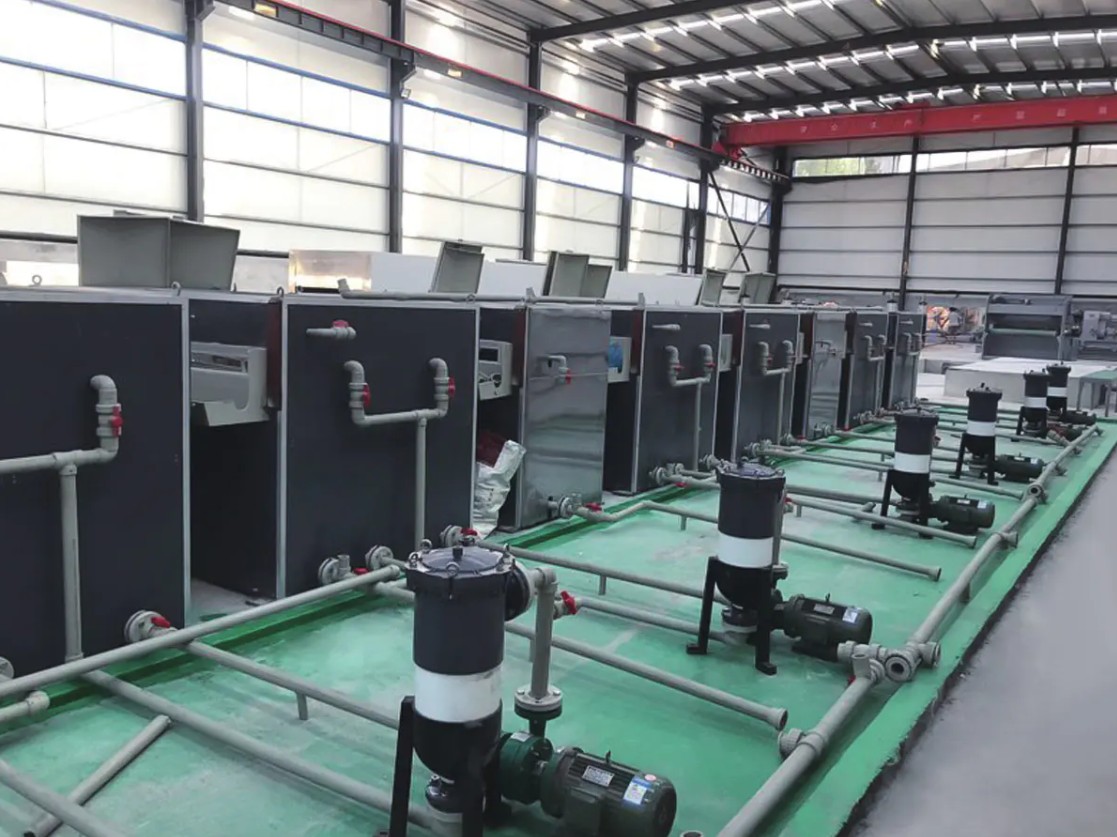
| Pretreatment at paglilinis | Inihahanda ang ibabaw ng aluminyo para sa pagbubuklod | Ang mahusay na pagdirikit ay nakasalalay sa isang malinis at chemically treated na ibabaw |
| Roller coating o film lamination | Naglalagay ng adhesive o polymer film sa aluminum face | Ang pare-parehong kapal ng coating ay nagpapababa ng air pockets at peel failure |
| Laminating unit | Pinagsasama ang core at aluminyo na balat sa ilalim ng init at presyon | Kinokontrol ng pressure at roll gap ang huling lakas ng bono |
| Pagpapalamig ng conveyor | Itinatakda ang bono at binabawasan ang thermal stress | Ang hindi pantay na paglamig ay nagdudulot ng pagyuko at natitirang stress |
| Pag-trim at pagputol | Pinuputol ang mga gilid at pinuputol ang mga panel sa haba | Tinutukoy ng tumpak na pagputol ang dimensional tolerance at squareness |
Ang mensahe sa talahanayang ito ay simple: ang isang malakas na linya ay hindi isang solong mabigat na pindutin; ito ay isang balanseng sistema. Halimbawa, ang isang mahusay na seksyon ng pretreatment ay nag-aalis ng mga latak ng langis at oxide upang ang pandikit ay makabuo ng isang matatag na bono. Kung ang malagkit na patong ay hindi pantay, kahit na ang pinakamahal na pangunahing materyal ay maaaring maging sanhi ng mga bula o paghihiwalay sa gilid. Kung ang seksyon ng paglamig ay hindi sapat ang haba, ang mga panel ay maaaring lumabas na mainit at mag-deform sa panahon ng pagsasalansan. Sa panahon ng pagbisita sa halaman, itanong kung paano kinokontrol ng linya ang tensyon, roller gap, heating, cooling, at cutting sa bawat hakbang.
Ang mga tagagawa na nagpoproseso ng A2 fireproof core roll ay kadalasang mas gusto ang isang coil-to-coil ACP line dahil ang core material ay ibinibigay bilang isang roll at ang dalawang aluminum face ay patuloy na nakalamina.
 A2 Coil-to-Coil Metal Composite Panel Production Line Pinoproseso ng linyang ito ang A2 fireproof mineral core roll sa tuluy-tuloy na proseso ng coil-to-coil lamination, na ginagawa itong praktikal na pagpipilian para sa mga manufacturer na nakatuon sa fire-safe na facade panel. Tingnan ang Produkto →
A2, B1, at PE ACP Lines: Paano Sila Naiiba
Ang pagganap ng sunog ay ang unang salik na isinasaalang-alang ng karamihan sa mga mamimili ng ACP. Ang A2 ay isang limitadong grado sa pagkasunog sa European EN 13501-1 na klasipikasyon at malawakang ginagamit para sa mga panlabas na harapan ng gusali kung saan pinaghihigpitan ng mga fire code ang mga nasusunog na materyales. B1 ay isang flame-retardant grade; naglalaman pa rin ito ng polyethylene ngunit may mga additives na nagpapabagal sa pagkalat ng apoy. Ang mga PE core panel ay walang espesyal na pag-aangkin na lumalaban sa sunog at karaniwang ginagamit para sa mga karatula, panloob na dekorasyon, at mga proyektong panandalian. Binabago ng pangunahing materyal hindi lamang ang pagganap ng apoy kundi pati na rin ang configuration ng linya, mga setting ng presyon, profile ng pag-init, at bilis.
Dahil ang mga core ng A2 at B1 ay may magkaibang density at pag-uugali sa ibabaw, ang isang linya ng produksyon ay dapat na idinisenyo upang mahawakan ang pareho nang walang labis na pagbabago sa oras. Ang isang two-way na metal composite panel line ay isang karaniwang sagot, dahil pinapayagan nito ang operator na lumipat sa pagitan ng fire-resistant mineral core at flame-retardant polyethylene core. Nagpapadala rin ang configuration na ito ng malinaw na signal sa mga customer: maaaring tumugon ang pabrika sa pagbabago ng mga code ng gusali nang hindi namumuhunan sa pangalawang kumpletong linya.
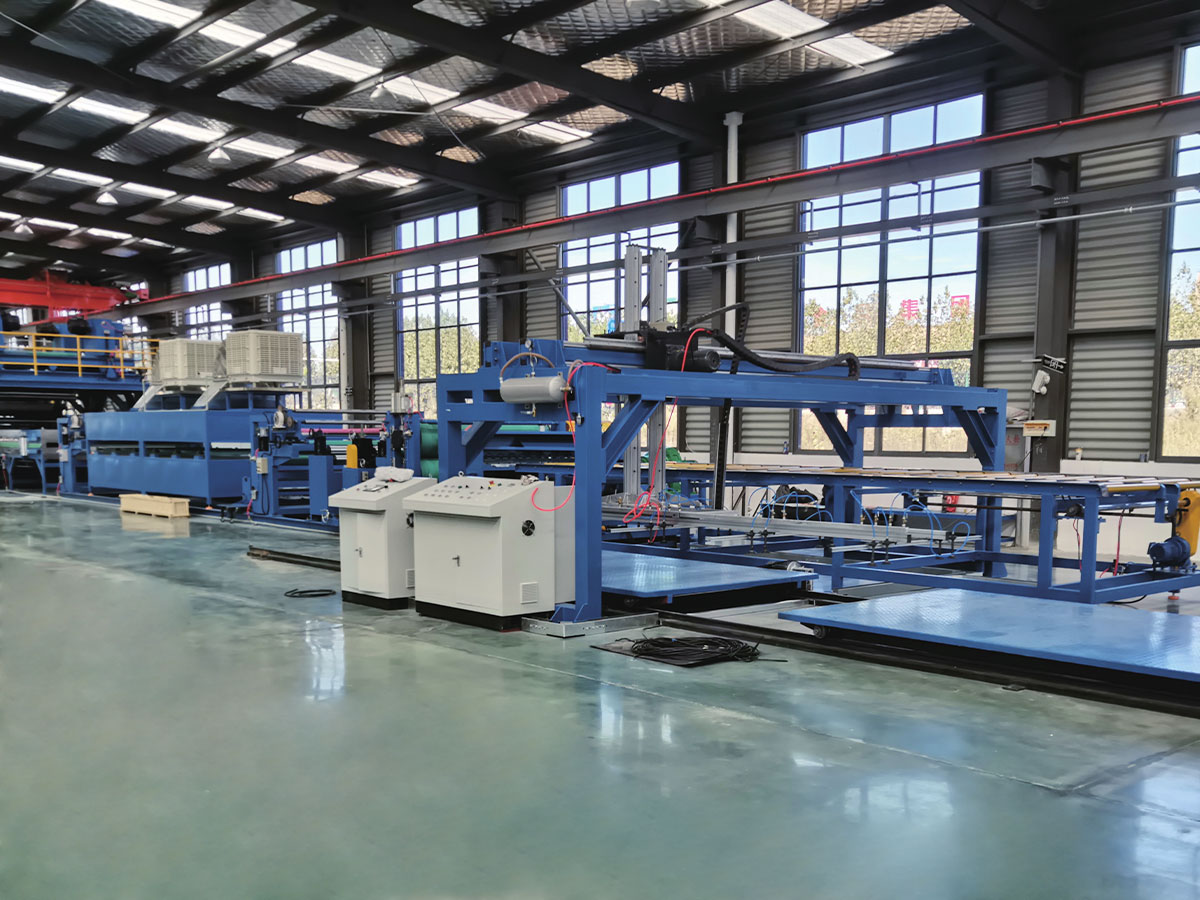
 A2/B1 Dual-Purpose Metal Composite Panel Production Line Ang two-way na linyang ito ay lumilipat sa pagitan ng A2 mineral core at PE/B1 extruded core sa isang platform, na nag-aalok ng flexible na produksyon at mas mahusay na paggamit ng kagamitan para sa pagbabago ng mga pangangailangan sa kaligtasan ng sunog. Tingnan ang Produkto →
Ang radar chart sa itaas ay hindi pamalit para sa data ng pagsubok sa laboratoryo, ngunit nakakatulong ito na matukoy ang balanse na inaalok ng bawat pamilya ng produkto. Ang A2 ay malinaw na nanalo sa kaligtasan ng sunog at mga palakol na angkop sa harapan, kaya naman ito ay tinukoy para sa matataas na gusali at pampublikong gusali sa maraming mga merkado. Ang B1 ay isang balanseng opsyon para sa mga panloob na panel ng dingding, mga advertising board, at retail fit-out na trabaho. Ang PE ay ang pinaka-formable at ang cheapest sa materyal na halaga; gayunpaman, dapat lang itong gamitin kung saan pinapayagan ng mga fire code ang mga nasusunog na core. Gamitin ang paghahambing na ito bilang panimulang punto at pagkatapos ay kumpirmahin ang aktwal na sertipikasyon sa iyong materyal na supplier.
Ang mga producer na pumapasok sa merkado na may budget-friendly na mga panel ay kadalasang pumipili ng PE at B1 FR composite line, dahil maaari itong magpatakbo ng parehong karaniwang polyethylene at flame-retardant core hanggang sa isang partikular na kapal.
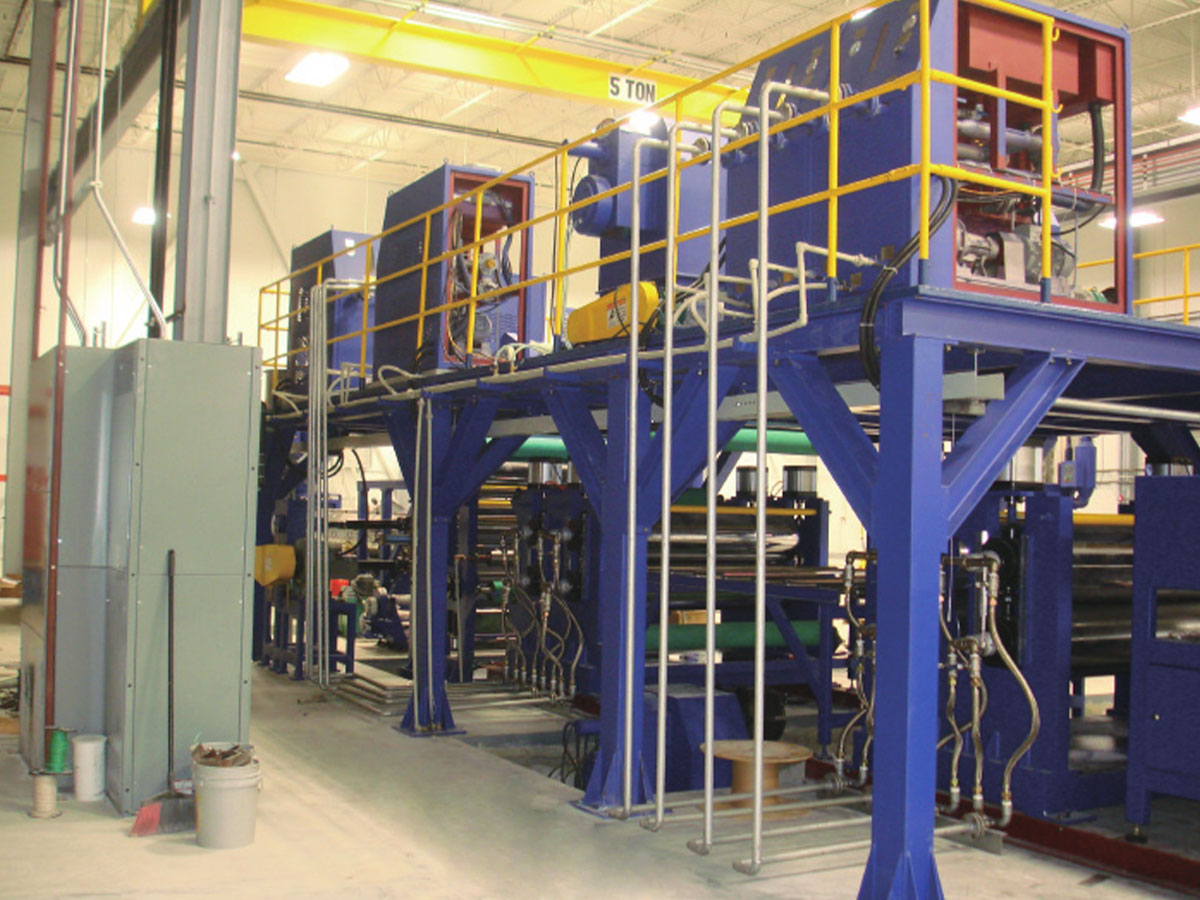 PE/B1 Flame-Retardant ACP Composite Production Line Ang thermal lamination line na ito ay nagpapatakbo ng parehong standard na PE at B1 na flame-retardant core, na may kontrol ng PLC at maraming opsyon sa roller upang balansehin ang flatness, kahusayan, at gastos sa produksyon. Tingnan ang Produkto →
Data ng Pagganap na Mahalaga
Ang pinakamahusay na paraan upang ihambing ang mga linya ng ACP ay maglagay ng isang hanay ng mga numero sa tabi ng paglalarawan ng proseso. Tatlong numero ang mahalaga sa bawat pagbili: bilis ng linya, pagkonsumo ng enerhiya, at rate ng scrap. Tinutukoy ng bilis kung gaano karaming metro kuwadrado ang magagawa mo sa bawat shift, ngunit ang bilis lamang ay hindi magsasabi sa iyo kung ang mga panel ay mananatiling patag at maayos na nakagapos. Lumilitaw ang pagkonsumo ng enerhiya sa bawat buwanang singil sa kuryente, at pinapanatili ng isang mahusay na makina na kontrolado ang gastos. Ang scrap rate ay ang nakatagong halaga na kadalasang naghihiwalay sa isang maayos na linya mula sa murang linya dahil direktang nakakaapekto ito sa iyong pagkonsumo ng materyal.
Ipinapakita ng column chart sa itaas ang tinatayang konektadong load ng isang medium-size na linya ng ACP ayon sa module. Ang pretreatment, na kinabibilangan ng paglilinis, pagbabanlaw, pagpapatuyo, at kung minsan ay chemical treatment, ay kadalasang may pinakamataas na konektadong load dahil ito ay nagpapatakbo ng maraming pump at drying fan. Ang laminating unit ay isa pang malaking consumer dahil pinapagana nito ang mga heating elements at heavy roller. Ang unwinding module ay kumokonsumo ng mas kaunting kapangyarihan ngunit hindi dapat balewalain dahil kailangan nitong magbigay ng tumpak na pag-igting. Ang mga kagamitan sa paggupit at paghawak sa labasan ay nagdaragdag ng mas maliit ngunit nasusukat pa ring pagkarga. Kapag naghahambing ng mga linya, humingi sa supplier ng kumpletong listahan ng konektadong kapangyarihan ayon sa module at tantiyahin ang paggamit ayon sa uri ng produkto.
Paano Pumili ng ACP Line
Magsimula sa iyong plano ng produkto, hindi sa brochure ng makina. Tukuyin ang lapad ng panel, hanay ng kapal, uri ng core, ibabaw ng kulay, at lingguhang output na kailangan mo. Pagkatapos ay itugma ang linya sa mga parameter na iyon. Bilang karagdagan, itanong kung gaano katagal bago magbago mula sa isang laki ng panel patungo sa isa pa, dahil maraming mga order ng ACP ay maliit at madalas. Ang isang linya na humahawak ng malawak na hanay ng mga laki ay maaaring mabawasan ang imbentaryo kahit na ang maximum na bilis nito ay mas mababa.
- Lapad ng panel: karaniwang 1000 hanggang 1600 millimeters
- Kapal ng core: karaniwang 2 hanggang 6 na milimetro
- Pagpapahintulot sa kapal ng panel: sa paligid ng plus o minus 0.2 millimeter
- Surface finish: PVDF, polyester, at mga katulad na opsyon sa coil coating
- Antas ng automation: manu-mano, semi awtomatiko, o ganap na awtomatiko na may kontrol sa PLC
Ang laki ng batch ay nakakaimpluwensya sa halaga ng unit nang higit sa inaasahan ng maraming mamimili.
Ang line chart sa itaas ay nagpapakita ng isang mapaglarawang kaugnayan sa pagitan ng laki ng batch at gastos sa produksyon ng unit. Sa mga maliliit na batch, oras ng pag-setup, pagbabago ng kulay, paglilinis, at mga panel ng pagsubok, kumukonsumo ng malaking bahagi ng oras ng produksyon. Habang lumalaki ang laki ng batch, ang mga nakapirming gastos na ito ay kumakalat sa higit pang square meters, kaya mabilis na bumaba ang average na gastos. Mag-iiba ang hugis ng curve sa disenyo ng linya, ngunit ang pababang trend ay isang maaasahang panimulang punto para sa pagpaplano ng gastos. Kung ang iyong mga order ay maliit, pumili ng isang linya na may mabilis na pagbabago ng kulay at maikling mga cycle ng paglilinis kahit na ito ay nagkakahalaga ng mas maaga. Kung mahaba at paulit-ulit ang iyong mga order, mas tumutok sa bilis ng linya at tuluy-tuloy na operasyon.
Para sa mas detalyadong paraan ng paghahambing, tingnan ang aming side-by-side na gabay sa kung paano pumili ng mataas na pagganap ng metal composite panel production line . Sinasaklaw ng gabay ang mga sheet ng detalye, pag-audit ng pabrika, at mga pagsusulit sa pagtanggap sa praktikal na wika.
Karanasan ng Supplier na Nakakaapekto sa Iyong Linya
Ang karanasan sa paggawa ng kagamitan ay makikita sa mga detalye tulad ng roller alignment, frame rigidity, tension control, at safety interlocks. Ang aming machinery division sa Jiangsu ay kasangkot sa aluminum composite panel at coil coating equipment mula noong 2004. Ang A2 aluminum composite panel production line na ginawa ng aming kumpanya ay kinikilala ng Jiangsu province bilang unang set ng major equipment at key component. Ang mga detalyeng ito ay mahalaga dahil ang isang linya ng ACP ay dapat tumakbo nang tuluy-tuloy para sa mahabang paglilipat, at ang mga maliliit na bahid sa disenyo ay karaniwang lumalabas pagkatapos ng unang taon ng produksyon. Bilang subsidiary ng kagamitan ng Jiangsu Aludeco New Materials, naiintindihan din namin ang gawi ng A2 core rolls, aluminum coils, at adhesive films.
Ang linya ng ACP ay isang pangmatagalang asset. Ang tamang pagpipilian ay depende sa iyong market, iyong mga pangangailangan sa fire-rating, dami ng iyong produksyon, at iyong mga inaasahan sa suporta pagkatapos ng benta. Bisitahin ang isang tunay na planta ng pagmamanupaktura, suriin ang mga module ng linya, humingi ng data ng proseso, at i-verify ang mga iskedyul ng paghahatid at pag-install. Kung matutulungan ka naming ihambing ang isang linya ng ACP para sa laki at badyet ng iyong panel, makipag-ugnayan sa aming engineering team . Maaari naming isalin ang iyong mga target sa produksyon sa isang praktikal na panukalang linya.